


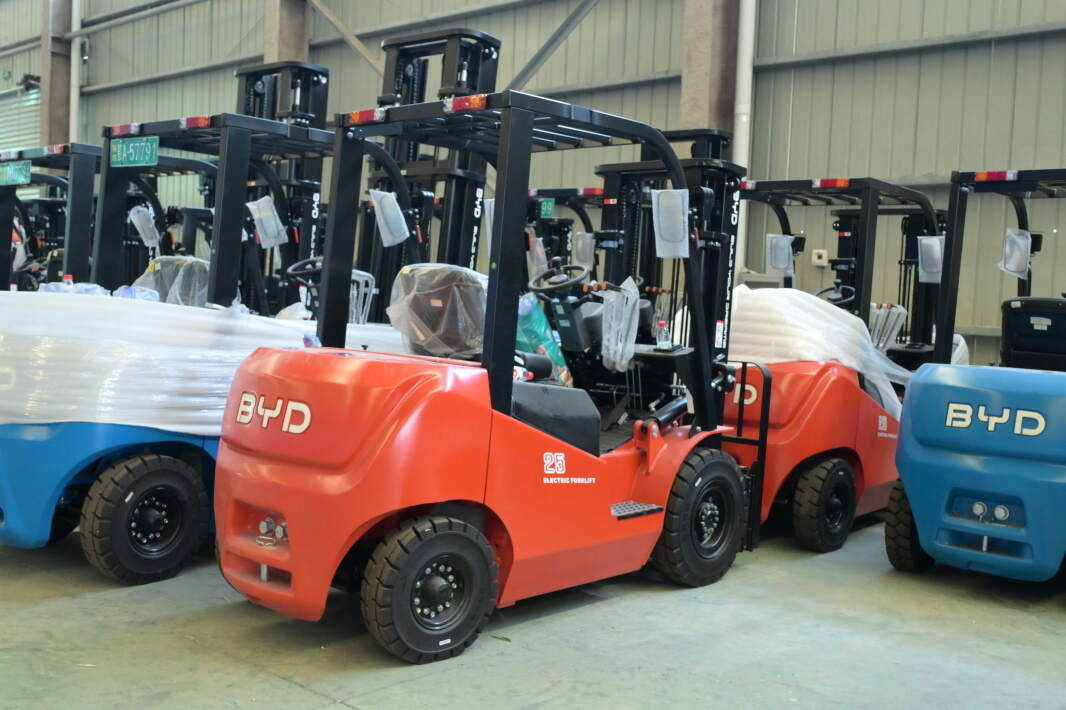
Почему Актобе стал полигоном для электропогрузчиков
Актюбинская область — редкий для Казахстана случай, когда на одной территории сходятся добывающая промышленность, металлообработка, агрологистика и крупный транзитный коридор. Склады здесь работают в две-три смены, зимой температура опускается до −30 °C, а в цехах летом держится выше +35 °C. Техника должна выдерживать такой режим без потери производительности — именно поэтому Актобе стал удобной площадкой для обкатки электропогрузчиков на BYD литиевых батареях.
В отличие от свинцово-кислотных машин, литий-железо-фосфатные (LFP) батареи BYD не требуют замены на смену, не выделяют кислотных паров и заряжаются в режиме opportunity charging — короткими подключениями во время перерывов. Для склада это означает отказ от батарейного парка, отдельной зарядной комнаты с вентиляцией и должности аккумуляторщика. Ниже — обобщённые кейсы внедрения, география проектов и разбор того, как Актобе превратился в точку входа для поставок складской техники в регион.
География внедрений: от промзон до логистических хабов
Проекты с электропогрузчиками в Актобе и вокруг города распределились по четырём типам площадок. Каждая предъявляет свои требования к грузоподъёмности, мачте и режиму зарядки.
1. Промышленный кластер и металлообработка
Заводы и металлобазы северной промзоны работают с рулонами, сортовым прокатом и трубами. Здесь востребованы четырёхопорные электропогрузчики грузоподъёмностью 3,5–5 т с усиленной мачтой и боковым сдвигом. Ключевые требования — устойчивость на неровных бетонных полах, защита от пыли и способность работать на открытой площадке в мороз.
2. Логистические центры на коридоре Западная Европа — Западный Китай
Трасса М-32 и железнодорожные терминалы сделали Актобе перевалочной точкой для сборных грузов. Кросс-докинговые склады загружают фуры круглосуточно, поэтому техника должна заряжаться в окна между воротами: 15–20 минут подключения к зарядному устройству дают достаточно энергии на 2–3 часа интенсивной работы.
3. Холодильные и фармацевтические склады
В камерах с температурой −18…−25 °C дизельная техника создаёт выхлоп и риск обмерзания операторов. Электропогрузчики с литиевой батареей и подогревом отсека работают в холоде без просадки ёмкости, а отсутствие выхлопа позволяет не увеличивать кратность воздухообмена и не терять холод.
4. FMCG, ритейл и дистрибуция
Склады продуктовых сетей Актобе и Актюбинского района используют штабелёры и погрузчики 1,5–2,5 т. Здесь критичны манёвренность в узких проходах, плавность гидравлики и низкий уровень шума при ночных поставках в торговые точки.
Кейсы внедрения: цифры и результаты
Ниже — сводка по типовым проектам, реализованным в регионе. Данные приведены по факту эксплуатации за первый год после перехода на электротягу.
| Кейс | Отрасль и локация | Парк техники | Ключевой результат |
|---|---|---|---|
| №1 | Металлобаза, северная промзона Актобе | 4 электропогрузчика 3,5 т, батарея 80 В | Стоимость часа работы ниже на 40–45 %, отказ от двух дизельных машин |
| №2 | Кросс-док, трасса М-32 | 6 погрузчиков 2,5 т + 4 штабелёра | Загрузка 120 фур в сутки, простой на зарядку — 0 смен |
| №3 | Холодильный склад, −22 °C | 3 машины 2,0 т с подогревом отсека | Сохранение 95 % ёмкости при −20 °C, выхлоп в камере исключён |
| №4 | Дистрибуция FMCG, Актобе | 8 штабелёров 1,5 т | Ночные поставки без шума, экономия 1,2 млн тг в год на топливе |
| №5 | Склад стройматериалов, Актюбинский район | 2 погрузчика 5,0 т | Работа на открытой площадке зимой без потери смены |
Кейс металлобазы: главное — не грузоподъёмность, а режим заряда
Изначально собственник рассматривал дизельные машины из-за морозов. Пилот на двух электропогрузчиках показал, что LFP-батарея BYD теряет не более 5–7 % ёмкости при −20 °C, а встроенный подогрев включается автоматически. Операторы заряжают машины в обед и между подачами вагонов — зарядные устройства на 80 В мощностью 20 кВт установлены прямо у рампы. Полная замена батареи не требуется весь срок службы, что сняло вопрос о втором комплекте АКБ и кране.
Кейс кросс-дока: математика окон зарядки
При 120 фурах в сутки погрузчик работает почти непрерывно. Расчёт показал: при ёмкости 400 А·ч и заряде 20 кВт машина восполняет энергию за 45–60 минут стоянки. Достаточно спланировать три окна в сутки, чтобы парк из шести машин закрывал пиковую нагрузку без покупки седьмой единицы.
Экономика: что показывает сравнение с дизелем
Основной аргумент в пользу электротяги в Актобе — не экология, а предсказуемая стоимость владения. Топливо в регионе дорожает, а электроэнергия для промышленных площадок остаётся стабильной статьёй расходов.
| Параметр | Дизельный погрузчик 2,5 т | Электропогрузчик BYD 2,5 т |
|---|---|---|
| Энергия/топливо за час работы | 5–7 л дизеля | 4–6 кВт·ч |
| Обслуживание в год | Замена масла, фильтров, ремонт ДВС | Проверка гидравлики и тормозов |
| Батарея | — | LFP, ресурс 4000+ циклов, без замены на смену |
| Простой на дозаправку/смену АКБ | 15–30 минут в смену | 0 (заряд в перерывах) |
| Требования к помещению | Вентиляция, выхлоп | Розетка 380 В и площадка у рампы |
На практике окупаемость разницы в цене при двухсменной работе составляет 14–20 месяцев. Дополнительно склад экономит на вентиляции и на отоплении, так как не приходится компенсировать выброс тёплого выхлопа через открытые ворота.
Как проходит проект внедрения: шесть шагов
- Аудит грузопотока. Считаем тонно-операции, высоту стеллажей, ширину проходов и среднее время цикла.
- Подбор модели. Определяем грузоподъёмность с запасом 15 %, тип мачты (дуплекс, триплекс), наличие бокового сдвига и позиционера.
- Расчёт энергобаланса. Считаем суточное потребление в кВт·ч и подбираем ёмкость батареи и мощность зарядного устройства.
- Схема зарядной инфраструктуры. Размещаем зарядные точки у рамп, в зоне приёмки и на стоянке так, чтобы оператор не тратил время на перегон техники.
- Обучение операторов. Отдельный блок — работа с литиевой батареей: запрет глубокого разряда, правила подключения, зимняя эксплуатация.
- Сервисный контракт. Регламент ТО, склад запчастей в регионе, срок реагирования на заявку.
Типичные ошибки при переходе на электротягу
- Покупка техники без расчёта энергобаланса — батарея подбирается «на глаз», и её не хватает на вторую смену.
- Зарядные устройства ставят в дальнем углу склада — операторы теряют 20–30 минут на каждый перегон.
- Игнорируют зимнюю эксплуатацию: техника хранится на улице без подогрева отсека и теряет ёмкость.
- Экономия на обучении: неправильный режим заряда сокращает ресурс батареи на 20–30 %.
- Отсутствие локального склада запчастей — простой машины в пиковый сезон обходится дороже, чем весь сервисный контракт.
Охват рынков: Актобе как точка входа в Центральную Азию
Актобе удобно расположен на стыке западного Казахстана и границы с Россией, а через Актау открывается выход на Каспий и далее в Туркменистан и Иран. Поэтому проекты, обкатанные здесь, тиражируются на соседние регионы.
- Западный Казахстан: Атырау, Уральск, Кызылорда — нефтесервисные базы и склады трубной продукции.
- Юг Казахстана: Шымкент и Туркестанская область — пищевая промышленность и дистрибуция.
- Экспорт в Узбекистан: склады в Ташкенте и Самарканде закупают технику через актюбинские логистические компании.
- Транзит через Актау: поставки в Туркменистан и страны Каспийского бассейна.
Такая география означает, что сервисная сеть и склад запчастей в Актобе обслуживают не один город, а весь западный и южный Казахстан. Для покупателя это снижает срок реагирования и стоимость владения: не нужно ждать поставку узла из Европы или Китая месяц.
Что учитывать при выборе конфигурации под свою площадку
Начинайте с карты склада: отметьте ворота, рампы, стеллажные линии, места разворота и точки, где есть доступ к 380 В. Затем определите три параметра — максимальный вес груза, высоту подъёма и ширину прохода. Для узких проходов от 2,7 м выбирайте трёхопорные модели с малым радиусом разворота; для улицы и тяжёлых грузов — четырёхопорные с защитой IPX4 и усиленными шинами. Если склад работает в холоде, обязательна комплектация с подогревом батарейного отсека и зимним маслом гидравлики.
Отдельно запросите у поставщика протокол испытаний батареи и гарантию на циклы, а не только на календарный срок. Это позволит сравнить предложения по реальному ресурсу, а не по цене за киловатт-час.
Заключение
Опыт Актобе показывает: электропогрузчики с BYD литиевыми батареями перестали быть нишевым решением для тёплых складов. Промзоны, кросс-доки, холодильники и дистрибуция работают на электротяге в две-три смены, а экономика проекта окупается за 14–20 месяцев. География внедрений расширяется от Актобе на запад и юг Казахстана, формируя устойчивый спрос на складскую технику и зарядную инфраструктуру в регионе.
Для расчёта конфигурации под ваш грузопоток, подбора батареи и зарядных устройств напишите нам: info@bydfork.com. Подготовим сравнение моделей и смету владения на 5 лет по вашим данным.


