


Атырау — промышленное сердце западного Казахстана: нефтегазовый кластер, сервисные базы, склады стройматериалов и пищевые производства. Плотная застройка, закрытые склады и жёсткие требования HSE к выбросам превращают электропогрузчик из «модного выбора» в рабочий инструмент. Ниже — разбор внедрений с реальной структурой логистики: маршруты, зарядная инфраструктура, нормирование операций и экономика парка. Материал построен как практический план выбора для компаний, которые рассматривают переход на литий-ионную технику BYD.
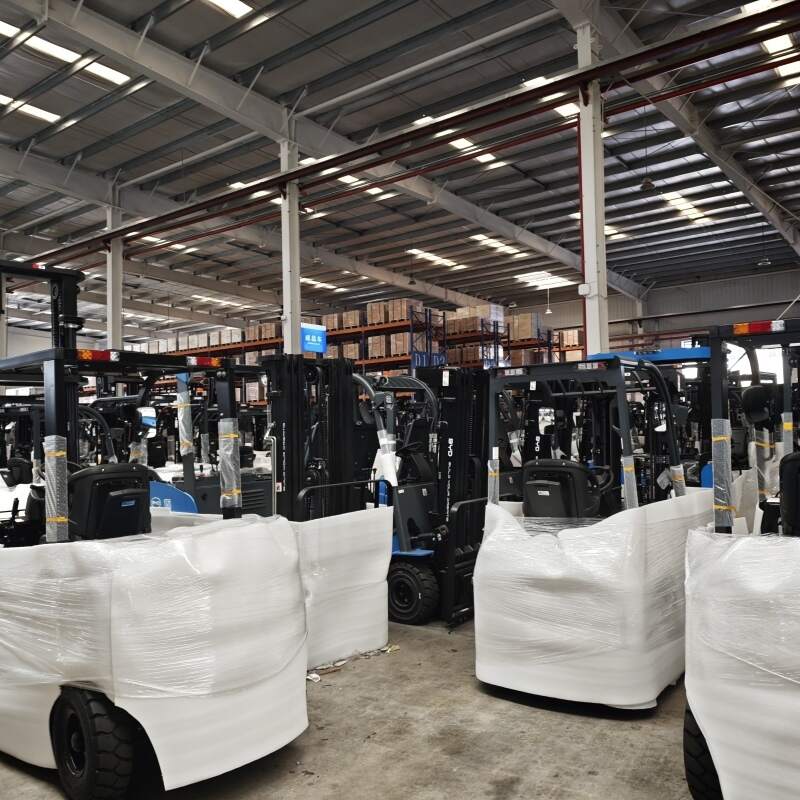
Почему Атырау стал полигоном для электропогрузчиков
Регион сочетает три фактора, которые делают электрическую технику экономически и организационно выгодной:
- Закрытые склады и цеха. Выхлоп дизельного погрузчика в помещении требует мощной вентиляции и всё равно создаёт риск превышения ПДК. Электропогрузчик с литиевой батареей не выделяет CO, NOx и сажи — вентиляция нужна только по санитарным нормам, а не «под технику».
- Требования заказчиков-нефтяников. Сервисные компании проходят аудиты HSE, где выбросы и разливы топлива на площадке — отдельная строка риска.
- Стоимость владения. Дизель и его логистика (доставка, хранение, слив) в удалённых районах дороже электричества на киловатт-час, а обслуживание ДВС-парка требует постоянного запаса расходников.
Дополнительный аргумент — жаркий климат. Современные литиевые батареи с системой термоменеджмента переносят жару лучше, чем свинцово-кислотные аналоги, и допускают подзарядку в паузах между операциями без потери ресурса.
Кейс №1. Нефтесервисная база: 12 электропогрузчиков вместо дизельных
Исходная ситуация
База площадью около 9 000 м² обслуживала два склада (трубы, химреагенты) и открытую площадку. Парк — 10 дизельных погрузчиков 2,5–3,5 т, две смены, пиковая нагрузка утром при разгрузке фур. Проблемы: простои на дозаправку, загазованность в складе химреагентов, рост затрат на ТО.
Что изменили в логистике
- Разделили склад на зоны приёмки, хранения и комплектации, закрепили за каждой свой тип погрузчика (3,5 т — приёмка, 2,0 т — комплектация).
- Ввели opportunity charging: зарядные станции установили в зоне комплектации, где техника стоит 12–20 минут между рейсами.
- Отказались от отдельной «батарейной» комнаты — литиевая батарея не требует замены и обслуживания электролита.
- Настроили телематику: контроль загрузки, часов работы и остатка заряда в реальном времени.
Результат за год эксплуатации
| Показатель | До | После |
|---|---|---|
| Простой на дозаправку/замену батареи | 40–45 мин за смену | 0 (подзарядка в паузах) |
| Затраты на энергоноситель | 100% (дизель) | −55…−65% |
| Выбросы в закрытом складе | Периодическое превышение ПДК | Нулевые |
| Расходы на ТО парка | Базовый уровень | −30…−35% |
| Площадь под топливную инфраструктуру | Склад ГСМ, подъезд | Освобождена |
Кейс №2. Склад стройматериалов: логистика на коротких рейсах
Объект — 6 погрузчиков, работа в две смены, средний рейс 90–120 метров, высокая доля операций с поддонами 1,2 т. Ключевая задача: не покупать лишние единицы техники.
Схема логистики
- Кольцевой маршрут «приёмка → буфер → стеллажи → отгрузка» с односторонним движением, чтобы исключить встречные потоки.
- Нормирование: 14 поддонов в час на погрузчик в зоне комплектации, 22 — на приёмке.
- Зарядка: две станции на 80 А в буферной зоне, подзарядка в обед и между волнами отгрузки.
Итог: парк сократился с 7 до 6 машин, а пропускная способность выросла примерно на 12% за счёт устранения ожидания на разгрузке.
Кейс №3. Холодный склад пищевого производства
Камера −22 °C, санитарные требования, запрет на выхлоп и утечки гидравлики в зоне хранения. Литиевые батареи с подогревом работают в холоде стабильнее свинцовых, а отсутствие выхлопа позволило отказаться от усиленной вентиляции и сократить теплопритоки. Дополнительный эффект — предсказуемый остаток заряда: диспетчер видит процент ёмкости и планирует смену без «сюрпризов» в середине цикла.
Как выстроена логистика: операционная модель
1. Зонирование и разделение потоков
Сначала карта потоков, потом выбор техники. Каждая зона получает свой тип погрузчика, свою скорость и свой маршрут. Это снижает число столкновений и упрощает нормирование.
2. Маршрутизация и нормирование
Замеряйте реальные рейсы: расстояние, вес, высоту подъёма, время на захват. Норматив на час работы — основа для расчёта нужного количества машин, а не «по ощущениям кладовщика».
3. Зарядная инфраструктура
Оптимальная схема для Атырау — opportunity charging: несколько станций в точках естественных остановок вместо одной мощной зарядной. Проверьте выделенную мощность, сечение кабеля и защиту от пыли.
4. Телематика и учёт
Мониторинг заряда, моточасов и загрузки даёт два эффекта: обоснование парка перед руководством и раннее выявление перегрузок, которые сокращают ресурс батареи.
5. Обучение и безопасность
Литиевый погрузчик требует другого стиля работы: недопустимы глубокие разряды, важен регламент подключения к станции. Обучение операторов — 1 день, но именно оно предотвращает 80% инцидентов с батареей.
6. Резервирование
Держите 10–15% парка в резерве или заключайте сервисный контракт с подменной техникой — пиковые недели в Атырау совпадают с сезонными поставками.
Типичные ошибки при внедрении
- Покупка техники до аудита маршрутов — парк оказывается либо избыточным, либо недостаточным.
- Одна мощная зарядная станция вместо распределённых точек подзарядки.
- Игнорирование качества электроэнергии и пиковой нагрузки на подстанцию предприятия.
- Отсутствие обучения операторов и регламента эксплуатации батареи.
- Выбор поставщика без локального склада запчастей и сервисного инженера.
Чек-лист плана выбора
| Этап | Что проверить |
|---|---|
| Аудит операций | Вес грузов, высота стеллажей, ширина проходов, длина рейса |
| Расчёт парка | Норматив поддонов в час, коэффициент пиковости, сменность |
| Энергетика | Выделенная мощность, точки установки станций, вентиляция помещения зарядки |
| Модель техники | Класс грузоподъёмности, тип мачты, шины под покрытие, защита от пыли |
| Сервис | Наличие инженера в регионе, срок поставки запчастей, гарантия на батарею |
| Экономика | TCO на 5 лет: техника, энергия, ТО, обучение, утилизация |
Экономика: дизель против литий-ионного BYD
| Статья затрат | Дизельный погрузчик | Электропогрузчик BYD |
|---|---|---|
| Топливо/энергия за смену | Высокая, зависит от цены ДТ | На 55–65% ниже |
| Обслуживание ДВС | Масла, фильтры, ремни | Отсутствует |
| Батарея | — | Ресурс 3 000+ циклов, без замены в смену |
| Вентиляция склада | Требуется усиленная | По санитарной норме |
Климат, инфраструктура и сервис: локальные нюансы
Летом температура в цехах и на площадках превышает 40 °C, поэтому важна защита батарейного отсека и контроль температуры при зарядке. Пыльные площадки требуют фильтров и регулярной очистки контактов. Зимой на открытых площадках батарея с подогревом сохраняет ёмкость, но время работы всё равно снижается на 8–12% — это закладывается в расчёт парка. И главное: выбирайте поставщика с сервисом в регионе, иначе простой из-за запчасти может стоить дороже всей экономии на энергии.
Короткие ответы на частые вопросы
Сколько зарядных станций нужно на 5 погрузчиков?
Обычно 2–3 станции при opportunity charging в две смены, если есть естественные паузы 15+ минут.
Можно ли эксплуатировать литиевый погрузчик на улице зимой?
Да, при наличии термоменеджмента батареи и соблюдении регламента зарядки в отапливаемом помещении.
Что с утилизацией батареи?
Литиевые батареи принимаются на переработку; уточните программу у поставщика до покупки.
Вывод
Кейсы Атырау показывают: выигрыш даёт не сама замена техники, а перестройка логистики — зонирование потоков, нормирование рейсов и грамотно расположенные точки подзарядки. Начните с аудита операций и расчёта TCO, затем подберите класс техники и сервисную модель.
Контакты для консультации и подбора парка: info@bydfork.com


