


Внедрение электропогрузчиков в Могилёве — это не покупка отдельной машины, а проектирование всей цепочки доставки: от приёмки товара на рампе до подачи груза в кузов автомобиля. Ниже — разбор трёх практических кейсов предприятий Могилёва и Могилёвского района, а также пошаговый план выбора техники, который позволяет получить прогнозируемую экономику проекта ещё до подписания договора.
Почему в Могилёве электропогрузчики перестали быть экспериментом
Город и агломерация формируют устойчивый спрос на складскую технику: здесь работают пищевые производства, логистические хабы на трассе М1, машиностроительные и химические предприятия, а также крупные дистрибьюторы потребительских товаров. Общие факторы, которые подталкивают компании к переходу на электропогрузчики с литий-ионными батареями:
- ужесточение требований к воздуху в производственных помещениях — дизельные и газовые погрузчики ограничены в закрытых цехах;
- рост стоимости обслуживания ДВС и дефицит квалифицированных механиков;
- необходимость работать в две-три смены без замены батареи и без «мокрых» зарядных помещений;
- требование заказчиков и аудиторов по HACCP, ISO 22000 и ISO 14001 к чистоте зон хранения.
Практика показывает: решение об электропогрузчике почти всегда принимается не по цене машины, а по совокупной стоимости владения (TCO) и по пропускной способности цепочки доставки.
Кейс 1. Пищевое производство: 6 электропогрузчиков вместо 4 дизельных
Исходная ситуация
Молочный комбинат в Могилёве работал на четырёх дизельных погрузчиках грузоподъёмностью 1,5–2,5 т. Две смены, пиковая нагрузка — утренняя отгрузка. Проблемы: выхлоп в зоне паллетирования, необходимость дополнительной вентиляции, простои при заправке и сезонное колебание цены топлива. Аудит показал, что 68% времени техника работает внутри помещений.
Решение и конфигурация
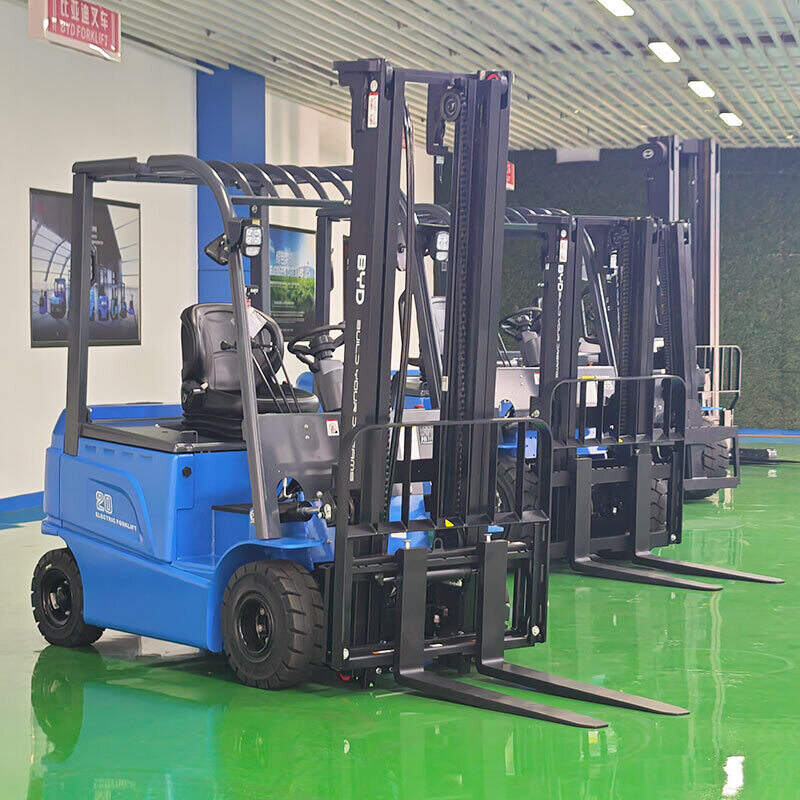
- 6 электропогрузчиков BYD грузоподъёмностью 2,0 т с батареей LiFePO4 — без замены батареи на весь срок службы;
- две зарядные станции по 80 В в зоне приёмки и одна у рампы отгрузки — принцип opportunity charging: подзарядка в паузах;
- вилы 1150 мм, боковой сдвиг, защита от влаги IPX4 для мойки зон;
- обучение 14 операторов и два внутренних «наставника» по регламенту зарядки.
Результат через 9 месяцев
| Показатель | До внедрения | После внедрения |
|---|---|---|
| Затраты на энергию/топливо в месяц | 100% | 38% |
| Простои техники на заправку/зарядку, ч/нед. | 11 | 2,5 |
| Замена батарей за период | 2 комплекта в год | 0 |
| Замечания санитарного аудита | 4 | 0 |
Ключевой эффект — не экономия топлива, а исчезновение «узкого горла» на утренней отгрузке: техника стала доступна в 100% смен.
Кейс 2. Логистический хаб класса А: интеграция парка с WMS
Оператор склада на 22 000 м² под Могилёвом начинал с аренды трёх электропогрузчиков и двух штабелёров. При выходе на 4 000 строк отборки в сутки потребовалось не просто увеличить парк, а связать технику с учётной системой.
- парк из 12 единиц: 8 четырёхколёсных погрузчиков 1,6–2,0 т, 4 ричтрака для узких проходов;
- терминалы со сканером на мачте и подключением по Wi-Fi — задание приходит водителю напрямую из WMS;
- телематика: контроль наработки, ударов, скорости, остатка заряда;
- разделение потоков: зона приёмки — одна группа техники, зона отгрузки — другая, чтобы не терять время на переезды.
Итог: время цикла «приёмка — размещение — отборка — отгрузка» сократилось на 17%, а простои из-за разряда батареи исчезли как класс — литиевая батарея заряжается в обеденный перерыв, а не «в ночную смену целиком».
Кейс 3. Машиностроительный завод: улица плюс цех
Самый сложный сценарий — комбинированная эксплуатация: двор с перепадами температур до −25 °C зимой и цех с интенсивным движением. Здесь электропогрузчик выигрывает не «в чистоте», а в предсказуемости обслуживания.
- выбраны модели с усиленной герметизацией и подогревом зоны оператора;
- аккумуляторный отсек размещён так, чтобы зарядка происходила в отапливаемом тамбуре;
- установлены вилы для работы с поддонами 1200×1000 и комплект для захвата бочек;
- внедрён регламент: не оставлять машину на улице с зарядом ниже 30%.
Экономический результат: отказ от двух единиц техники на ДВС и сокращение затрат на техобслуживание на 41% за год.
Пошаговый план выбора: как выстроить цепочку доставки
Шаг 1. Аудит грузопотоков
Соберите данные за 4 недели: тоннаж по зонам, число паллетомест, среднее расстояние перевозки, пиковые часы, доля работы на улице. Без этой карты любой расчёт парка — догадка.
Шаг 2. Расчёт потребности в технике
Базовая формула: N = (Q × Kнер) / (P × T × Kисп), где Q — суточный грузопоток в тоннах, Kнер — коэффициент неравномерности (1,2–1,4), P — часовая производительность машины, T — время смены, Kисп — коэффициент использования (0,7–0,85).
| Параметр | Значение для типового склада в Могилёве |
|---|---|
| Грузопоток, т/сутки | 180 |
| Производительность, т/ч | 18 |
| Смена, ч | 12 |
| Расчётная потребность | от 3 до 4 единиц |
Шаг 3. Выбор типа батареи и зарядной стратегии
Для двух-трёх смен оптимальна литий-ионная батарея с opportunity charging: короткие подзарядки в паузах вместо полного цикла и отдельного зарядного помещения. Свинцово-кислотные решения имеют смысл только при малой интенсивности и низком бюджете входа.
Шаг 4. Проектирование зарядной инфраструктуры
- одна станция на 1,5–2 машины при возможности подзарядки в паузах;
- размещение у зон естественных остановок — приёмка, отгрузка, комната отдыха;
- проверка электрической мощности и симметрии нагрузки по фазам;
- маркировка зоны зарядки и обучение операторов по ТБ.
Шаг 5. Пилот на одной единице
Запустите одну машину на самом проблемном участке на 4–6 недель. Зафиксируйте KPI: циклов в час, простои, расход энергии, инциденты. Это дешёвый способ проверить расчёт и убедить финансовый блок.
Шаг 6. Масштабирование и сервис
Определите SLA поставщика: время реакции на заявку, наличие расходников, обучение новых операторов при ротации. Для парка от 5 единиц имеет смысл сервисный контракт с плановым ТО.
Сравнение TCO: литий-ионный электропогрузчик против свинцового и дизельного
| Статья затрат (5 лет) | Дизель | Свинцовый электро | Литий-ионный BYD |
|---|---|---|---|
| Топливо / электроэнергия | Высокие | Средние | Низкие |
| Замена батареи | — | 1–2 раза | Не требуется |
| Зарядная инфраструктура | Нет | Отдельное помещение | Компактные станции |
| ТО и расходники | Высокие | Средние | Низкие |
| Простои на обслуживание | Высокие | Средние | Минимальные |
Типичные ошибки при внедрении
- Покупка «под грузоподъёмность», а не под задачу. 90% времени машина везёт 800 кг, а платят за 3 т.
- Игнорирование пиковых часов. Парк, рассчитанный по среднему грузопотоку, «ложится» в утренний пик.
- Одна зарядная станция на весь парк. Очередь на зарядку съедает весь эффект от электротяги.
- Отсутствие обучения. До 20% инцидентов связаны с неправильной эксплуатацией батареи и нарушением регламента.
- Экономия на телематике. Без данных о наработке невозможно ни нормировать работу, ни планировать ТО.
Чек-лист запуска проекта в Могилёве
- собрана карта грузопотоков и определены пиковые окна;
- рассчитан парк по формуле и проверен на пике;
- выбран тип батареи и стратегия зарядки;
- подтверждена электрическая мощность и место под станции;
- проведён пилот с зафиксированными KPI;
- подписан SLA на сервис и обучение операторов;
- назначен ответственный за эксплуатацию парка.
Если вы планируете обновление парка или перенос склада, начните с расчёта, а не с выбора бренда. Правильно спроектированная цепочка доставки с электропогрузчиками на литиевых батареях окупается за счёт сокращения простоев и отказ от замены аккумуляторов — ещё до того, как вы посчитаете экономию на топливе.
За консультацией по подбору техники и расчёту парка для вашего объекта пишите: info@bydfork.com


