


Астана — город, в котором складская логистика проверяется на прочность дважды в год: летом — жарой, пылью и перепадами температур, зимой — морозами до −35 °C, гололёдом и коротким световым днём. Именно поэтому внедрение электропогрузчиков здесь требует не просто закупки техники, а проектирования всей цепочки доставки: от разгрузки фуры на рампе до подачи паллеты в зону комплектации и обратной отправки порожней тары. Ниже — разбор практических кейсов, реализованных на складах Астаны, с цифрами, ошибками и выводами, которые можно применить на своей площадке.
Почему Астана — отдельный сценарий для электрической техники
Три фактора формируют местную специфику. Первый — климат: свинцово-кислотные батареи теряют ёмкость на морозе и требуют тёплой зарядной комнаты, тогда как литий-ионные решения с подогревом работают в неотапливаемом ангаре. Второй — логистическое плечо: значительная часть грузов приходит из Китая и России автомобильным транспортом, поэтому пиковые нагрузки приходятся на узкие окна по времени, а значит, техника должна заряжаться в перерывах, а не «ночью целиком». Третий — стоимость земли под склад: в черте города дорого, поэтому многие компании работают в стеснённых условиях с узкими проездами и высокой интенсивностью маневрирования.
Кейс 1. Продуктовый дистрибьютор: холодовая цепочка и три температурные зоны
Компания с оборотом около 400 паллет в сутки эксплуатирует склад с зонами −18 °C, +2…+6 °C и сухим складом. Изначально использовались три дизельных погрузчика: выхлоп в холодильной камере создавал наледь на испарителях, а персонал работал в респираторах. После аудита заменили технику на электрические 4-опорные погрузчики с литиевыми батареями и организовали цепочку так:
- разгрузка фур на тёплой рампе — 1 погрузчик 2,5 т с боковым смещением;
- перемещение в холодную камеру — 1 погрузчик с морозостойким исполнением и подогревом батареи;
- комплектация заказов — 3 ричтрака и 2 электроштабелёра для узких проходов.
Ключевое решение — промежуточная буферная зона на 60 паллет, где техника не заезжает в холод с улицы, а перегружает груз на «холодную» единицу техники. Это снизило конденсацию на электронике и сократило простои из-за обмерзания мачт. Итог за 11 месяцев: расходы на топливо и ТО дизельной техники ушли полностью, а время цикла «фура — полка» сократилось на 18 %.
Кейс 2. Строительный гипермаркет: кросс-докинг и пиковые разгрузки
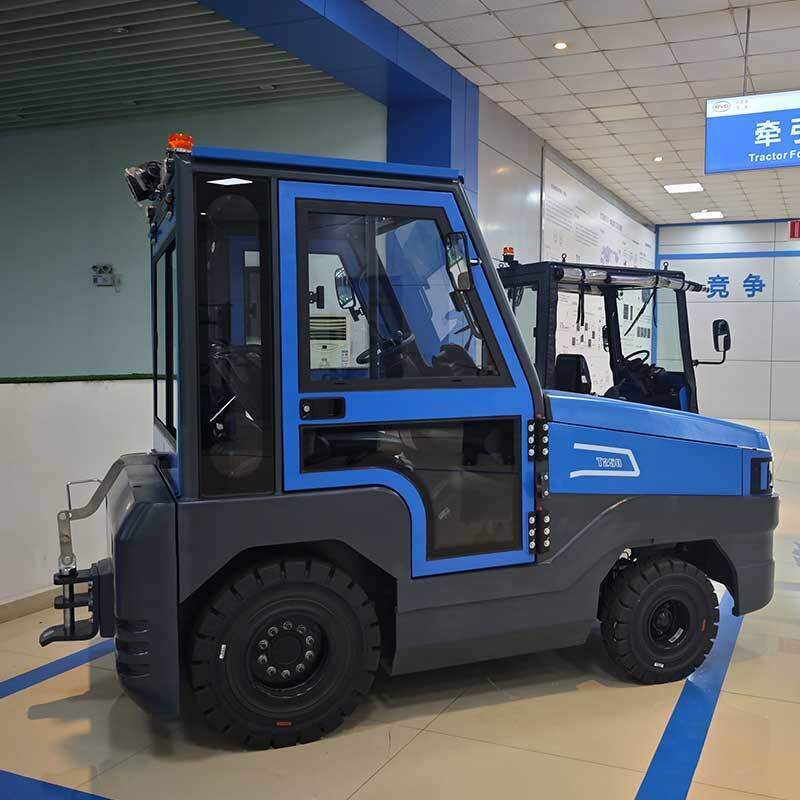
Площадка формата DIY с потоком 25–30 фур в день и жёстким окном разгрузки 40 минут. Проблема — очередь на рампе и ручная перевалка длинномеров. Решение: два электропогрузчика 3,0 т с вилами 2,4 м для работы с поддонами стройматериалов и один тягач для буксировки тележек по территории.
Организация цепочки доставки строилась вокруг правила «одна фура — один погрузчик — один оператор приёмки». Диспетчер заранее распределяет окна, а оператор получает задание в терминале сбора данных. Погрузчик после каждой разгрузки возвращается в буферную зону кросс-докинга, где груз сканируется и распределяется по маршрутам внутренней доставки в торговый зал. Результат: среднее время разгрузки сократилось с 52 до 34 минут, а простой транспорта под разгрузкой — на 31 %.
Кейс 3. Фармацевтический склад: валидация и безлюдные зоны
Здесь критичны чистота воздуха, отсутствие выхлопа и прослеживаемость. Электропогрузчики вписались идеально: отсутствие выбросов позволило отказаться от дополнительной вентиляции в зоне хранения. Цепочка включает:
- зону карантина и приёмки с отдельным электроштабелёром;
- зону основного хранения с ричтраками для высоты 9,5 м;
- зону комплектации с комплектовщиками на электротележках.
Дополнительный эффект — снижение температуры воздуха в летний период: дизельная техника нагревала помещение, что требовало усиленной работы чиллеров. Отказ от ДВС дал экономию около 7 % на кондиционировании.
Кейс 4. 3PL-оператор и e-commerce: гибкость под сезонность
Оператор фулфилмента в Астане столкнулся с сезонными пиками (11.11, Новый год) и необходимостью быстро масштабировать парк. Вместо покупки выбрали аренду электропогрузчиков с литиевыми батареями на 6 месяцев плюс два собственных ричтрака. Быстрая зарядка (1–1,5 часа до 100 %) позволила работать в две смены без замены батарей и без строительства зарядной комнаты — достаточно выделенных постов у рампы.
Пошаговый план: как выстроить цепочку доставки
Шаг 1. Аудит грузопотоков
Замерьте: количество паллет в сутки, пиковые часы, вес и габариты грузов, высоту стеллажей, ширину проходов, перепад температур между зонами. Без этих цифр любой расчёт экономики будет фантазией.
Шаг 2. Карта маршрутов внутри склада
Нарисуйте схему движения: рампа → буфер → хранение → комплектация → зона отгрузки. Определите, где нужны ричтрак (высотное хранение), где — противовесный погрузчик (улица, рампа), а где — электроштабелёр или тележка.
Шаг 3. Расчёт парка техники
Базовая формула: количество машин = (объём операций в час × время цикла) / коэффициент использования. Для Астаны закладывайте коэффициент доступности 0,85 зимой — техника чаще уходит на отогрев и обслуживание.
Шаг 4. Проектирование зарядной инфраструктуры
Определите соотношение «техника — зарядные посты» (обычно 1:1 или 1:1,5 при быстрой зарядке). Учтите мощность ввода, сечение кабеля и возможность организации постов в неотапливаемой зоне.
Шаг 5. Обучение и регламенты
Операторы должны знать правила зимней эксплуатации: не оставлять машину на улице без подогрева, не заряжать батарею при отрицательных температурах без предварительного прогрева, контролировать состояние шин на гололёде.
Экономика: сравнительная таблица
| Параметр | Дизельный погрузчик | Свинцово-кислотный электро | Литий-ионный (BYD) |
|---|---|---|---|
| Расход на смену | 8–12 л топлива | электроэнергия, замена батареи раз в 2–3 года | электроэнергия, ресурс 4000+ циклов |
| Обслуживание | высокое (масло, фильтры) | среднее (долив воды, обслуживание) | низкое, нет обслуживания батареи |
| Работа на морозе | уверенная | потеря ёмкости до 40 % | стабильная с подогревом |
| Зарядная комната | не нужна | обязательна, отапливаемая | не требуется |
| Выхлоп и шум | есть | нет | нет |
Совокупная стоимость владения (TCO) за 5 лет на один погрузчик в условиях Астаны у литиевой модели обычно на 20–30 % ниже дизельной за счёт топлива и ТО, а окупаемость перехода составляет 18–30 месяцев в зависимости от интенсивности.
Зарядная инфраструктура в условиях −30 °C
- Размещайте зарядные посты в отапливаемом тамбуре или используйте батареи с встроенным подогревом.
- Не допускайте зарядки «холодной» батареи сразу после улицы — дайте 30–60 минут на выравнивание температуры.
- Используйте возможность opportunity charging: подзарядка в обед и при коротких простоях продлевает смену без замены батареи.
- Резервируйте 15–20 % мощности ввода на будущее расширение парка.
Выбор техники и батарей: на что смотреть
Для Астаны оптимальны литий-железо-фосфатные (LFP) батареи — они безопаснее, стабильнее при низких температурах и не требуют обслуживания. При выборе погрузчика проверьте: класс защиты электроники (не ниже IP54), наличие подогрева батарейного отсека, тип шин (для улицы — пневматика, для склада — бандаж), высоту подъёма и остаточную грузоподъёмность на высоте.
KPI, которые стоит отслеживать
- паллетооборот на одну машину в смену;
- среднее время разгрузки/загрузки фуры;
- коэффициент технической готовности парка;
- стоимость операции на паллету;
- количество инцидентов и повреждений груза.
Типичные ошибки внедрения
Покупка техники без аудита проходов, экономия на зарядной инфраструктуре, отказ от буферных зон между температурными режимами, отсутствие регламента зимней эксплуатации и обученного персонала. Отдельная ошибка — считать, что «электро» означает «медленно»: современные модели не уступают дизельным по динамике разгона и превосходят их в точности маневрирования.
Чек-лист перед запуском
- Проведён аудит грузопотоков и маршрутов;
- Рассчитан парк и коэффициент доступности на зиму;
- Спроектированы зарядные посты и подведена мощность;
- Определены зоны перегрузки между температурными режимами;
- Обучены операторы и назначены ответственные за ТО;
- Настроен учёт KPI и мониторинг батарей.
Внедрение электропогрузчиков в Астане — это не замена одной машины на другую, а перестройка всей цепочки доставки: от окна разгрузки до момента отгрузки заказа. Компании, которые подходят к проекту системно, получают снижение TCO на 20–30 %, чистый воздух на складе и предсказуемую работу даже в самые холодные недели года.
Нужен расчёт парка техники и подбор литиевых батарей под ваш объект в Астане — напишите нам на info@bydfork.com, и мы подготовим конфигурацию с учётом климата, грузопотока и бюджета.


