


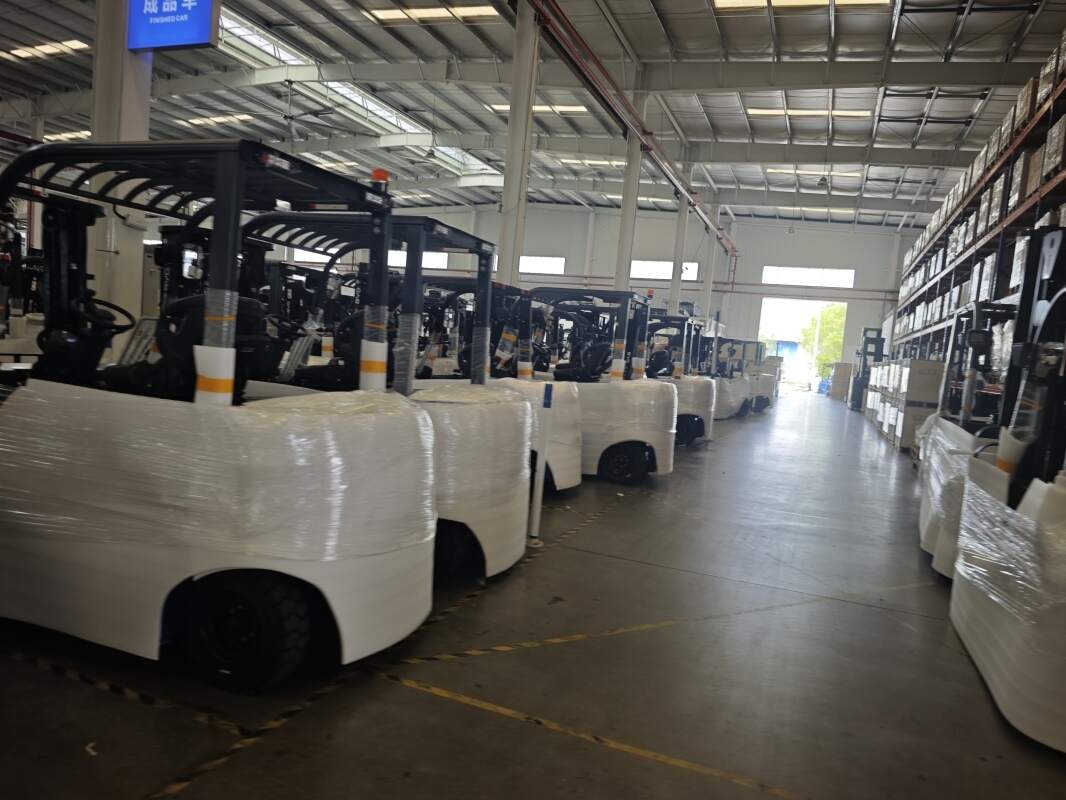
Почему Алматы стал полигоном для электропогрузчиков
Алматы — крупнейший логистический узел Казахстана: здесь сосредоточены склады класса А и B, распределительные центры федеральных и международных сетей, производства и таможенные терминалы. При этом город находится в котловине, где вопрос качества воздуха стоит особенно остро, а требования к технике внутри помещений ужесточаются. Именно поэтому кейсы внедрения электропогрузчиков в Алматы — это не абстрактная «зелёная повесть», а прагматичный расчёт: стоимость владения, скорость операций, отсутствие выхлопа и возможность работать в холодовых камерах без риска для персонала и груза.
Второй фактор — география. Близость к Китаю и прямая логистика делают технику BYD с литий-железо-фосфатными батареями (LiFePO4) доступной по срокам поставки и стоимости запчастей. Ниже — обобщённые кейсы внедрения, собранные из практики проектов в Алматинской агломерации, с реальными схемами организации логистики.
Кейс 1. Продуктовый дистрибьютор: холодовая цепь и влажность
Исходная ситуация
Дистрибьютор продуктов питания с распределительным центром в Алматы эксплуатировал 9 дизельных погрузчиков и 4 свинцово-кислотных электропогрузчика. Проблемы: выхлоп в зоне отгрузки, невозможность заезда дизельной техники в холодовые камеры (+2…+6 °C и −18 °C), простои на замене и обслуживании свинцовых батарей, а также необходимость отдельного аккумуляторного помещения с кислотной вентиляцией.
Решение
- 12 электропогрузчиков BYD грузоподъёмностью 1,5–2,0 т с литиевыми батареями и встроенным зарядным устройством.
- Отказ от аккумуляторного помещения — зарядка «в перерывах» (opportunity charging) прямо на терминале.
- Два быстрых зарядных поста на 80 А у зоны приёмки для подзарядки в обеденный перерыв и между сменами.
Результат
Расходы на энергоноситель снизились на 34–38 % по сравнению с дизелем, исчезли затраты на замену свинцовых батарей (ресурс LiFePO4 — 4000+ циклов), а скорость приёмки паллет в холодовой камере выросла на 12 % за счёт отсутствия простоев на «дозарядку» и замену АКБ. Отдельный эффект — санитарный: в продуктовой логистике отсутствие выхлопных газов и свинцовой кислоты снимает риски при аудитах HACCP.
Кейс 2. 3PL-оператор склада класса А: работа 24/7
Исходная ситуация
Складской комплекс площадью 42 000 м² обслуживал 6 брендов-клиентов. Парк — 18 единиц техники, из них 11 дизельных. Пиковая нагрузка приходилась на ночные смены, когда уровень шума и загазованность становились критичными для соседних офисных блоков.
Решение и схема логистики
Внедрение выполнялось поэтапно, по контурам операций, без остановки склада:
- Контур приёмки. Выделены 4 электропогрузчика 2,5 т с двойными вилами для разгрузки фур и контейнеров.
- Контур хранения. 6 машин с трёхколёсной базой для узких проходов между стеллажами (ширина прохода 3,2 м).
- Контур комплектации. 5 машин с интегрированными терминалами сбора данных и креплениями под сканеры.
- Контур отгрузки. 3 машины, закреплённые за воротами, с фиксированными водителями.
- Контур зарядки. 6 зарядных постов по периметру склада с возможностью подзарядки в течение 40–60 минут.
Результат
Коэффициент технической готовности парка вырос до 96–98 %. За счёт телеметрии (мониторинг заряда, моточасов, ошибок) удалось сократить внеплановые простои на 40 %. Шум в ночную смену снизился, жалобы от арендаторов офисных помещений прекратились. Совокупная стоимость владения (TCO) за 3 года оказалась на 22 % ниже, чем у прежнего дизельного парка.
Кейс 3. Металлобаза и стройматериалы: пыль, мороз, тяжёлые грузы
Самый сложный сценарий — открытая площадка, где зимой температура опускается до −25 °C, а летом стоит пыль от щебня и металлопроката. Задача: заменить 3 дизельных погрузчика 3,5 т, сохранив производительность на улице.
Решение — электропогрузчики BYD 3,5 т с литиевыми батареями, рассчитанными на работу при отрицательных температурах, и защитой класса IPX4 для мокрого климата и мойки. Ключевые организационные меры:
- Отапливаемая зона хранения техники (+10 °C) на ночь — батарея сохраняет ёмкость и не требует «раскачки» утром.
- Зарядные посты размещены внутри отапливаемого блока, чтобы зимой зарядка шла при положительной температуре.
- Плановое ТО каждые 500 моточасов с продувкой радиаторов и проверкой контактов.
Итог: расходы на топливо снизились почти вдвое, а простои на морозе — на 30 % по сравнению с дизельными машинами, которым требовался длительный прогрев.
Кейс 4. Фармацевтический дистрибьютор: точность и чистота
Для фармацевтики критичны чистота, отсутствие вибраций и точность позиционирования на высоте до 8 м. В проекте использовались электропогрузчики с литиевыми батареями и плавным электронным управлением гидравликой. Интеграция с WMS позволила вести учёт по каждой паллете и сократить ошибки комплектации на 27 %. Дополнительный плюс — отсутствие выхлопа и сажи на стеллажах, что упростило прохождение аудита GDP.
Сводная таблица кейсов
| Отрасль | Парк техники | Ключевая задача | Решение | Эффект |
|---|---|---|---|---|
| Продуктовый дистрибьютор | 12 × 1,5–2,0 т | Холодовая цепь, HACCP | Литий BYD, opportunity charging | −38 % энергозатрат |
| 3PL, склад класса А | 18 × 2,0–2,5 т | Работа 24/7, шум | Зонирование по контурам, телеметрия | Готовность парка 98 % |
| Металлобаза | 3 × 3,5 т | Мороз −25 °C, пыль | IPX4, отапливаемая стоянка | −50 % затрат на топливо |
| Фармацевтика | 7 × 1,6–2,0 т | Точность, чистота | Интеграция с WMS | −27 % ошибок сборки |
Как выстроена логистика: пять контуров внедрения
Общий вывод из алматинских кейсов: успех зависит не от модели погрузчика, а от того, насколько грамотно разбиты операции на контуры и как встроена зарядная инфраструктура.
1. Аудит грузопотоков
Сначала считают не количество машин, а паллетооборот по зонам, среднее плечо перевозки и пиковые часы. Ошибка — покупать технику «под площадь склада».
2. Расчёт энергобаланса
Формула проста: ёмкость батареи (кВт·ч) × 0,85 / средний расход на моточас. Для литиевых батарей BYD доступна частичная подзарядка без эффекта памяти, поэтому одна батарея закрывает 1,5–2 смены при наличии 20–30-минутных окон.
3. Зарядная инфраструктура
- 1 зарядный пост на 3–4 машины при работе в одну смену.
- 1 пост на 2 машины при двухсменке и opportunity charging.
- Отдельная линия питания 380 В с запасом по мощности и защитой от просадок — в Алматы это актуально для промзон.
4. Сервис и запчасти
Литиевая батарея не требует долива воды и выравнивающих зарядов, но требует корректной диагностики BMS. Поэтому в контракт включают регламент ТО и доступ к телеметрии.
5. Обучение водителей
Электропогрузчик с electronic hydrostatic drive ведёт себя иначе: рекуперация, мгновенный крутящий момент, иная чувствительность педали. Двухдневное обучение снижает число инцидентов с грузом на 15–20 %.
Экономика: сравнение TCO за 5 лет
| Параметр | Дизель | Свинцовый АКБ | Литий BYD |
|---|---|---|---|
| Энергоноситель | Высокий | Средний | Низкий |
| Замена батареи | — | Каждые 2–3 года | Не требуется |
| Помещение для зарядки | Нет | Обязательно | Не нужно |
| Простои на зарядку | Нет | До 8 ч | 40–60 мин |
| ТО | Высокое | Среднее | Низкое |
Типичные ошибки при внедрении в Алматы
- Покупка техники без расчёта пикового энергопотребления — нехватка мощности на подстанции.
- Игнорирование зимнего режима: батарея, оставленная на улице, теряет ёмкость.
- Отсутствие запасного погрузчика на время ТО при парке менее 6 единиц.
- Экономия на обучении водителей и на телеметрии.
Чек-лист перед стартом проекта
- Паллетооборот по зонам и пиковые часы.
- Ширина проходов и высота стеллажей.
- Температурные зоны и класс защиты техники.
- Схема размещения зарядных постов и мощность сети.
- Регламент ТО и наличие сервиса в Алматы.
- Расчёт TCO на 3 и 5 лет.
Контакты
Нужен расчёт парка электропогрузчиков и зарядной инфраструктуры под ваш склад в Алматы? Напишите нам: info@bydfork.com — подготовим схему логистики, подбор моделей BYD с литиевыми батареями и финансовую модель внедрения.


