


Грузия за последние годы превратилась в один из ключевых логистических узлов на маршруте «Среднего коридора» — между Каспием, Чёрным морем и рынками ЕС. Порты Поти и Батуми, сухой порт Тбилиси, транзитные терминалы и растущая сеть распределительных центров создают устойчивый спрос на складскую технику. При этом всё чаще грузинские компании отказываются от дизельных вилочных погрузчиков в пользу электрических — с литиевыми батареями BYD. Ниже — разбор реальных сценариев внедрения, логики построения цепочки доставки и практических ошибок, которые допускают при переходе на электротягу.
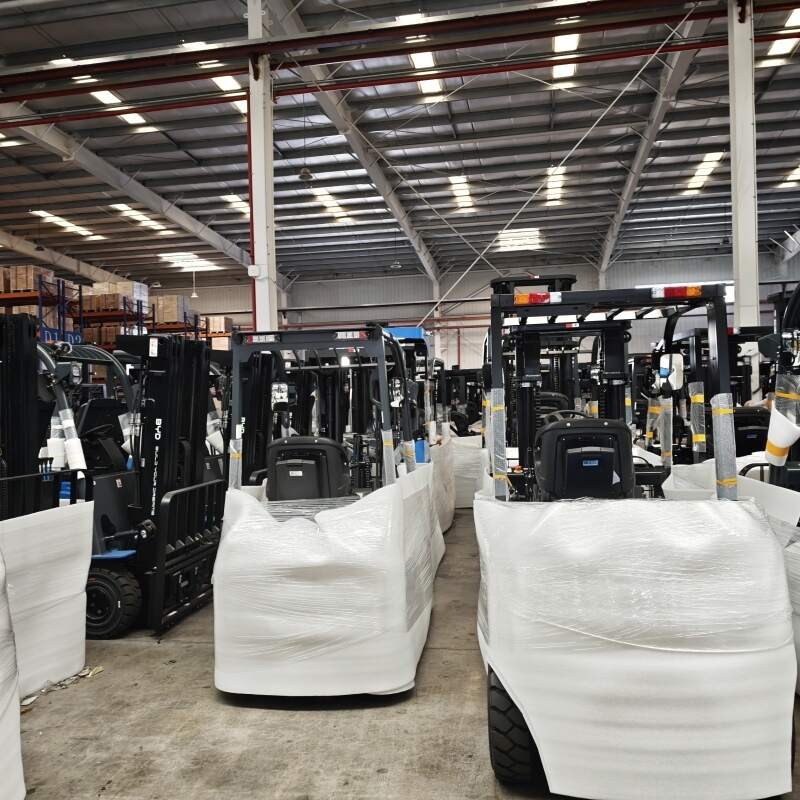
Почему электропогрузчики актуальны именно для Грузии
Условия эксплуатации в Грузии имеют несколько особенностей, которые напрямую влияют на выбор техники:
- Жаркий климат. Летом в Тбилиси и Рустави температура в закрытых складах нередко превышает +35 °C. Свинцово-кислотные батареи в таких условиях теряют ёмкость и требуют интенсивного обслуживания, тогда как литий-железо-фосфатные (LFP) батареи BYD стабильно работают при высокой температуре и не выделяют газов.
- Дорогая и нестабильная электроэнергия на части объектов. Это заставляет проектировать зарядную инфраструктуру с запасом и выбирать батареи с возможностью быстрой подзарядки в перерывах.
- Компактные склады в городах. В Тбилиси и Батуми арендные площади дорогие, поэтому важна манёвренность техники и отсутствие отдельного помещения под зарядку и «батарейную».
- Экологические требования портов и ритейла. Крупные сети и портовые операторы всё чаще прописывают в договорах запрет на ДВС внутри помещений.
Кейс 1. Распределительный центр розничной сети, Тбилиси
Исходные данные: склад класса B площадью 8 000 м², 12 000 паллетомест, две смены, 5 дизельных погрузчиков 2,5 т и 2 электротележки.
Проблема: дизельная техника внутри помещения давала выхлоп, из-за чего приходилось держать ворота открытыми, а зимой это создавало сквозняки и потери тепла. Расход топлива и затраты на ТО росли вместе с ценой дизеля.
Решение: заменены 4 единицы на электропогрузчики 2,0–2,5 т с батареями BYD 80 В / 400 А·ч и встроенными зарядными устройствами. Организованы три точки подзарядки непосредственно в зоне хранения — без выделенного помещения.
Организация цепочки доставки:
- Приёмка фур и 20-футовых контейнеров — фронтальный электропогрузчик с боковым смещением вил;
- Перемещение в буферную зону — электротележки;
- Адресное размещение — штабелёры с литиевой батареей;
- Комплектация заказов для магазинов — ричтраки;
- Погрузка в развозные машины — электропогрузчик 1,5 т.
Результат: отказ от дизеля внутри склада, снижение затрат на энергию и ТО примерно на 40% в пересчёте на моточас, отсутствие необходимости в помещении для зарядки и замены батарей.
Кейс 2. Контейнерный терминал, Поти
Исходные данные: перевалка контейнеров, работа на открытых площадках, высокая интенсивность в пиковые недели.
Задача: снизить стоимость обработки контейнера и уменьшить простои техники.
Решение: электропогрузчики повышенной влагозащиты (IPX4) с батареями BYD и возможностью быстрой подзарядки в окнах между судами. Ключевое преимущество литиевой батареи — отсутствие «эффекта памяти» и способность принимать частичный заряд без потери ресурса.
Как выстроена цепочка: разгрузка судна → внутрипортовое перемещение → сортировка по направлениям → погрузка на автотранспорт для доставки в Тбилиси, Ереван и Баку. Каждая точка передачи фиксируется в WMS, а уровень заряда техники синхронизирован с графиком судозаходов.
Практический вывод: на терминалах важнее не максимальная ёмкость батареи, а скорость подзарядки и предсказуемость. Батарея на 1–1,5 часа заряда восстанавливает сменный объём работы.
Кейс 3. Холодильный склад продуктовой дистрибуции, Батуми
Исходные данные: температуры от −20 °C до +4 °C, жёсткие требования по гигиене.
Проблема: дизельные погрузчики в холодильных камерах создавали выхлоп и требовали дополнительной вентиляции, что увеличивало энергопотребление на 8–12%.
Решение: электропогрузчики с «морозным» исполнением и литиевыми батареями с подогревом. Нулевые выбросы позволили сократить воздухообмен и снизить нагрузку на холодильные машины.
Организация цепочки: приёмка → карантинная зона → камеры хранения → комплектация по маршрутам → dockside-погрузка в рефрижераторы. Каждый переход сопровождается сканированием паллеты, а данные о заряде выводятся на диспетчерский экран.
Кейс 4. Винный производитель, Кахетия
Исходные данные: сезонность (сбор урожая), паллетирование готовой продукции, отгрузка на экспорт.
Решение: два электропогрузчика 1,8 т и один штабелёр с батареей BYD. В межсезонье техника используется на складе тары и упаковки.
Эффект: литиевая батарея не требует обслуживания (долив воды, выравнивающий заряд), что критично для предприятия с небольшим штатом технических специалистов. Затраты на сервис сократились примерно вдвое.
Кейс 5. Склад стройматериалов, Рустави
Исходные данные: открытая площадка, пыль, тяжёлые грузы (поддоны с профилем, блоки).
Решение: электропогрузчики 3,0–3,5 т с защитой от пыли, батареи с усиленным корпусом. Пыль — главный враг свинцовых батарей, тогда как герметичные LFP-модули переносят такие условия заметно лучше.
Сравнительная таблица внедрений
| Объект | Парк техники | Тип батареи | Зарядка | Ключевой эффект |
|---|---|---|---|---|
| РЦ ритейла, Тбилиси | 4 электропогрузчика + тележки | BYD LFP 80 В | 3 точки в зоне хранения | −40% затрат на энергию и ТО |
| Терминал, Поти | 6 единиц | BYD LFP, IPX4 | Быстрая подзарядка | Снижение простоя в пик |
| Холод, Батуми | 3 единицы | LFP с подогревом | Зарядка вне камер | −10% нагрузки на холод |
| Винзавод, Кахетия | 2 + штабелёр | BYD LFP | 1 зарядное | −50% сервисных затрат |
| Стройбаза, Рустави | 2 единицы 3,5 т | LFP, защита IP | Пост на площадке | Устойчивость к пыли |
Как выстроить цепочку доставки: пошаговый план
Шаг 1. Карта грузопотоков
Опишите все перемещения груза: от приёмки до отгрузки, с весами паллет, высотами стеллажей и расстояниями. Это определит класс техники — штабелёр, ричтрак или фронтальный погрузчик.
Шаг 2. Расчёт интенсивности
Посчитайте моточасы в смену и пиковые нагрузки. Для литиевой батареи важнее не общая ёмкость, а соотношение «работа/подзарядка».
Шаг 3. Схема зарядной инфраструктуры
Определите, где физически можно поставить зарядные точки. В отличие от свинцовых батарей, литий не требует отдельного помещения с вентиляцией и душем — достаточно розетки нужной мощности и protection-автоматики.
Шаг 4. Интеграция с WMS/ERP
Заряд и статус техники должны быть видны диспетчеру так же, как статус заказов. Иначе пиковые нагрузки будут ломать график.
Шаг 5. Обучение персонала
Литиевая батарея прощает меньше ошибок в части глубокого разряда, но требует дисциплины «подзаряжай в перерывах». Проведите короткий тренинг для водителей.
Типичные ошибки при внедрении
- Покупка «на вырост». Избыточная ёмкость батареи удорожает технику без реальной отдачи.
- Игнорирование пиков. Средние цифры скрывают сезонные всплески — в портах и ритейле они критичны.
- Экономия на зарядной инфраструктуре. Одна точка на пять машин создаёт очередь в пересменку.
- Отсутствие запасных батарей там, где они нужны. На терминалах с непрерывным циклом иногда выгоднее вторая батарея, чем быстрое зарядное.
- Неправильный учёт климата. Для холодильных камер и открытых площадок нужны разные исполнения.
Экономика: что считать
При сравнении дизельного и электрического погрузчика считайте не цену покупки, а совокупную стоимость владения (TCO) за 5 лет: топливо или электроэнергия, ТО, замена батарей, простои. Для литиевых батарей BYD ключевые статьи экономии — отсутствие обслуживания батареи, более высокий КПД заряда и возможность использовать технику в помещениях без ограничений по выхлопу.
Резюме
Внедрение электропогрузчиков в Грузии — это не просто замена двигателя, а перестройка всей цепочки доставки: от приёмки контейнера в Поти до отгрузки в магазин в Тбилиси. Литиевые батареи BYD делают эту перестройку дешевле и проще за счёт отсутствия обслуживания, устойчивости к жаре и пыли, а также возможности подзарядки прямо в рабочей зоне.
Для подбора техники под ваш склад, порт или холодильный объект напишите нам: info@bydfork.com — мы поможем рассчитать парк, схему зарядки и окупаемость.


