


Эстония — одна из самых компактных и при этом наиболее цифровизированных экономик Балтии. Плотная сеть портов (Мууга, Палдиски, Силламяэ), короткие плечи доставки до Таллинна, Тарту и Нарвы и жёсткие экологические требования муниципалитетов создают идеальные условия для перехода складов и производств на электропогрузчики с литий-ионными батареями. Ниже — разбор реальных сценариев внедрения, типовые ошибки и пошаговый план организации цепочки доставки, который можно адаптировать под свой объект.
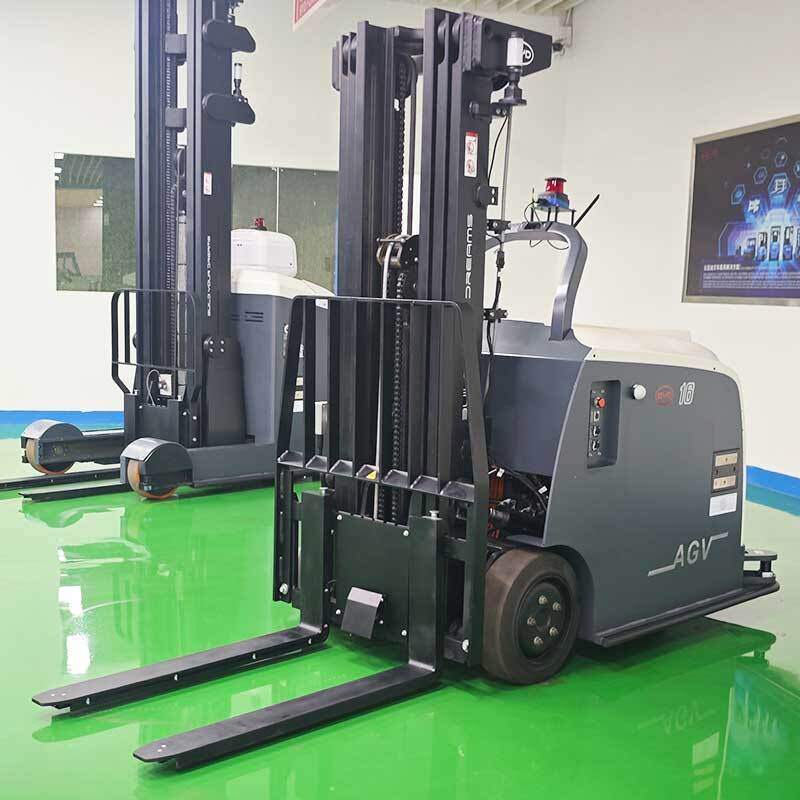
Почему Эстония стала полигоном для электрической складской техники
Несколько факторов сложились в устойчивый тренд. Во-первых, стоимость электроэнергии и наличие зарядной инфраструктуры в промышленных парках Таллинна и Мууга позволяют планировать ночную зарядку по низкому тарифу. Во-вторых, городские власти Таллинна ограничивают работу ДВС-техники в центре и в жилых кварталах, что вынуждает ритейлеров переводить парк на аккумуляторные машины. В-третьих, эстонские компании активно внедряют WMS и телематику, а электропогрузчик с CAN-шиной и литиевой батареей отдаёт телеметрию «из коробки» — это упрощает интеграцию в систему управления складом.
Отдельно стоит отметить сервисную доступность: расстояние между Таллинном, Тарту и Нарвой не превышает 200 км, поэтому выезд сервисного инженера и доставка запчастей укладываются в сутки. Для литиевых батарей BYD с ресурсом 4000+ циклов и встроенным BMS это означает минимальные простои.
Кейс 1. Розничная сеть в Таллинне: 12 электропогрузчиков вместо дизельных
Сеть из 14 магазинов формата «у дома» обслуживала распределительный центр (РЦ) площадью 9 000 м² дизельными погрузчиками 2,5 т. Проблемы: выхлоп внутри помещения, шум, дорогое обслуживание ДВС и простои на дозаправке.
Что сделали
- Заменили 8 дизельных машин на 4-колёсные электропогрузчики 2,5 т с батареей BYD 80 В / 400 Ач.
- Оставили 4 единицы техники для улицы и рампы, остальные перевели на работу внутри склада.
- Организовали две зарядные станции по 40 кВт с возможностью ночной зарядки по таймеру.
- Ввели правило opportunity charging: подзарядка в обеденный перерыв и во время пересменки.
Результат за 9 месяцев
- Расходы на энергию снизились примерно на 38% по сравнению с дизелем (с учётом тарифа и КПД).
- Исчезли жалобы персонала на выхлоп и шум, текучесть среди водителей погрузчиков упала.
- Время на обслуживание техники сократилось: нет замены масла, фильтров, ремней ГРМ.
- Батареи не требуют отдельного помещения и водоподготовки — освободили 25 м² под стеллажи.
Кейс 2. Логистический хаб в Мууга: цепочка «порт — РЦ — магазин»
Оператор 3PL-услуг обрабатывает контейнерные поставки через порт Мууга и распределяет товар по Балтии. Ключевая задача — синхронизировать разгрузку контейнеров, приёмку на РЦ и отгрузку на городские маршруты.
Архитектура цепочки доставки
- Звено 1 — порт. Разгрузка контейнеров электропогрузчиками 3,5 т на открытой площадке; батареи с подогревом для работы при −15 °C.
- Звено 2 — РЦ. Штабелёры и ричтраки на литии для высотного хранения; зоны приёмки и комплектации.
- Звено 3 — доставка. Погрузка в газели и грузовики на рампе, где работают компактные 3-колёсные электропогрузчики.
- Обратная логистика. Возвраты и паллеты обрабатываются в отдельной зоне с собственным зарядным постом.
Ключевым решением стала установка быстрых зарядных станций мощностью 60–80 кВт прямо в зоне рампы. Водитель ставит машину на зарядку на 20–30 минут во время перерыва — этого достаточно, чтобы закрыть пиковую нагрузку вечерней отгрузки. Литиевая батарея без эффекта памяти спокойно переносит такие «подкормки».
Кейс 3. Производство в Нарве: интеграция погрузчиков в производственный поток
Завод с непрерывным циклом (три смены) ранее использовал газовые погрузчики. Перевод на электрику потребовал пересмотра логики подачи сырья.
Решения
- Разделили парк на «линейные» машины (подача сырья в цех) и «складские» (готовая продукция).
- Для линейных выбрали погрузчики с быстросменными батареями — замена занимает 3–5 минут и не требует ручного труда.
- Внедрили телеметрию: диспетчер видит заряд каждой машины и распределяет задачи, не допуская разряда ниже 20%.
- Организовали резервный зарядный пост у выезда — страховка на случай сбоя основного.
Итог: завод отказался от газовой инфраструктуры, снизил выбросы в цехе и получил предсказуемый график ТО — по данным BMS, а не по наработке моточасов «на глаз».
Пошаговый план выбора и внедрения
Шаг 1. Аудит грузопотоков
Зафиксируйте: вес паллет, высоту подъёма, ширину проходов, тип покрытия, температурный режим, интенсивность (моточасы в смену). Без этих данных любой расчёт батареи будет приблизительным.
Шаг 2. Расчёт требуемой ёмкости
Формула простая: средний ток разряда × время смены × коэффициент запаса 1,25. Для склада с интенсивностью 6 часов работы под нагрузкой и средним током 120 А потребуется батарея около 900 Ач — либо две по 450 Ач с возможностью подзарядки.
Шаг 3. Проектирование зарядной инфраструктуры
Определите соотношение «погрузчик : зарядный пост». Для односменной работы достаточно 1:2, для трёхсменной — 1:1 плюс быстрая станция. Проверьте вводную мощность и возможность выделения отдельной линии.
Шаг 4. Пилот на одном участке
Возьмите 1–2 машины, отработайте 4–6 недель, снимите реальные данные по расходу энергии и поведению батареи. Только после этого масштабируйте.
Шаг 5. Обучение и регламенты
Водители должны знать правила opportunity charging, порядок постановки на зарядку и действия при аварийном отключении BMS. Регламент на одну страницу работает лучше, чем 40-страничная инструкция.
Экономика: сравнение вариантов за 5 лет
| Параметр | Дизель 2,5 т | Электро + литий BYD |
|---|---|---|
| Стоимость техники | Базовая | +15–20% |
| Топливо / энергия | Высокая, волатильная | На 35–45% ниже |
| ТО за 5 лет | Масло, фильтры, ДВС | Минимальное, нет расходников ДВС |
| Замена батареи | — | Не требуется при 4000+ циклах |
| Инфраструктура | Топливный склад | Зарядные посты |
| Экология и допуск в помещения | Ограничения | Без ограничений |
На горизонте 5 лет совокупная стоимость владения электропогрузчиком с литиевой батареей в эстонских условиях обычно ниже на 18–28% — при условии корректно спроектированной зарядки.
Типичные ошибки внедрения
- Экономия на зарядной инфраструктуре. Один пост на пять машин в трёхсменном режиме — гарантированные простои.
- Игнорирование температуры. Для открытых площадок зимой нужны батареи с подогревом и зарядка в отапливаемом боксе.
- Отсутствие пилота. Масштабирование «сразу на весь парк» без данных — риск купить неподходящую грузоподъёмность.
- Нет обучения водителей. Глубокий разряд и «добивание» батареи до нуля сокращают ресурс.
- Забыли про сервис. Уточните наличие запчастей и SLA у поставщика до подписания контракта.
Чек-лист перед стартом проекта
- Проведён аудит грузопотоков и температурных режимов.
- Рассчитана ёмкость батарей с коэффициентом запаса.
- Спроектирована зарядная инфраструктура и проверена вводная мощность.
- Определён формат пилота и метрики успеха (расход кВт·ч, простои, МО).
- Подготовлены регламенты зарядки и обучение водителей.
- Согласован SLA сервиса и наличие запчастей.
Эстония показывает: переход на электропогрузчики — это не только экология, но и управляемая экономика цепочки доставки. Начните с пилота на одном участке, соберите данные и масштабируйте с расчётом, а не с ощущением.
Для подбора техники, расчёта ёмкости литиевых батарей и проектирования зарядной инфраструктуры под ваш объект в Эстонии или другой стране — напишите нам: info@bydfork.com.


