

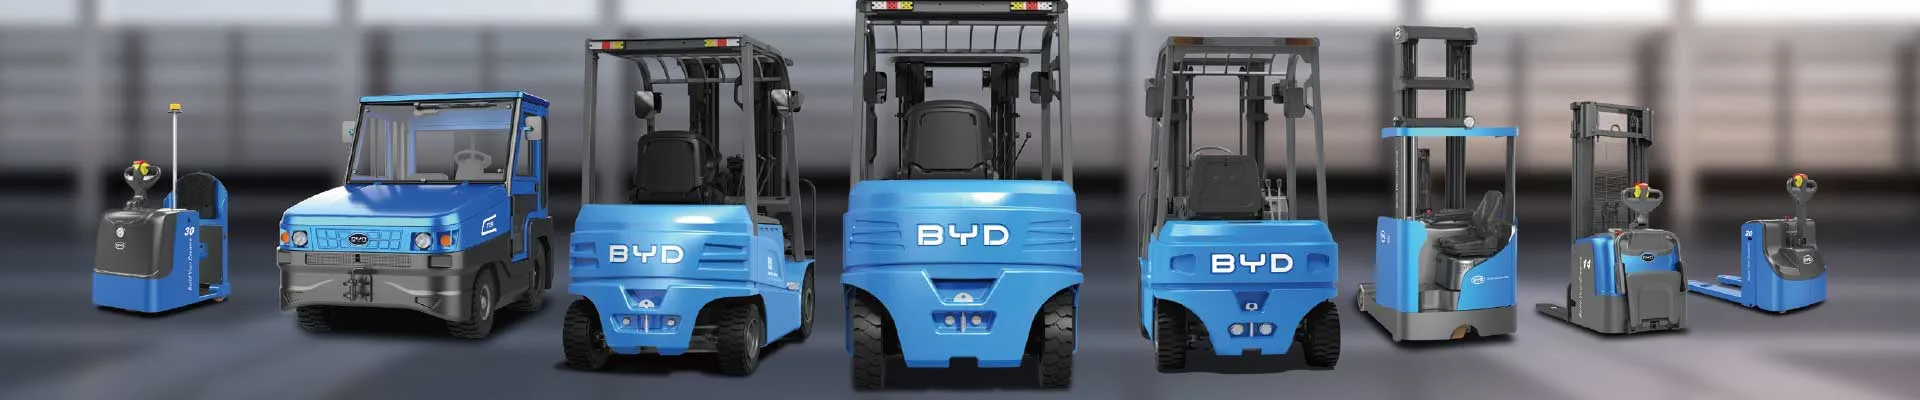
Ангарск — один из ключевых промышленных центров Приангарья: нефтехимия, стройиндустрия, крупные оптовые склады и логистические терминалы на пересечении федеральных трасс. Для таких объектов двухтонный электропогрузчик — оптимальный рабочий инструмент: он достаточно мощный для поддонов с металлом, стройматериалами и тарой, но при этом компактен, манёврен и не загрязняет воздух в закрытых цехах.
Ниже разберём, какие параметры действительно важны при выборе машины на 2 тонны, чем литий-ионные батареи BYD отличаются от классических свинцово-кислотных и какие задачи такая техника закрывает на складах и производствах Ангарска.
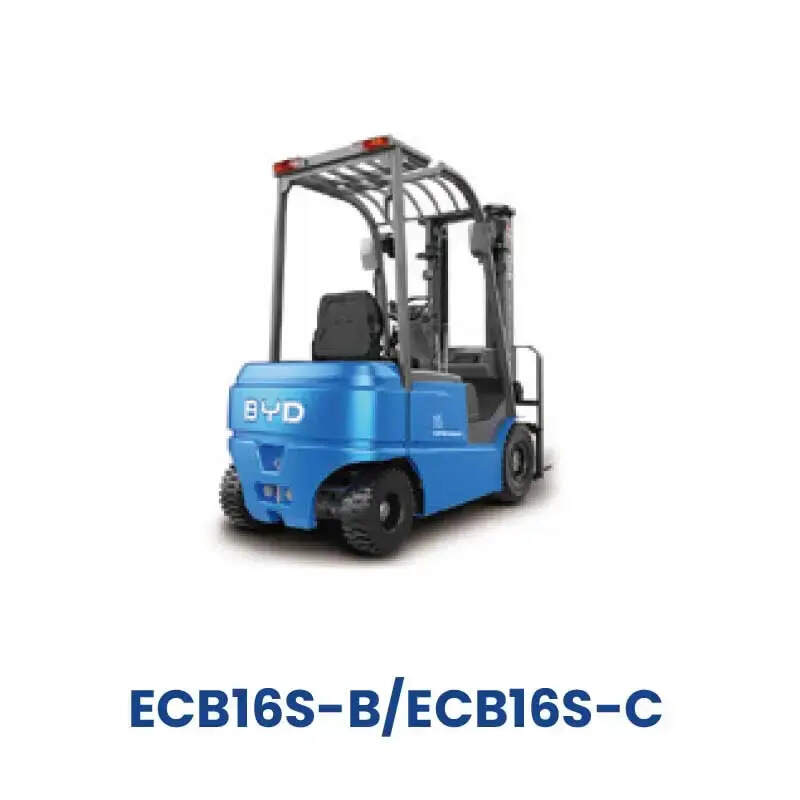
Почему именно класс 2 тонны востребован в Ангарске
Двухтонный класс — «золотая середина» складской техники. Машины на 1–1,5 т часто упираются в предел при работе с поддонами стройматериалов, металлопроката или бочек с химией, а техника на 3–3,5 т уже требует широких проездов, усиленных полов и стоит заметно дороже. Для ангарских складов с типовыми стеллажными системами и проездами 3,2–3,6 м именно 2 т даёт лучший баланс цены, габаритов и производительности.
Дополнительный аргумент — экология и условия труда. В закрытых цехах, на пищевых и фармацевтических производствах, в холодных складах-холодильниках выбросы ДВС недопустимы, а электропогрузчик не даёт выхлопа, работает тише и требует меньше вентиляции.
- Оптовая торговля и дистрибуция — паллеты с товаром весом до 1,2–1,8 т;
- Стройматериалы и металл — поддоны с кирпичом, профилем, крепежом;
- Нефтехимические и химические производства — бочки, биг-бэги, тара с опасными грузами;
- Пищевые производства и холодильные камеры — работа без выхлопа при отрицательных температурах;
- Логистические хабы и кросс-докинг — высокая интенсивность в две-три смены.
Ключевые технические параметры электропогрузчика 2 т
Паспортные характеристики одинаковых на первый взгляд машин могут различаться в разы. Ниже — ориентировочные значения для современного электропогрузчика грузоподъёмностью 2000 кг с литиевой батареей.
| Параметр | Типичное значение |
|---|---|
| Номинальная грузоподъёмность | 2000 кг |
| Центр тяжести груза | 500 мм |
| Высота подъёма (стандарт) | 3000 мм, опционально до 6000 мм |
| Свободный ход каретки | 150–1500 мм (зависит от мачты) |
| Длина без вил | 2250–2350 мм |
| Ширина корпуса | 1150–1220 мм |
| Радиус поворота | 1950–2100 мм |
| Скорость движения | 12–16 км/ч |
| Скорость подъёма с грузом | 0,30–0,45 м/с |
| Тяговый двигатель | 2 × 4,5–5,5 кВт (AC) |
| Двигатель гидравлики | 11–15 кВт (AC) |
| Батарея | 48–51,2 В, 400–560 А·ч (LiFePO4) |
| Эксплуатационная масса с батареей | 3400–3900 кг |
| Шины | Пневматические или суперэластик 6.50–10 |
Грузоподъёмность и реальный центр тяжести
2000 кг — это значение при центре тяжести 500 мм. Если вы работаете с длинномером, бочками или нестандартной тарой, фактический центр тяжести смещается, и остаточная грузоподъёмность падает. Уже при ЦТ 600 мм машина на 2 т уверенно берёт около 1800 кг, а при 700 мм — 1600–1700 кг. Поэтому при подборе всегда уточняйте не только вес груза, но и геометрию паллеты.
Мачты и высота подъёма
Для ангарских складов чаще всего берут мачты 3000–4500 мм. Стандартная двухсекционная мачта дешевле и проще, трёхсекционная (триплекс) с свободным ходом нужна для работы в контейнерах и вагонах, где важна минимальная высота сложенной мачты. Если на складе узкие проезды и высокие стеллажи, рассматривайте мачту с наклоном и функцию бокового смещения каретки (сайдшифт) — она экономит десятки секунд на каждой постановке паллеты.
Ходовая часть и манёвренность
Для работы внутри помещения оптимальны шины суперэластик: они не прокалываются, служат дольше пневматики и не оставляют следов на бетоне. Пневматика нужна, если техника выезжает на улицу, на щебёночную площадку или в зону разгрузки фур. Обратите внимание на клиренс и защиту гидравлики — в условиях сибирской зимы и реагентов на площадке это критично.
Скорости и реальная производительность
Производительность определяется не максимальной скоростью, а суммой операций: подъезд, захват, подъём, перемещение, установка. Современные электропогрузчики с AC-приводом и электронным управлением дают плавное ускорение и точное позиционирование вил, что снижает повреждения стеллажей и товара. При интенсивной работе в две смены разница в точности и скорости между бюджетной и профессиональной машиной выливается в 10–15% производительности и заметно меньший износ.
Батарея: свинцово-кислотная или литий-ионная BYD
Батарея — самая дорогая и самая влияющая на эксплуатацию часть электропогрузчика. Сравним два подхода.
| Критерий | Свинцово-кислотная | LiFePO4 BYD |
|---|---|---|
| КПД заряда | 70–80% | 95–98% |
| Ресурс, циклов | 1200–1500 | 3500–6000 |
| Полный заряд | 8–10 часов | 1,5–2,5 часа |
| Подзарядка в перерывах | Не рекомендуется | Разрешена (opportunity charging) |
| Обслуживание | Долив воды, контроль плотности | Не требуется |
| Выделение газов при заряде | Есть, нужна вентиляция | Нет |
| Масса | Высокая (балласт) | На 30–40% легче |
| Работа при −20 °C | Потеря ёмкости до 40–50% | Потеря 10–20% при подогреве |
Почему литий BYD выгоден на интенсивных складах
Технология LiFePO4 (литий-железо-фосфат) от BYD — это не только скорость заряда. Батарея не требует отдельного зарядного помещения с вентиляцией, не выделяет кислотных паров и позволяет строить «безбатарейную» модель: одна машина — одна батарея, зарядка в обеденный перерыв и между сменами. Отпадает необходимость во второй сменной батарее и кран-балке для её замены.
Инфраструктура зарядки
Для двухтонника с батареей 48 В / 500 А·ч достаточно зарядного устройства мощностью 6–10 кВт. При наличии трёхфазной сети 380 В это одна компактная станция, которую можно разместить у стены склада. В сибирских условиях зарядку лучше организовывать в отапливаемой зоне: это продлевает ресурс и сохраняет ёмкость.
Работа в холоде: специфика Ангарска
Зимой температура на неотапливаемых складах и в зонах разгрузки опускается до −25…−35 °C. Свинцово-кислотная батарея в таких условиях теряет половину ёмкости и требует длительного восстановления. Литиевая BYD с системой подогрева работает стабильнее, но и ей нужны корректные условия: хранение в тепле, предварительный прогрев перед сменой, зарядка при положительной температуре. Планируйте маршруты так, чтобы машина не простаивала на морозе часами.
Какие задачи закрывает двухтонный электропогрузчик
- Погрузка и разгрузка фур и контейнеров, в том числе через рампу;
- Приёмка, размещение и комплектация паллет на фронтальных стеллажах;
- Подача сырья и комплектующих к производственным линиям;
- Перемещение тары, бочек, биг-бэгов и поддонов с металлом;
- Работа в холодильных и морозильных камерах при −18…−25 °C;
- Кросс-докинг и сортировка на распределительных центрах;
- Уборка территории и вывоз поддонов, вторсырья, отходов.
Чек-лист выбора электропогрузчика на 2 тонны
- Определите реальные веса грузов и геометрию паллет — не «по прайсу», а по факту;
- Замерьте ширину проездов, высоту стеллажей и высоту ворот;
- Посчитайте интенсивность: моточасы в смену, число смен, сезонность;
- Решите, нужен ли выезд на улицу — от этого зависит тип шин и защита узлов;
- Оцените возможность зарядки: сеть, место, температура в зоне стоянки;
- Уточните наличие сервиса и склад запчастей в Иркутской области;
- Проверьте эргономику: обзор мачты, доступ к органам управления, вибрация на сиденье;
- Заложите обучение операторов и регламент ежесменного осмотра.
Экономика: как считается окупаемость
Упрощённый расчёт для склада в две смены с загрузкой около 3500–4000 моточасов в год показывает, что литиевая батарея окупает переплату за 2–3 года только на электроэнергии, замене свинцовых АКБ и простое техники во время зарядки.
| Статья | Свинцовая АКБ | LiFePO4 BYD |
|---|---|---|
| Батарей на 5 лет | 2–3 комплекта | 1 комплект |
| Электроэнергия на заряд, кВт·ч/год | выше на 20–25% | базовый уровень |
| Простой на замене батареи, ч/год | 120–160 | 0 |
| Затраты на обслуживание АКБ | регулярные | отсутствуют |
Не забывайте про косвенные выгоды: отсутствие кислотного хозяйства и отдельного зарядного помещения, меньший износ полов из-за меньшей массы машины, возможность использовать одну единицу техники там, где раньше требовались две из-за смены батарей.
Сервис, запчасти и обучение персонала
Для техники, работающей в Ангарске, критично наличие сервисной поддержки в регионе: Иркутск и Ангарск находятся рядом, поэтому выезд специалиста и поставка расходников не должны занимать недели. Уточняйте регламент ТО (обычно каждые 500 моточасов), доступность фильтров, гидравлики, шин и датчиков, а также наличие диагностического ПО для литиевых батарей.
Обучение операторов — отдельная статья экономии. Правильная работа с литиевой батареей (не оставлять разряженной, не заряжать на морозе, использовать штатное ЗУ) продлевает ресурс на годы. Ежесменный осмотр вил, цепей, тормозов и уровня гидравлики занимает 5 минут и предотвращает большинство дорогих поломок.
Частые ошибки при выборе
- Покупка «под номинал» без учёта реального центра тяжести груза;
- Экономия на мачте: невозможность работать в контейнере из-за высокой сложенной мачты;
- Игнорирование зимних условий и отсутствие тёплой зоны зарядки;
- Расчёт только по цене машины без учёта стоимости батарей и электроэнергии за 5 лет;
- Отсутствие сервисной поддержки и склада запчастей в регионе.
Вывод
Электропогрузчик 2 тонны — универсальное решение для складов, производств и логистических терминалов Ангарска. Ключ к удачной покупке — честный расчёт грузов и проездов, корректно подобранная мачта и современная литий-ионная батарея, которая снижает простои и совокупную стоимость владения. Если вы сомневаетесь в конфигурации, запросите подбор под ваши задачи и условия площадки.
Подбор техники, расчёт окупаемости и консультация по литиевым батареям BYD: info@bydfork.com


