


За последние годы складская логистика Узбекистана пережила настоящий бум: строятся логистические хабы под Ташкентом, текстильные кластеры в Ферганской долине, холодильные мощности в Самарканде и Бухаре, расширяются производства стройматериалов в Навоийской области. Вместе с ростом грузопотока вырос и спрос на складскую технику — и всё чаще выбор падает не на дизельные и газовые погрузчики, а на электропогрузчики с литий-ионными батареями BYD. В этой статье мы разбираем реализованные проекты в Узбекистане: результаты по объектам, цифры, типичные ошибки и практический план выбора техники для вашего склада.
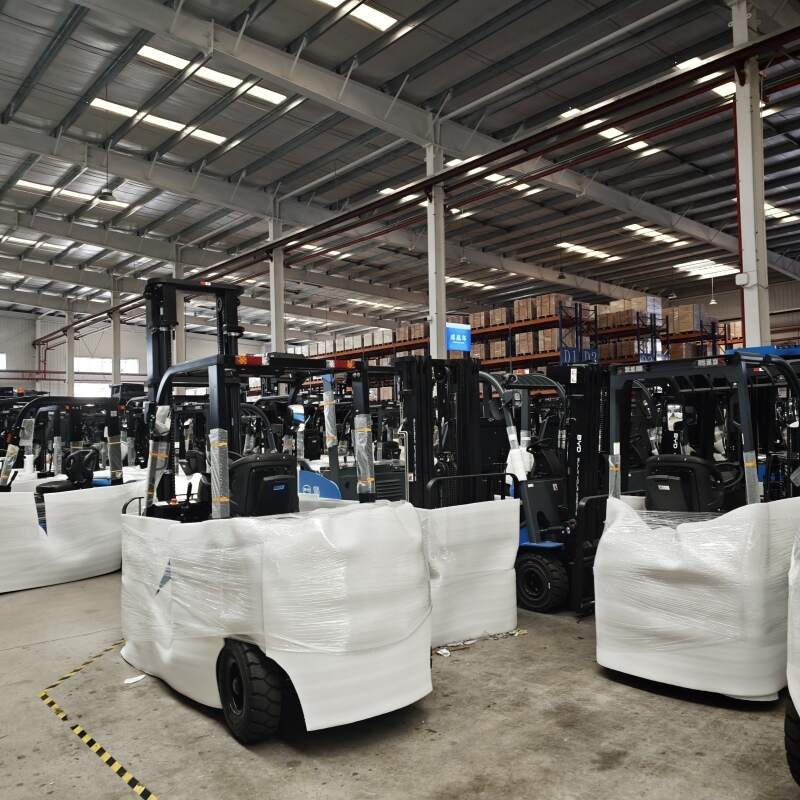
Почему Узбекистан переходит на литиевые электропогрузчики
Решение о переходе на литиевую технику в республике принимается не из моды, а из экономики. Пять факторов определяют выбор промышленных предприятий и логистических операторов:
- Многосменная работа. Склады и производства всё чаще работают 16–24 часа в сутки. Литий-ионная батарея BYD заряжается до 100 % за 1–1,5 часа и допускает подзарядку в перерывах, поэтому машина не выпадает из смены на 6–8 часов, как при замене свинцово-кислотного аккумулятора.
- Стоимость энергии. Электроэнергия для зарядки обходится в 2,5–3,5 раза дешевле дизельного топлива и заметно дешевле сжиженного газа в пересчёте на моточас работы погрузчика.
- Отсутствие зарядных помещений с кислотной вентиляцией. Литиевой технике не нужны отдельные «аккумуляторные» с приточно-вытяжной вентиляцией, долив дистиллированной воды и нейтрализация электролита — это экономит площадь склада и затраты на персонал.
- Климатическая устойчивость. Современные BMS с температурным контролем и активной балансировкой позволяют эксплуатировать технику при жаре свыше +40 °C без деградации ёмкости, характерной для свинцовых батарей.
- Экология и требования арендодателей. Для пищевых, фармацевтических и холодных складов отсутствие выхлопа и минимальная эмиссия тепла — не преимущество, а обязательное условие допуска техники на объект.
План выбора: как строится проект под ключ
Каждый реализованный проект начинается не с выбора модели, а с аудита объекта. Такой подход позволяет избежать покупки «лишних» тонн грузоподъёмности и нехватки техники в пиковые сезоны.
- Шаг 1. Аудит грузопотока. Замеряем интенсивность операций в час, средний и пиковый вес паллеты, высоту стеллажей, тип поддонов и покрытие пола.
- Шаг 2. Расчёт парка. По формуле «операции в час × время цикла ÷ коэффициент загрузки» определяется количество машин с запасом 10–15 % на пик и сезонность (сбор хлопка, предновогодний пик FMCG).
- Шаг 3. Подбор моделей. Ричтраки для узких проходов, четырёхопорные и трёхопорные погрузчики для открытых площадок, паллетные гидравлические тележки с электроприводом для «последней мили» внутри склада.
- Шаг 4. Проект зарядной инфраструктуры. Расчёт мощности, количество зарядных устройств, схема размещения с учётом пожарных требований и температуры в помещении.
- Шаг 5. Обучение операторов и механиков. Работа с литиевой батареей отличается от привычной: важны корректная постановка на зарядку, контроль состояния через дисплей и правила аварийного отключения.
- Шаг 6. Сервисный контракт (SLA). Реакция на заявку 24–48 часов, склад расходников и запасных частей в регионе, регламент планового ТО каждые 500 моточасов.
- Шаг 7. KPI и приёмка. Фиксируем целевые показатели: производительность операций в час, доступность парка не ниже 95 %, стоимость владения на моточас.
Реализованные проекты в Узбекистане: результаты по объектам
Ниже приведены обобщённые результаты по типовым объектам, реализованным с применением электропогрузчиков на литиевых батареях BYD. Цифры округлены и отражают средние показатели по группе схожих проектов.
1. Хлопкоочистительный завод, Ферганская долина
Задача: заменить дизельные погрузчики грузоподъёмностью 2,5–3,5 т в сезонный пик, когда работа идёт в две-три смены и техника простаивает из-за заправки и ремонта. Решение: парк из шести электропогрузчиков с батареями 80–96 В, две зарядные станции мощностью 20 кВт и обучение восьми операторов. Результат: затраты на энергию снизились примерно на 60 % по сравнению с дизелем, простои по причине «нет топлива/нет заряда» исчезли, а уровень шума в цехе позволил отказаться от выдачи дополнительных средств защиты слуха на линии прессования.
2. Текстильный кластер, Ташкентская область
Задача: обеспечить непрерывную подачу пряжи и готовой ткани в цех при работе 24/7 и ограниченной площади под зарядную зону. Решение: 12 единиц техники 1,5–2,5 т с возможностью opportunity charging — подзарядки в паузах между операциями. Результат: потери времени на смену батареи (ранее до 40 минут в сутки на машину) устранены, общая производительность операций выросла на 12–18 %, а занимаемая площадь под зарядку сократилась вдвое.
3. Холодильный склад пищевой продукции, Самарканд
Задача: работа внутри камер при температуре −18 °C и в зоне охлаждения 0…+4 °C, где дизельная и газовая техника запрещена, а свинцовые батареи теряют ёмкость. Решение: четыре электропогрузчика с усиленной защитой от влаги и версия BMS с подогревом батарейного отсека, зарядка в отапливаемом тамбуре. Результат: стабильная работа в течение полной смены без падения тяги, соблюдение санитарных требований HACCP и снижение затрат на обслуживание батарей по сравнению со свинцовой технологией.
4. Логистический хаб, Ташкент
Задача: унифицировать парк из разномастной техники и получить прозрачную аналитику по загрузке. Решение: 20 единиц электропогрузчиков и ричтраков с единой системой телематики, контроль моточасов, состояния батарей и ошибок в реальном времени. Результат: расходы на плановое ТО снизились примерно на 25 %, аварийные простои сократились на треть, появилась возможность планировать загрузку персонала по фактическим данным, а не по журналам учёта.
5. Завод строительных материалов, Навоийская область
Задача: работа на открытой площадке с высокой запылённостью и перепадами температур, перемещение тяжёлых поддонов с блоками. Решение: три погрузчика 3,5–5 т с усиленной системой фильтрации, ежесменной продувкой и защитой разъёмов. Результат: стоимость моточаса оказалась ниже, чем у прежней газовой техники, при этом интервалы ТО удалось сохранить на уровне 500 моточасов без внеплановых ремонтов.
6. Фармацевтический склад, Ташкент
Задача: полностью исключить выбросы и тепловую нагрузку на кондиционируемый объём. Решение: четыре малогабаритных электропогрузчика и две паллетные тележки с электроприводом. Результат: объект прошёл аудит на соответствие требованиям GDP, нагрузка на систему кондиционирования снизилась, а персонал склада получил технику с минимальным уровнем шума и вибрации.
Сводная таблица результатов по объектам
| Объект | Парк техники | Ключевая задача | Измеримый результат |
|---|---|---|---|
| Хлопкоочистительный завод, Фергана | 6 ед., 2,5–3,5 т | Замена дизеля в сезон пик | −60 % затрат на энергию, рост доступности парка |
| Текстильный кластер, Ташкентская обл. | 12 ед., 1,5–2,5 т | Работа 24/7 без замены батарей | +12–18 % производительности операций |
| Холодильный склад, Самарканд | 4 ед., 1,5–2 т | Работа при −18 °C и санитарные нормы | Полная смена без падения тяги |
| Логистический хаб, Ташкент | 20 ед. + телематика | Прозрачность парка и снижение простоев | −25 % затрат на ТО, −30 % аварийных простоев |
| Завод стройматериалов, Навои | 3 ед., 3,5–5 т | Пыль, открытая площадка | Ниже стоимость моточаса, чем у газа |
| Фармацевтический склад, Ташкент | 4 ед. + 2 тележки | Ноль выбросов в кондиционируемой зоне | Соответствие GDP, минус тепловая нагрузка |
Экономика: сравнение литиевых и свинцово-кислотных батарей
При выборе техники важно сравнивать не цену покупки, а совокупную стоимость владения (TCO) за 5 лет. Разница в пользу лития проявляется уже на втором-третьем году эксплуатации.
| Параметр | Свинцово-кислотный | Литий-ион BYD |
|---|---|---|
| Время полной зарядки | 7–8 часов + остывание | 1–1,5 часа |
| Замена батареи | Через 3–5 лет | Ресурс 3000+ циклов, обычно на весь срок службы машины |
| Обслуживание АКБ | Долив воды, выравнивающий заряд, вентиляция | Не требуется, контроль через BMS |
| Opportunity charging | Не рекомендуется | Штатный режим работы |
| КПД зарядки | 70–80 % | Более 95 % |
| Требования к помещению | Отдельная аккумуляторная с вентиляцией | Обычная зона зарядки |
Практика проектов показывает: даже при более высокой начальной цене литиевая машина окупается за 18–30 месяцев за счёт энергии, отсутствия замены батарей и простоев.
Особенности эксплуатации в климате Узбекистана
- Размещайте зарядные устройства в тени или в помещении: нагрев корпуса на солнце сокращает срок службы электроники.
- Планируйте зарядку в ночные и утренние часы — это снижает нагрузку на сеть и риск перегрева.
- При работе в пыльных условиях (стройматериалы, зерно, хлопок) добавляйте продувку радиаторов и замену фильтров в регламент ТО.
- Для холодильных складов используйте версии с подогревом батарейного отсека и зарядку в тамбуре с плюсовой температурой.
- Контролируйте давление в шинах: при высокой температуре воздуха отклонение на 10 % увеличивает расход энергии и износ.
Зарядная инфраструктура и сервис
Электропогрузчик — это не только машина, но и зарядная станция, схема подключения и регламент обслуживания. В реализованных проектах мы придерживаемся трёх принципов: мощность зарядных устройств подбирается под пиковый, а не средний график; запас по количеству станций — не менее 20 %; склад запчастей и выездной инженер находятся в регионе присутствия. Диагностика батареи и контроллера проводится дистанционно через телематику, что позволяет фиксировать деградацию элементов до того, как она превратится в простой.
Типичные ошибки при выборе техники
- Ориентация только на цену покупки. Разница в цене «съедается» заменой свинцовых батарей и простоями уже на втором году.
- Недооценка пиковых нагрузок. Парк, рассчитанный по среднему грузопотоку, не справляется в сезон сбора урожая или перед праздниками.
- Забытая инфраструктура. Зарядные станции, кабельные линии и ввод мощности закладываются в бюджет проекта, а не «потом».
- Отсутствие обучения. Неправильная постановка на зарядку и работа «до полного разряда» сокращают ресурс батареи.
- Нет сервисного контракта. Без SLA срок реакции на поломку измеряется неделями, а не часами.
Чек-лист перед заказом электропогрузчика
- Замерен пиковый грузопоток и вес паллеты, определена высота подъёма.
- Рассчитано количество машин с запасом 10–15 %.
- Выбрана ёмкость батареи под длину смены и режим подзарядки.
- Согласована мощность и место установки зарядных устройств.
- Проверены ширина проходов, покрытие пола и радиусы разворота.
- Составлен график ТО и подписан SLA с региональным сервисом.
- Обучены операторы и назначен ответственный за парк.
- Зафиксированы KPI: доступность парка, стоимость моточаса, производительность.
Итоги
Реализованные проекты в Узбекистане показывают устойчивую закономерность: предприятия, которые считают совокупную стоимость владения, а не только цену техники, получают снижение затрат на энергию до 60 %, сокращение простоев на треть и предсказуемый сервис. Литиевые электропогрузчики BYD доказали работоспособность в жаре Ферганской долины, в холоде самаркандских холодильников и в пыли навоийских площадок. Главное — правильно пройти план выбора: аудит грузопотока, расчёт парка, инфраструктура, обучение и сервис.
Для расчёта проекта, подбора моделей и подготовки технико-экономического обоснования под ваш объект напишите нам: info@bydfork.com. Мы подготовим план выбора техники с учётом грузопотока, климата и бюджета вашего склада.


