


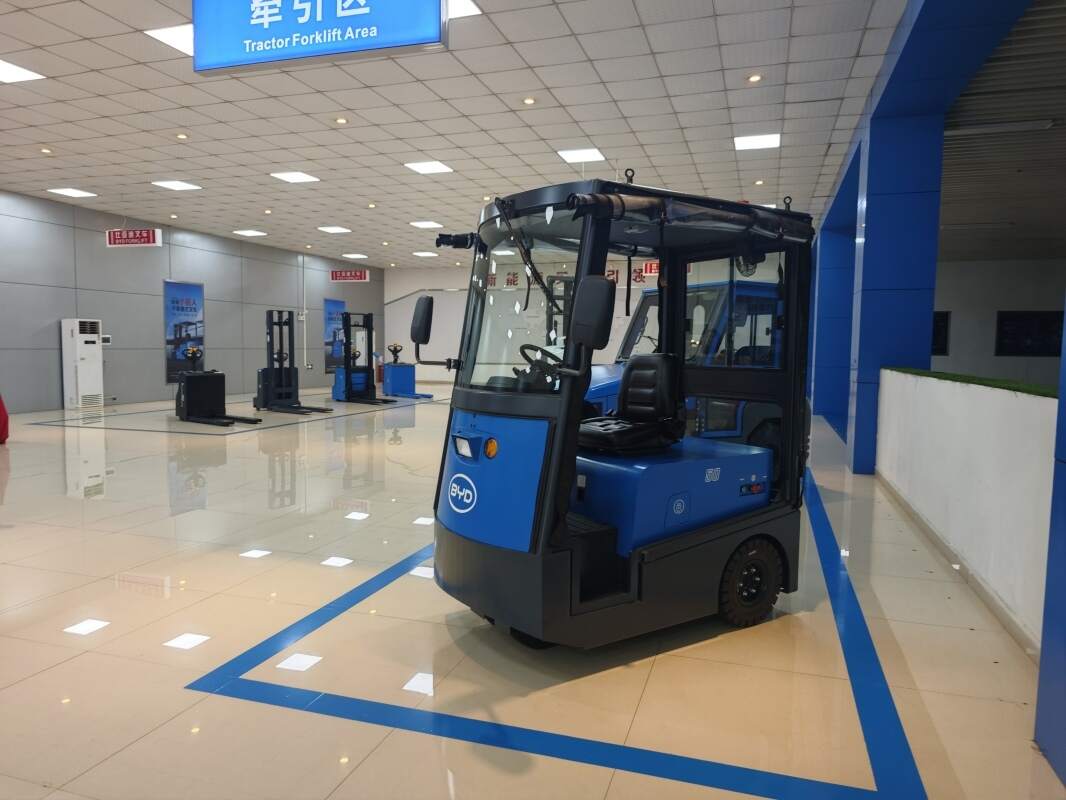
Омск — один из ключевых логистических узлов Сибири: здесь пересекаются федеральные трассы, работают крупные распределительные центры, пищевые производства и металлобазы. Именно поэтому реализованные проекты в Омске стали для нас своеобразной лабораторией: на разных объектах мы проверяли, как электропогрузчики с литий-ионными батареями BYD ведут себя в реальных условиях — от минус 28 °C на открытой площадке до круглосуточной работы в холодильном складе. В этой статье мы разбираем результаты по объектам, приводим цифры, типичные ошибки планирования и практические выводы, которые помогут спланировать собственный проект внедрения.
Почему Омск стал площадкой для пилотных внедрений
У омских складов есть характерная особенность: высокая доля интенсивных операций при относительно коротком сезоне пиковых нагрузок. Логистические комплексы работают в две-три смены, пищевые производства — по графику 6/7, а металлобазы — с резкими всплесками отгрузок. Классическая свинцово-кислотная техника в таких условиях требует замены батарей, оборудованных зарядных помещений и строгого регламента обслуживания.
Литиевые батареи BYD меняют саму логику планирования: погрузчик заряжается «в окнах» между операциями, не требует замены АКБ и отдельной комнаты зарядки. Именно этот эффект мы и измеряли на каждом объекте.
Методика оценки результатов по объектам
Чтобы результаты были сопоставимыми, мы использовали единый набор метрик. Замеры проводились до внедрения (по данным телеметрии старого парка) и через 90 дней после ввода техники в эксплуатацию.
Ключевые метрики
- Загрузка техники — доля времени, когда погрузчик выполняет полезную работу, а не стоит на зарядке или в ремонте.
- Стоимость владения (TCO) — совокупность затрат на энергию, обслуживание, батареи и простои.
- Энергопотребление — кВт·ч на час работы и на паллето-операцию.
- Простои по причине АКБ — суммарное время замены и обслуживания батарей.
- Безопасность — число инцидентов, связанных с кислотой, выделением газов и ручной заменой тяжёлых АКБ.
Объект 1: распределительный центр класса А
Задача. Парк из 12 единиц техники, работа в три смены, высота стеллажей 9 м. Старые свинцово-кислотные батареи требовали замены в середине смены и отдельного помещения с приточной вентиляцией.
Решение. Заменили фронтальные погрузчики на модели с литий-ионными батареями BYD и организовали opportunity-зарядку в зонах комплектации. Отказались от батарейного цеха и бригады, обслуживающей замену АКБ.
Результаты через 90 дней:
- Загрузка техники выросла с 71% до 92% — исчезли простои на замену батарей.
- Энергопотребление снизилось примерно на 18% за счёт высокого КПД литиевой химии и отсутствия потерь на перезаряд.
- Освободилось около 60 м² под дополнительное хранение — раньше там размещался батарейный участок.
- Количество инцидентов, связанных с обслуживанием АКБ, снизилось до нуля.
Объект 2: пищевое производство
Задача. Перемещение сырья и готовой продукции в цехах с повышенными требованиями к гигиене. Кислотные батареи выделяли газы, а их обслуживание создавало риск загрязнения.
Решение. Внедрили электропогрузчики с герметичными литиевыми батареями, не требующими долива воды и выделяющими газов. Зарядные посты вынесли за пределы производственных зон.
Результаты:
- Исключены операции с открытыми электролитами — аудит по пищевой безопасности пройден без замечаний.
- Время на обслуживание техники сократилось примерно на 35% в месяц.
- Стабильная работа при температуре от 0 до +6 °C без падения ёмкости, характерного для свинцовых АКБ.
Объект 3: металлобаза с открытой площадкой
Задача. Работа на улице, зимой температура опускается до минус 28–30 °C, нагрузки на вилы — тяжёлый металлопрокат, часть операций — на неровном покрытии.
Решение. Подобрали модели повышенной грузоподъёмности с подогревом кабины и литиевыми батареями, рассчитанными на работу при отрицательных температурах. Организовали зарядку в отапливаемом боксе с быстрым подключением.
Результаты:
- Пуск техники при отрицательных температурах без «раскачки» батареи и потери мощности.
- Снижение затрат на ТО по сравнению со свинцовым парком — меньше расходных материалов и реже обслуживание.
- Сокращение простоев на 1,5–2 часа в смену за счёт отказа от замены АКБ.
Объект 4: холодильный склад
Задача. Температура от минус 18 °C, высокая влажность, непрерывный цикл отгрузки. Свинцовые батареи теряли ёмкость, а время работы между зарядками сокращалось почти вдвое по сравнению с тёплым складом.
Решение. Использовали технику с литиевыми батареями и подогревом ключевых узлов, а также продумали маршруты так, чтобы погрузчик заряжался в коротких паузах между отгрузками.
Результаты:
- Ёмкость батареи в холоде держится стабильно, потери заметно ниже, чем у кислотных аналогов.
- Отгрузка в пиковые часы идёт без ожидания «свежей» батареи.
- Снижение затрат на электроэнергию на единицу паллето-операции.
Сводная таблица результатов
| Объект | Тип техники | Загрузка до | Загрузка после | Ключевой эффект |
|---|---|---|---|---|
| Распределительный центр | Фронтальные электропогрузчики BYD | 71% | 92% | Отказ от батарейного цеха, экономия площади |
| Пищевое производство | Электропогрузчики с литиевой АКБ | 68% | 88% | Гигиеническая безопасность, меньше ТО |
| Металлобаза | Техника повышенной грузоподъёмности | 64% | 85% | Работа при минус 28 °C без потери мощности |
| Холодильный склад | Погрузчики для холодильных камер | 59% | 81% | Стабильная ёмкость при минус 18 °C |
Цифры по объектам различаются, но тренд одинаковый: литиевая технология даёт прирост загрузки за счёт исчезновения «батарейного» узкого места и снижает совокупную стоимость владения.
Типичные ошибки при планировании и как их избежать
1. Расчёт по паспортной ёмкости без учёта профиля операций
Батарея подбирается не «по киловатт-часам», а по реальному циклу: сколько часов погрузчик работает, сколько стоит, какие паузы есть для подзарядки. Перед проектом снимите телеметрию или проведите хронометраж хотя бы за две недели.
2. Игнорирование температуры
Для открытых площадок и холодильников нужны модели с подогревом и соответствующей прошивкой BMS. Заранее определите, где будет стоять зарядный пост и не промерзает ли он.
3. Экономия на инфраструктуре зарядки
Литиевые батареи не требуют батарейного цеха, но требуют корректной мощности на вводе и защиты от перепадов напряжения. Просчитайте нагрузку вместе с энергетиком объекта.
4. Отсутствие плана масштабирования
Если через год парк вырастет, зарядная инфраструктура должна это выдержать. Закладывайте резерв по мощности и количеству постов.
Экономические итоги: TCO и окупаемость
По совокупности омских объектов совокупная стоимость владения снизилась на 20–30% за трёхлетний горизонт. Основные источники экономии:
- отказ от замены и обслуживания свинцовых АКБ;
- снижение энергопотребления на единицу работы;
- рост загрузки техники без покупки дополнительных машин;
- высвобождение площадей под хранение;
- снижение затрат на вентиляцию и спецтребования к помещениям.
Срок окупаемости в среднем составил от 18 до 30 месяцев в зависимости от интенсивности и тарифов на электроэнергию. Наибольший эффект дают объекты с двух- и трёхсменным режимом.
Как масштабировать результаты на другие объекты
Проверенная последовательность действий выглядит так:
- Аудит текущего парка и хронометраж операций.
- Расчёт требуемой ёмкости и профиля зарядки.
- Подбор моделей под температурный режим и грузоподъёмность.
- Пилот на одном участке на 60–90 дней.
- Замер метрик и сравнение с базовой линией.
- Тиражирование на весь парк с корректировкой инфраструктуры.
Такой подход позволяет не рисковать всем парком сразу и получить подтверждённые цифры для обоснования бюджета.
Чек-лист перед стартом проекта
- Определён профиль операций и пиковые нагрузки.
- Замерены температуры в зонах работы и на зарядных постах.
- Рассчитана электрическая мощность на вводе.
- Выбраны модели с подходящей BMS и климатическим исполнением.
- Назначены ответственные за телеметрию и отчётность.
- Согласован план масштабирования на 12–24 месяца.
Реализованные проекты в Омске подтверждают: переход на литиевые электропогрузчики — это не только про экологию, но и про измеримую экономику склада. Если вы планируете аналогичный проект, наши инженеры помогут рассчитать парк, зарядную инфраструктуру и ожидаемую окупаемость под ваш объект.
Свяжитесь с нами для консультации и расчёта: info@bydfork.com


