


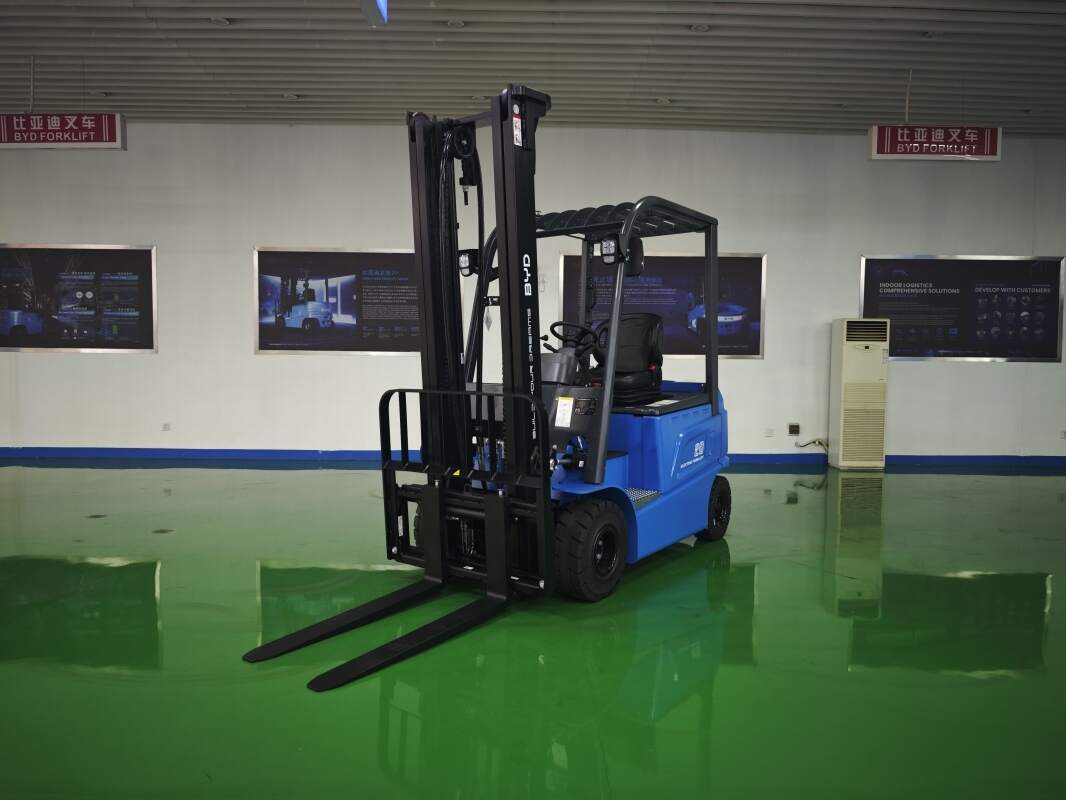
Эстония — компактный, но требовательный рынок складской логистики. Высокая стоимость рабочей силы, строгие экологические нормы ЕС и плотная городская застройка заставляют местные компании искать технику, которая работает без выбросов, быстро заряжается и требует минимума обслуживания. Именно поэтому электропогрузчики с литий-ионными батареями BYD стали здесь практически стандартом для новых проектов. Ниже — разбор реализованных проектов в Эстонии: примеры из практики, цифры, сроки и выводы, которые помогут спланировать собственное внедрение.
Почему эстонский опыт полезен при выборе техники
Эстония часто выступает «пилотным рынком» для Балтии: небольшой размер страны позволяет быстро проверить гипотезу, а требования к охране труда и экологии здесь такие же жёсткие, как в Скандинавии. Практика показывает несколько устойчивых факторов, влияющих на выбор складской техники:
- Компактные склады. Средняя площадь распределительного центра — 8 000–15 000 м², проходы узкие, поэтому важны габариты и радиус разворота погрузчика.
- Климат. Влажность и холодные зимы проверяют батареи на прочность: литий-ионные решения BYD сохраняют работоспособность при отрицательных температурах лучше свинцово-кислотных аналогов.
- Стоимость электроэнергии. Эффективность зарядки и возможность подзарядки в короткие паузы напрямую влияют на счёт за электричество.
- Нормы по выбросам и шуму. Работа внутри помещений и в жилых районах фактически исключает дизельную технику.
Кейс 1. Распределительный центр FMCG в Таллинне: отказ от дизеля
Исходная ситуация
Дистрибьютор товаров повседневного спроса эксплуатировал парк из девяти дизельных погрузчиков грузоподъёмностью 2,5–3,5 т. Склад работал в две смены, техника заходила внутрь здания для разгрузки, что создавало задымление и требовало дополнительной вентиляции. Расходы на топливо и обслуживание росли, а простои из-за регламентных работ достигали 6% рабочего времени.
Решение
Парк заменили на девять электропогрузчиков BYD с литий-ионными батареями и встроенными зарядными устройствами. Ключевое решение — переход на модель opportunity charging: погрузчики подключаются к зарядке на 20–40 минут во время перерывов и смены операторов, поэтому отдельная зарядная комната и замена батарей не понадобились.
Результаты за первый год
| Показатель | До проекта | После проекта |
|---|---|---|
| Расход топлива / энергии | Дизель, ~4,1 л/ч | Электроэнергия, ~5,8 кВт·ч/ч |
| Затраты на обслуживание парка | 100% (база) | −42% |
| Простои по технике | 6% | 1,8% |
| Уровень шума в зоне разгрузки | 84 дБ | 63 дБ |
| Выбросы CO₂ внутри помещения | Есть | Нет |
Срок окупаемости проекта составил около 26 месяцев с учётом разницы в цене техники и экономии на топливе, обслуживании и вентиляции.
Кейс 2. Пищевое производство в Тарту: гигиена и отсутствие выбросов
Производитель молочной продукции нуждался в технике для работы внутри цеха, где требования к гигиене особенно строгие. Дизельные и газовые погрузчики были исключены сразу: продукты сгорания недопустимы рядом с открытым продуктом.
Были внедрены четыре электропогрузчика BYD с защитой по стандарту IPX4 и литий-ионными батареями, не требующими обслуживания электролита. Дополнительное преимущество — отсутствие выделения водорода при зарядке, что позволило не оборудовать отдельную вентилируемую зарядную станцию. Зарядка выполняется в ночную смену и в технологические паузы.
- Снижение затрат на электроэнергию на 18% за счёт высокого КПД литий-ионной батареи.
- Отсутствие необходимости в доливке воды и выравнивающих зарядах.
- Упрощение аудита по HACCP: техника не является источником выбросов.
Кейс 3. Холодильный склад в Пярну: работа при −25 °C
Самый сложный сценарий — морозильные камеры. Свинцово-кислотные батареи в таких условиях теряют ёмкость и требуют тёплой зарядной комнаты. В проекте использовались электропогрузчики BYD с термостатированными литий-ионными батареями, рассчитанными на работу в холоде.
Практика показала: техника сохраняет рабочую ёмкость и не требует вывоза в тёплую зону для зарядки. Погрузчики заряжаются в буферной зоне при температуре около +5 °C, что дополнительно продлевает ресурс аккумулятора. Парк из трёх машин закрывает две смены без замены батарей.
Кейс 4. Порт Мууга: интенсивная работа в три смены
Терминал обработки контейнеров перевёл часть парка на электропогрузчики BYD повышенной грузоподъёмности. Главный вызов — непрерывная работа в три смены без длительных окон для зарядки.
Решение построено на концепции «зарядка на ходу»: короткие подключения к станциям мощностью 80–100 кВт в моменты ожидания. Батарея не разряжается ниже 30%, что благоприятно сказывается на её ресурсе. За первый год эксплуатации не зафиксировано ни одного случая деградации ёмкости ниже 95% от первоначальной.
Сводная таблица реализованных проектов
| Проект | Отрасль | Парк | Ключевая задача | Результат |
|---|---|---|---|---|
| Таллинн | FMCG-дистрибуция | 9 электропогрузчиков | Отказ от дизеля, шум и выбросы | −42% затрат на сервис, окупаемость 26 мес. |
| Тарту | Пищевое производство | 4 электропогрузчика | Гигиена и отсутствие выбросов | −18% энергозатрат, упрощён HACCP-аудит |
| Пярну | Холодильный склад | 3 электропогрузчика | Работа при −25 °C | Две смены без замены батарей |
| Мууга | Порт, контейнеры | Парк высокой грузоподъёмности | Три смены без простоя | Деградация менее 5% за год |
Ключевые уроки для планирования собственного проекта
1. Считайте TCO, а не цену покупки
Во всех эстонских кейсах решающим аргументом была совокупная стоимость владения: энергия, обслуживание, простои, инфраструктура зарядки. Электропогрузчик с литий-ионной батареей обычно дороже на входе, но выигрывает на горизонте 3–5 лет.
2. Проектируйте зарядную инфраструктуру заранее
Даже при opportunity charging нужны точки подключения в удобных местах. Ошибка, которую мы видели в одном из проектов, — размещение станций в дальнем углу склада: операторы избегали подзарядки, и батарея работала в глубоком разряде.
3. Проверяйте климатические условия площадки
Для холодильных складов и неотапливаемых помещений заранее уточняйте диапазон рабочих температур батареи и требования к буферной зоне зарядки.
4. Обучайте операторов
Литий-ионная батарея не требует доливки воды, но требует дисциплины подзарядки. Короткий инструктаж снижает риск глубокого разряда и продлевает ресурс на годы.
5. Начинайте с пилота
В трёх из четырёх проектов сначала тестировали одну-две машины в течение 4–8 недель, и только потом масштабировали парк. Пилот даёт реальные данные по расходу энергии и загрузке.
Практический чек-лист выбора
- Определите реальную интенсивность: часы работы, смены, средняя загрузка.
- Измерьте ширину проходов и высоту стеллажей — от этого зависит модель.
- Проверьте температурный режим и влажность в местах работы и зарядки.
- Рассчитайте стоимость электроэнергии по местному тарифу и сравните с топливом.
- Проверьте наличие сервиса и склада запчастей в регионе.
- Зафиксируйте KPI пилота: простой, расход, удовлетворённость операторов.
Экономика: что показывает практика Эстонии
В среднем переход на электропогрузчики с литий-ионными батареями BYD в условиях эстонского рынка даёт экономию эксплуатационных расходов 30–45% в год и окупается за 24–36 месяцев. Для компаний с интенсивной работой в несколько смен срок сокращается до 18–24 месяцев за счёт меньших простоев.
Реализованные проекты в Эстонии доказывают: успех зависит не от самой техники, а от качества планирования — расчёта TCO, продуманной зарядной инфраструктуры и пилотного этапа. Именно такой подход позволяет получить предсказуемый результат независимо от отрасли и размера склада.
Нужна помощь в выборе электропогрузчика или расчёте проекта под ваш склад? Напишите нам: info@bydfork.com — подберём конфигурацию, рассчитаем окупаемость и поможем спланировать внедрение.


