


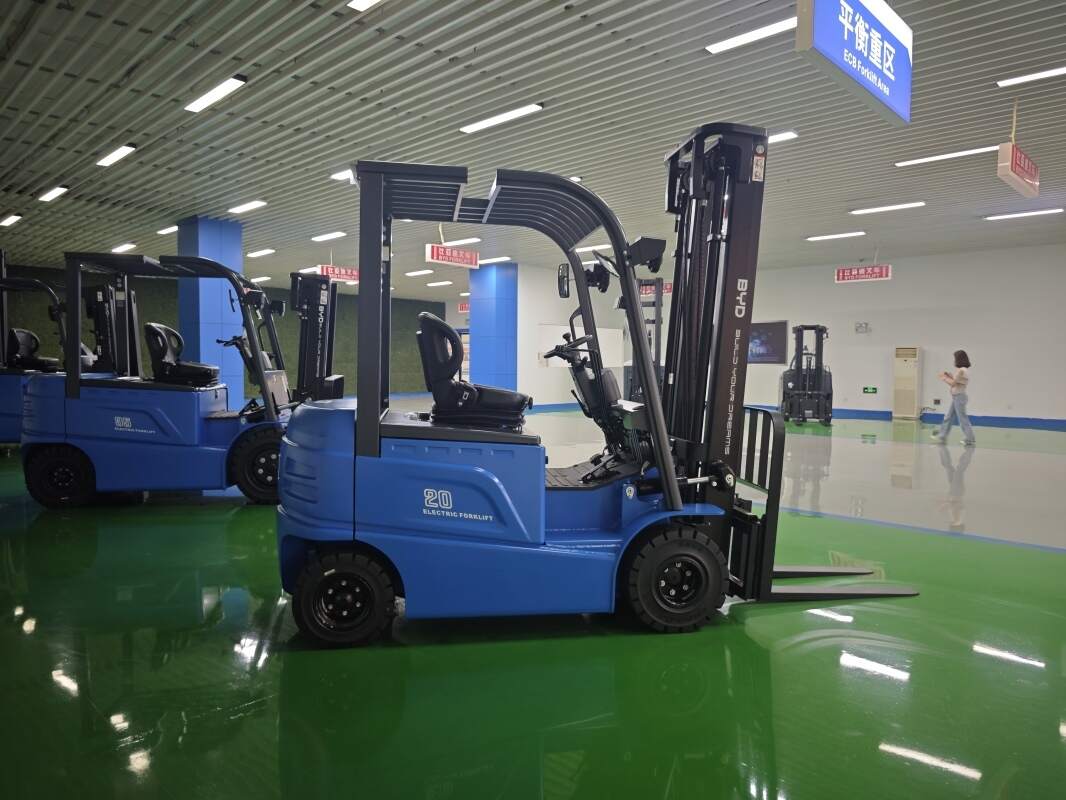
Организация поставки складской техники в Алматы — это не просто покупка электропогрузчиков и их перевозка. Это проект, в котором связаны выбор модели, энергообеспечение, таможенное оформление, обучение персонала и сервисное сопровождение. В статье разберём, как выглядит реальная цепочка доставки на примере завершённых проектов в Алматы и Алматинской агломерации, какие решения применялись и какие выводы полезно учесть при планировании собственной закупки.
Почему Алматы стал узловым центром таких проектов
Алматы — крупнейший потребительский рынок Казахстана и одновременно логистический узел, через который проходит значительная часть товаропотоков страны. Здесь сосредоточены распределительные центры торговых сетей, пищевые производства, холодные склады, контейнерные терминалы и предприятия стройиндустрии. Плотная застройка, ограничения по выбросам в черте города и растущая стоимость эксплуатации техники с ДВС делают электропогрузчики с литий-ионными батареями BYD экономически обоснованным выбором.
Дополнительный фактор — климат. Летом температура в складах достигает 35–40 °C, зимой на открытых площадках возможны отрицательные значения. Литий-железо-фосфатные (LiFePO4) аккумуляторы BYD устойчиво работают в широком диапазоне температур и не требуют замены батареи в течение смены, что принципиально меняет схему организации работ.
Что входит в понятие «цепочка доставки» складской техники
Под цепочкой доставки мы понимаем сквозной процесс от технического задания до выхода техники на плановую производительность. Опыт реализованных проектов показывает: ошибки на любом звене приводят к простою оборудования уже после ввода в эксплуатацию.
Пять ключевых звеньев
- Диагностика объекта — обмеры проходов, анализ грузопотока, высоты стеллажей, состояния покрытия пола, схемы движения.
- Подбор техники — грузоподъёмность, высота подъёма, тип мачты, наличие прижима или кантователя, шины для конкретного покрытия.
- Энергетическая инфраструктура — расчёт зарядных станций, мощности ввода, размещения постов с учётом пожарных требований.
- Логистика и оформление — маршрут, страхование, таможенная очистка в рамках ЕАЭС, сертификация и ввод в эксплуатацию.
- Пусконаладка и сервис — обучение операторов, регламент ТО, склад запчастей, время реагирования сервисной бригады.
План выбора: как проектируется поставка под конкретный объект
Ниже приведена типовая структура проекта, отработанная на объектах в Алматы. Сроки указаны для среднестатистического распределительного центра площадью 8–15 тыс. м².
| Этап | Содержание работ | Длительность |
|---|---|---|
| Аудит объекта | Замеры, видеосъёмка маршрутов, расчёт грузопотока по часам пик | 2–4 дня |
| Техническое предложение | Модельный ряд, расчёт парка, схема зарядки, ТЭО | 3–5 дней |
| Согласование и контракт | Спецификация, график поставки, условия сервиса | 5–10 дней |
| Производство и логистика | Отгрузка с завода, перевозка, оформление | 35–60 дней |
| Монтаж инфраструктуры | Зарядные посты, разметка, знаки безопасности | 3–7 дней |
| Пусконаладка и обучение | Проверка техники, инструктаж операторов, регламенты | 2–3 дня |
| Выход на плановые показатели | Сопровождение, корректировка маршрутов | 2–4 недели |
Проект 1: распределительный центр торговой сети
Объект площадью около 12 000 м² с высотным стеллажным хранением. Парк — 14 единиц: фронтальные четырёхопорные электропогрузчики BYD грузоподъёмностью 2,5 и 3,5 т, а также ричстакеры для узких проходов. Ключевая задача заказчика — работа в две смены без замены батарей.
Решение: литий-ионные батареи BYD с возможностью подзарядки в перерывах (opportunity charging). Вместо батарейного хозяйства и помещения для замены аккумуляторов организовано шесть зарядных постов мощностью 7 кВт каждый рядом с зоной комплектации. Это освободило около 80 м² полезной площади и исключило операции по замене батарей.
Результат после трёх месяцев эксплуатации: сокращение простоев на подзарядку практически до нуля, снижение затрат на энергию относительно техники с ДВС, отсутствие выбросов в закрытом складе.
Проект 2: холодный склад и пищевое производство
Склад с температурными зонами от −18 °C до +4 °C. Особенность — переход техники между зонами с разной температурой и повышенные требования к гигиене. Применены электропогрузчики с защитой от влаги и конденсата, а зарядные посты вынесены в отапливаемое помещение.
Важный элемент цепочки — регламент перемещения: техника не остаётся в морозильной камере на длительное время, чтобы избежать обмерзания элементов и снижения ёмкости. Операторы прошли отдельный инструктаж, а навигация внутри склада размечена с учётом влажного покрытия и удлинённого тормозного пути.
Проект 3: контейнерный терминал и открытые площадки
Здесь основной вызов — работа на улице в диапазоне температур от −25 °C до +40 °C и на неровном покрытии. Подобраны модели с усиленными шинами и защитой от пыли, организована круглосуточная зарядка в закрытом ангаре с соблюдением температурного режима.
В цепочку доставки добавились: подготовка площадки под зарядную инфраструктуру, согласование электрической мощности с энергоснабжающей организацией и обучение ночной смены. Такие проекты показывают, что «узкое место» часто находится не в самой технике, а в электрике объекта.
Энергообеспечение: расчёт, который нельзя откладывать
- Проверьте доступную мощность ввода до подписания контракта на технику — это самая частая причина задержек.
- Закладывайте резерв 20–30 % по количеству зарядных постов на рост парка.
- Размещайте посты так, чтобы оператор не тратил на дорогу до зарядки более 2–3 минут.
- Учитывайте требования к вентиляции и пожарной безопасности помещения зарядки.
- Фиксируйте тарифные зоны: зарядка в ночное время заметно снижает стоимость смены.
Документы, оформление и ввод в эксплуатацию
Казахстан входит в ЕАЭС, поэтому поставка сопровождается стандартным пакетом: контракт, инвойс, упаковочный лист, транспортные документы, декларация соответствия техническому регламенту. Отдельно готовятся документы на аккумуляторные батареи как на объект повышенной опасности при перевозке. Практика показывает: предварительная проверка комплектности документов экономит от трёх до десяти дней на границе.
На объекте оформляются акт ввода в эксплуатацию, журнал технического обслуживания и приказ о назначении ответственных за эксплуатацию. Обучение операторов фиксируется протоколом — это обязательное условие для допуска к работе на погрузчике.
Сервис, обучение и запасные части
Реализованные проекты сопровождаются сервисным контрактом: плановое ТО каждые 500 моточасов, диагностика батарей через телеметрию, склад расходников в Алматы. Среднее время реагирования сервисной бригады в черте города — от 4 до 8 часов. Для удалённых площадок заранее формируется комплект критичных запчастей на объекте.
Типичные ошибки при организации цепочки
- Подбор техники по цене без учёта фактического грузопотока и высоты стеллажей.
- Игнорирование состояния пола: неровности ускоряют износ шин и колёс.
- Планирование зарядки «по остаточному принципу» — в дальнем углу склада.
- Отсутствие обучения при переходе с ДВС на электрику: иная эргономика и тормозные характеристики.
- Задержка с постановкой на сервисное обслуживание после гарантийного периода.
Чек-лист перед стартом проекта
- Схема склада с размерами проходов и высотами стеллажей.
- Данные по грузопотоку в пиковые часы и по сезонности.
- Доступная электрическая мощность и точки подключения.
- Требования по температуре, влажности и чистоте зон.
- Бюджет с учётом инфраструктуры, обучения и сервиса на 3 года.
- Контакт ответственного за эксплуатацию на объекте.
Выводы
Реализованные проекты в Алматы показывают: успех определяется не моделью погрузчика как таковой, а качеством связки «объект — техника — энергия — сервис». Когда все звенья цепочки доставки спроектированы заранее, техника выходит на плановую производительность в течение нескольких недель и работает без незапланированных простоев. Планируете проект в Алматы или другом регионе? Напишите нам на info@bydfork.com — подготовим расчёт парка, схему зарядной инфраструктуры и график поставки под ваш объект.


