


Переход на электропогрузчики в Ярославле перестал быть экспериментом: город стоит на пересечении федеральных трасс М8 и Р132, здесь работают десятки производств в машиностроении, химии, стройматериалах и пищевой отрасли, а распределительные центры федеральных сетей обслуживают Москву, Вологду, Кострому и Иваново. При такой плотности грузопотоков выбор между дизельной и электрической техникой — это уже не «зелёная» инициатива, а прямой расчёт себестоимости обработки одной паллеты. Ниже — разбор трёх типовых сценариев внедрения техники BYD с литий-ионными батареями и пошаговый план выбора, который можно применить на своём объекте.
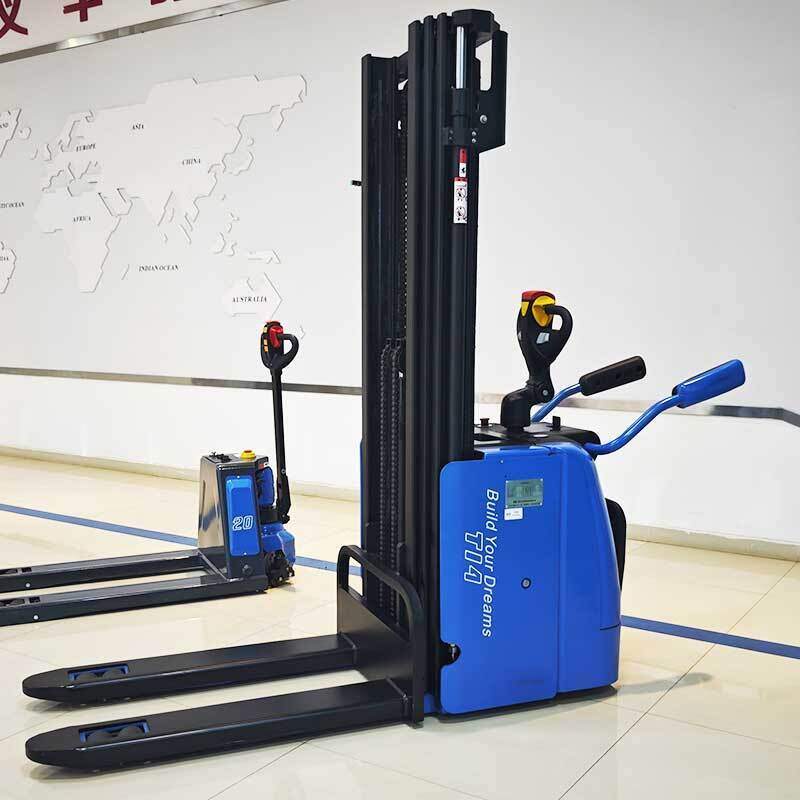
Почему в Ярославле экономика электропогрузчика сходится быстрее
Три фактора определяют ускоренный переход на электрику именно в этом регионе. Во-первых, высокая доля закрытых складов: в отапливаемых помещениях дизельная техника требует серьёзной вентиляции и создаёт прямые риски для персонала и товара. Во-вторых, тарифы на электроэнергию для промышленных потребителей предсказуемы, а ночная зона позволяет заряжать технику по сниженной стоимости. В-третьих, короткое транспортное плечо до Москвы означает высокую интенсивность кросс-докинга и жёсткие окна отгрузки — простои на замену батареи здесь обходятся дороже, чем где-либо.
Именно поэтому в местных проектах всё чаще выбирают не просто электропогрузчик, а литий-ионную платформу с возможностью opportunity-зарядки: техника заряжается в паузах между операциями, а не «раз в смену с извлечением АКБ».
Кейс 1. Распределительный центр класса А: три смены, кросс-док, 380 паллет в час
Исходная ситуация
Логистический комплекс площадью 24 000 м² под Ярославлем обслуживал 9 дизельными погрузчиками грузоподъёмностью 1,5–3,5 т. Проблемы накапливались постепенно: загазованность в зоне приёмки, рост расходов на топливо и регламентное обслуживание ДВС, а главное — потери времени на заправку и на ежесменную замену свинцово-кислотных батарей на старом парке электрокаров, трудившихся в ночную смену.
Решение
Парк разделили по задачам. На кросс-док и выгрузку фур поставили 5 четырёхколёсных электропогрузчиков BYD грузоподъёмностью 3,5 т с литий-ионными батареями, на комплектацию — 3 единицы по 2,0 т. Вдоль стены приёмки смонтировали 6 зарядных станций мощностью 7 кВт: погрузчик подключается на 20–30 минут во время обеденного перерыва и при смене водителя, чего достаточно для непрерывной работы 20 часов в сутки.
Результаты за 9 месяцев
| Показатель | До внедрения | После внедрения |
|---|---|---|
| Состав парка | 9 дизельных + 2 старых электрокара | 8 электропогрузчиков BYD |
| Расходы на энергию и топливо, тыс. ₽/мес. | 410 | 118 |
| Простои на замену батарей, ч/мес. | 64 | 0 |
| Площадь под зарядную зону, м² | 85 | 32 |
| Выбросы CO и NOx в помещении | есть | отсутствуют |
Ключевой эффект дала не экономия топлива сама по себе, а исчезновение «батарейной» логистики: раньше на складе держали оборотный фонд из 12 свинцовых АКБ и отдельного сотрудника, отвечавшего за их замену и зарядку.
Кейс 2. Машиностроительное производство: цепочка «цех — межцеховой склад — экспедиция»
Исходная ситуация
Завод в Ярославле с узкими внутрицеховыми проходами (2,1 м) и тяжёлыми металлическими заготовками. Внутренняя логистика была разорвана: заготовки перевозили по 4–5 раз, часть операций выполнялась вручную на тележках, а на стыке цеха и склада образовывались «пробки».
Решение
Цепочку формализовали в три звена и подобрали технику под каждое. Цех — 2 электропогрузчика BYD 2,5 т с уменьшенной высотой мачты для работы в проёмах; межцеховой склад — 1 ричтрак для штабелирования на высоту до 8 м; экспедиция — 1 подборщик заказов. Все машины на одной литий-ионной платформе, что позволило унифицировать зарядные станции и обучение водителей.
Что дал единый стандарт батареи
- Сокращение числа перевалок с 4–5 до 2 за счёт прямых маршрутов «станок — буфер — отгрузка».
- Время цикла внутренней доставки сократилось на 27%.
- Появилась возможность ввести маршрутные листы и нормировать каждый рейс.
- Убрали ручные перевозки на участке весом более 500 кг — снизился травматизм.
Отдельно отмечу проектное решение: зарядные посты разместили не в отдельном помещении, а в двух точках у мест естественных остановок техники. Это дало возможность подзаряда в течение рабочего дня и исключило ночные «очереди» на зарядку.
Кейс 3. Дистрибьютор FMCG: 12 единиц техники и ночной тариф
Дистрибьютор с парком из 12 машин работал в две смены с пиковой нагрузкой в пятницу и субботу. Задача — снизить эксплуатационные расходы без роста численности персонала. Решение: полный переход на электропогрузчики BYD с расчётом энергобаланса под ночную зарядку и частичную opportunity-подзарядку днём.
Расчёт показал, что 11 часов ночной зарядки по льготному тарифу покрывают 85% суточной потребности парка, остальное добирается днём. Дополнительно ввели правило: погрузчик ставится на пост, когда заряд падает до 40% — литий-ионная батарея не имеет «эффекта памяти» и не требует полного разряда, поэтому такой режим безопасен и продлевает ресурс.
Пошаговый план выбора: как выстроить цепочку доставки
Шаг 1. Аудит грузопотоков
Прежде чем смотреть на модели, зафиксируйте: количество паллет в сутки по каждому участку, пиковые часы, среднюю и максимальную массу груза, высоту штабелирования, ширину проходов, тип покрытия и наличие пандусов. Ошибка большинства проектов — выбор техники «по привычке», а не по замеренным данным.
Шаг 2. Расчёт потребности в технике
Базовая формула: число машин = (суммарное время операций в сутки) / (фонд времени одной машины × коэффициент использования). Для склада с интенсивным кросс-докингом коэффициент обычно принимают 0,75–0,85, для производственного участка — 0,6–0,7.
Шаг 3. Тип батареи и стратегия заряда
Литий-ионная батарея BYD допускает промежуточные подзарядки без потери ресурса, не требует отдельного помещения с принудительной вентиляцией и не выделяет кислотных паров. Это позволяет отказаться от оборотного фонда АКБ и от выделенной зарядной комнаты.
Шаг 4. Инфраструктура и планировка
Зарядные посты ставят в точках, где техника и так останавливается: зона приёмки, зона комплектации, место пересменки. Проверьте электрическую мощность на участке, сечение кабеля и возможность выделения отдельной линии.
Шаг 5. Сервис, обучение и KPI
До подписания договора согласуйте регламент ТО, наличие складской базы запчастей в регионе и время реагирования. Обучите водителей правилу «40% — на зарядку» и ведите три метрики: паллет в час на машину, коэффициент технической готовности, стоимость энергии на паллету.
Сравнение: свинцово-кислотная и литий-ионная технология
| Параметр | Свинцово-кислотная АКБ | Литий-ионная BYD |
|---|---|---|
| Полный цикл зарядки | 8–10 часов | 1–2 часа |
| Промежуточная подзарядка | не рекомендуется | штатный режим |
| Обслуживание | долив воды, контроль плотности | не требуется |
| Помещение для зарядки | отдельное, с вентиляцией | обычная зона склада |
| Ресурс, циклов | 1200–1500 | 4000 и более |
| Замена АКБ в смену | да, для 2–3 смен | нет |
Экономика проекта: что включать в расчёт TCO
Бизнес-кейс должен учитывать не только цену машины. Считайте совокупную стоимость владения за 5 лет: покупка или лизинг, энергия, ТО, шины и накладки, зарядная инфраструктура, площадь под зарядку, обучение, простои и остаточная стоимость. В типовом ярославском проекте на 8 единиц техники литий-ионный парк выходит дешевле дизельного уже на втором-третьем году, а по сравнению со свинцовым — за счёт отказа от оборотного фонда батарей и персонала зарядной.
Пять типичных ошибок при внедрении
- Покупка техники без замера ширины проходов и высоты проёмов — мачта «не проходит» по факту.
- Зарядные посты в одном углу склада — техника тратит 30–40 минут в сутки только на перегоны.
- Отсутствие регламента подзарядки: водители доводят батарею до нуля, теряя время в пик.
- Экономия на обучении — неправильная работа с грузом на высокой мачте повышает риск опрокидывания.
- Игнорирование сервисного контракта: без региональной поддержки простой растягивается на недели.
Чек-лист перед закупкой
- Замерены грузопотоки, пиковые часы и максимальная масса груза.
- Определена требуемая высота подъёма и тип мачты.
- Проверена доступная электрическая мощность на участке.
- Согласованы точки размещения зарядных постов.
- Рассчитан TCO на 5 лет с учётом инфраструктуры.
- Прописаны SLA сервиса и наличие запчастей в регионе.
- Сформирован план обучения водителей и KPI.
Выводы
Опыт ярославских проектов показывает: выигрыш даёт не сама замена двигателя, а перестройка цепочки доставки под возможности литий-ионной техники. Когда зарядка встроена в естественные паузы, исчезает потребность в оборотных батареях, отдельной зарядной комнате и ночных сменах зарядного персонала. Начинайте с аудита грузопотоков, считайте TCO, а не только цену машины, и проектируйте зарядную инфраструктуру одновременно с выбором моделей — тогда электропогрузчик окупается в горизонте двух-трёх лет.
Для расчёта парка под ваш объект, подбора моделей BYD и проектирования зарядной инфраструктуры напишите нам: info@bydfork.com. Инженеры подготовят схему цепочки доставки и бизнес-кейс с окупаемостью под ваши фактические грузопотоки.


