


Владивосток — это город, где логистика проверяется на прочность каждый день: порт, федеральная трасса, сопки, перепады температур и высокая влажность. Именно здесь переход на электропогрузчики с литий-ионными батареями перестаёт быть абстрактным трендом и становится прикладной задачей. В этой статье мы разберём реальные кейсы внедрения электропогрузчиков во Владивостоке и покажем, как выстроить цепочку доставки так, чтобы техника работала без простоев, а склад и транспорт не «съедали» маржу.
Почему Владивосток — особый случай для электротехники
Приморский край задаёт жёсткие условия эксплуатации. Погрузчик, который уверенно работает в средней полосе, во Владивостоке сталкивается с рядом факторов:
- Влажность и морская соль. Близость Японского моря ускоряет коррозию металлических частей и разъёмов.
- Перепады температур. Зимой на открытых площадках — минусовые значения, в отапливаемых складах — плюс 18–20 °C. Свинцово-кислотные батареи в таких условиях теряют ёмкость, литий-ионные — значительно меньше.
- Рельеф. Сопки и уклоны на территории портов и терминалов повышают требования к тяге и энергопотреблению.
- Интенсивность портовой логистики. Контейнерные терминалы работают в несколько смен, и простой погрузчика на зарядке недопустим.
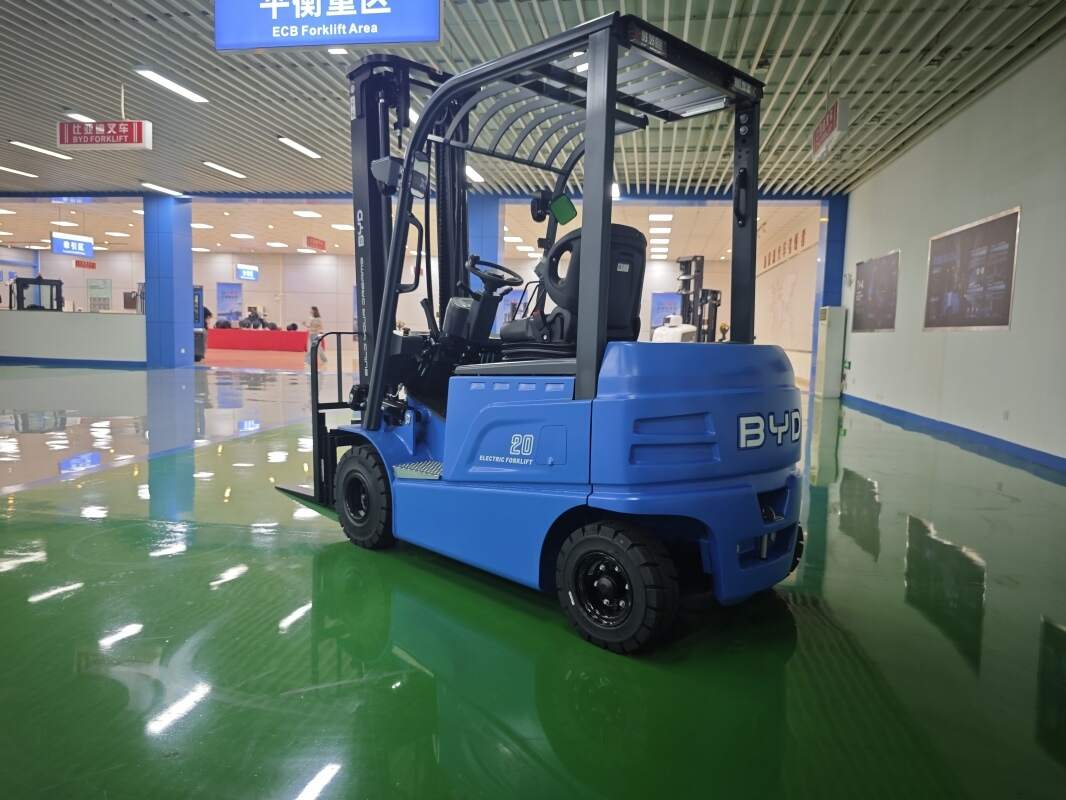
Именно поэтому в регионе растёт интерес к технике на BYD-батареях, которая допускает возможность подзарядки в короткие окна между операциями и не требует отдельных зарядных помещений.
Кейс 1: контейнерный терминал и круглосуточная разгрузка
Исходная ситуация
Терминал обрабатывал до 40 контейнеров в сутки, использовал дизельные погрузчики 3,5 т. Основные потери: расход топлива, выбросы в закрытых зонах, а также простои на заправке и обслуживании двигателя.
Что сделали
- Заменили два дизельных погрузчика на электрические 3,5 т с литий-ионными батареями.
- Организовали две точки быстрой подзарядки прямо у зоны разгрузки.
- Ввели правило: любой простой дольше 20 минут — это окно для подзарядки.
Результат
Погрузчики работают в две смены без замены батареи. Расходы на энергию снизились примерно на 40 % по сравнению с дизелем, исчезли затраты на хранение топлива. Отдельный плюс — отсутствие выхлопа позволило технике работать внутри крытых складов без дополнительной вентиляции.
Кейс 2: склад FMCG и цепочка «порт — склад — магазин»
Дистрибьютор товаров повседневного спроса выстроил цепочку: приёмка на складе у порта, комплектация заказов, отгрузка в торговые точки города. Ключевая проблема — пиковые нагрузки утром и вечером.
Решение — парк из четырёх электропогрузчиков 1,5–2 т и одного ричтрака. Благодаря возможности «подзарядить в обед» и отсутствию процедуры замены батареи склад отказался от резервного дизельного погрузчика. Время комплектации заказа сократилось на 15 % за счёт более точного управления и меньшего радиуса разворота.
Кейс 3: холодный склад и зимняя эксплуатация
Склад с температурой от −18 °C на этапе холодильной камеры — типичная история для рыбной и мясной логистики Владивостока. Свинцовые батареи здесь теряют до 40 % ёмкости, литий-ионные — существенно меньше, но требуют корректного температурного режима зарядки.
- Зарядные станции разместили в отапливаемой зоне, а не в холодильной камере.
- Погрузчики возвращаются на зарядку с запасом времени, чтобы батарея успела прогреться.
- Для уличной зоны используют технику с защитой от влаги и соли.
Итог: стабильная работа в две смены, отсутствие «просадки» мощности к концу смены.
Как выстроить цепочку доставки: пошаговый план
Шаг 1. Аудит грузопотоков
Зафиксируйте, сколько тонн в сутки проходит через каждую зону, какие операции выполняются, какие уклоны и покрытия на пути. Это база для подбора класса техники.
Шаг 2. Расчёт энергопотребления
Определите среднее время работы в смену и пиковые нагрузки. Для литий-ионной техники важна не столько общая ёмкость, сколько возможность подзарядки в окнах простоя.
Шаг 3. Планирование зарядной инфраструктуры
Зарядные точки лучше размещать там, где техника бывает чаще всего — у зон разгрузки и комплектации. Это сокращает «холостые» перегоны.
Шаг 4. Обучение персонала
Литий-ионные батареи не требуют долива воды и обслуживания, но требуют дисциплины: корректное подключение, соблюдение температурных режимов, своевременная постановка на зарядку.
Шаг 5. Метрики и контроль
Ведите учёт моточасов, числа циклов зарядки и простоев. Это позволяет вовремя масштабировать парк.
Сравнение типов техники для владивостокских условий
| Параметр | Дизельный погрузчик | Электро на свинцовой батарее | Электро на BYD литий-ионной батарее |
|---|---|---|---|
| Расходы на энергию | Высокие | Средние | Низкие |
| Обслуживание батареи | — | Долив воды, вентиляция | Минимальное |
| Работа в две-три смены | Да | Требует замены батареи | Да, за счёт подзарядки |
| Выбросы в помещении | Есть | Нет | Нет |
| Поведение на холоде | Стабильное | Потеря ёмкости | Устойчивое |
Типичные ошибки при внедрении
- Экономия на зарядной инфраструктуре. Один зарядный пост на весь парк создаёт очереди и простои.
- Игнорирование рельефа. Погрузчик, рассчитанный на ровный пол, будет перегружен на уклонах.
- Отсутствие резерва. Даже надёжная техника требует планового обслуживания — нужен запасной вариант на время ТО.
- Зарядка в неотапливаемой зоне зимой. Это снижает ресурс батареи.
Выводы для планирования закупки
Владивосток показывает: электропогрузчики с литий-ионными батареями выигрывают там, где важны непрерывность работы, отсутствие выбросов и предсказуемые затраты на энергию. Для портов и складов региона оптимальна схема «техника + распределённые точки подзарядки + обученный персонал». Такой подход позволяет выстроить устойчивую цепочку доставки от причала до торговой точки без простоев и лишних расходов.
Если вы планируете обновление парка или хотите рассчитать конфигурацию под конкретный грузопоток, напишите нам: info@bydfork.com. Мы поможем подобрать электропогрузчики и зарядную инфраструктуру под условия Владивостока и других регионов.


