


Переход склада или производства на электропогрузчики — это не просто замена одной машины на другую. В Витебске, где логистика привязана к крупному железнодорожному узлу, а склады часто совмещают отапливаемые и холодные зоны, решение о внедрении требует расчёта. Ниже — разбор четырёх типовых объектов: от склада стройматериалов до мебельной фабрики. Для каждого показаны исходные условия, конфигурация техники с литий-ионными батареями BYD и измеримые результаты: расход энергии, простои, затраты на обслуживание и срок окупаемости. Кейсы обобщены по практике проектов в регионе, поэтому цифры можно использовать как ориентир для собственного технико-экономического обоснования.
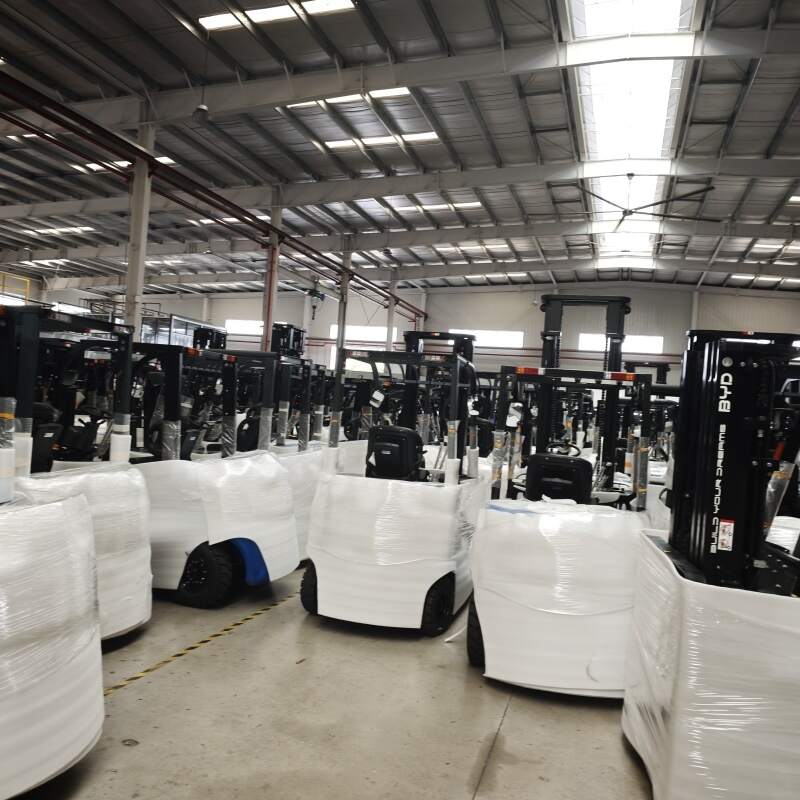
Почему электропогрузчики актуальны именно для Витебска
У города есть несколько факторов, которые делают электрическую технику особенно выгодной. Во-первых, высокая доля складов класса B и C, расположенных в черте города: работать в них на дизеле или газе можно только при мощной приточной вентиляции, а это дополнительные капитальные и эксплуатационные расходы. Во-первых, стоимость дизельного топлива и его логистика на объект стабильно растут, тогда как электроэнергия для промышленных потребителей остаётся предсказуемой статьёй затрат.
Во-вторых, типичный витебский склад часто работает в две смены с пиками в утренние часы, и здесь литий-ионная батарея даёт преимущество: она не требует замены на смену, заряжается в перерывах и не теряет ёмкость при частичных циклах. В-третьих, большинство производственных площадок уже имеют ввод 380 В, что снимает главный барьер для установки зарядных станций.
Методология: как оценивались результаты
По каждому объекту фиксировались показатели до и после внедрения в течение 3–6 месяцев эксплуатации. Сравнивались:
- расход топлива или электроэнергии на моточас и на смену;
- простои, связанные с заправкой, заменой и обслуживанием батарей;
- затраты на плановое ТО и расходные материалы;
- производительность — количество паллетомест или тонн, обработанных за смену;
- условия труда и соответствие санитарным требованиям помещения.
Кейс 1. Склад строительных материалов: две смены и работа на улице
Исходная ситуация
Складской комплекс площадью около 6 000 м² с прилегающей открытой площадкой. Техника — дизельный погрузчик грузоподъёмностью 3,0 т, работа в две смены по 12 часов, часть операций на улице при температуре до −15 °C. Основные проблемы: заправка вне территории, запах выхлопа в зоне отгрузки, простои на ТО каждые 250 моточасов.
Решение
Установлены два электропогрузчика 3,0 т с батареями BYD 80 В и встроенными зарядными устройствами. Организованы две точки подзарядки у ворот: машины заряжаются в обеденный перерыв и в конце смены, без замены батареи. Для уличной зоны подобраны шины с усиленным протектором и защита от влаги.
Результаты
| Показатель | До (дизель) | После (электро) | Эффект |
|---|---|---|---|
| Расход энергоносителя | ≈4,8 л/ч | ≈7 кВт·ч/ч | −70% затрат на энергию |
| Простои на заправку и ТО | 6–8 ч/мес | 1–2 ч/мес | +5% доступности |
| Затраты на ТО за год | Базовый уровень | −40% | Экономия на масле и фильтрах |
| Воздух в помещении | Требуется вентиляция | Выбросов нет | Комфорт и санитария |
Вывод
Окупаемость разницы в цене составила около 20 месяцев при двухсменной работе. Ключевым фактором стала не только экономия на топливе, но и сокращение простоев: машина не уходит с площадки на заправку.
Кейс 2. Пищевое производство: гигиена, холод и быстрая зарядка
Исходная ситуация
Цех фасовки и холодильный склад с температурой от +2 до +6 °C. Ранее использовался газовый погрузчик 1,6 т: приходилось держать дополнительную вентиляцию, а в холодной зоне росла влажность и конденсат на технике.
Решение
Один электропогрузчик 1,6 т с литий-ионной батареей BYD и влагозащитой по ключевым узлам. Зарядка — в техническом коридоре при температуре выше нуля, с возможностью подзарядки в每 перерыв. Батарея не требует долива воды и не выделяет газов при заряде.
Результаты
- Отсутствие выхлопных газов в продуктивной зоне — упростился контроль санитарных требований.
- Снижение затрат на вентиляцию и отопление в холодный период.
- Стабильная работа при отрицательных температурах на приёмке сырья.
- Время зарядки 1–1,5 часа вместо 8 часов для свинцово-кислотной батареи.
Отдельный эффект — предсказуемость графика: зарядка планируется в окна низкой нагрузки, поэтому пиковые часы не страдают.
Кейс 3. Логистический хаб: парк из шести машин
Исходная ситуация
Кросс-докинг с интенсивным потоком паллет, три смены в высокий сезон. Смешанный парк из дизельных и старых электрических машин со свинцовыми батареями, для которых требовалась отдельная зарядная комната и замена батарей между сменами.
Решение
Поэтапная замена на шесть четырёхколёсных электропогрузчиков 2,0–2,5 т с батареями BYD и стратегией opportunity charging: подзарядка на 20–30 минут в каждом окне простоя. Установлены зарядные станции на 8 портов, подключена телематика для мониторинга заряда и пробега.
Результаты
- Отказ от зарядной комнаты и от процедуры замены батарей — освободилось около 30 м².
- Снижение простоев на 12–15% за счёт отказа от плановой замены батарей.
- Выравнивание пиковой нагрузки на электросеть за счёт распределённой зарядки.
- Прозрачная аналитика: система показывает, какие машины простаивают, а какие перегружены.
Кейс 4. Мебельная фабрика: узкие проходы и ричтраки
Исходная ситуация
Склад готовой продукции с узкими проходами между стеллажами и высотой укладки до 8 м. Требовалась техника с малой шириной и хорошей устойчивостью; дизельный погрузчик не проходил по габаритам и создавал выхлоп в закрытом помещении.
Решение
Ричтрак 1,6 т с литий-ионной батареей и электропогрузчик 1,5 т для зоны комплектации. Батарея BYD встроена в корпус и не требует отдельного помещения для заряда.
Результаты
- Производительность на укладке выросла на 8–10% за счёт точности управления и отсутствия вибрации.
- Снизилась нагрузка на стеллажи: электрический привод плавнее работает с гидравликой.
- Уровень шума в цехе снизился, улучшилась слышимость команд.
Сводная таблица результатов по объектам
| Объект | Техника | Ключевой эффект | Окупаемость |
|---|---|---|---|
| Склад стройматериалов | 2 × электропогрузчик 3,0 т | −70% затрат на энергию, меньше простоев | 18–22 мес. |
| Пищевое производство | 1 × 1,6 т, влагозащита | Гигиена, экономия на вентиляции | 20–26 мес. |
| Логистический хаб | 6 × 2,0–2,5 т | −12–15% простоев, отказ от зарядной комнаты | 16–20 мес. |
| Мебельная фабрика | Ричтрак 1,6 т + 1,5 т | +8–10% производительности укладки | 22–28 мес. |
Экономика: из чего складывается окупаемость
Разница в цене между дизельной и электрической машиной окупается за счёт трёх статей: энергоноситель, обслуживание и простои. Ориентировочный расчёт для погрузчика 3,0 т при двухсменной работе выглядит так:
| Статья | Дизель, год | Электро, год |
|---|---|---|
| Топливо / электроэнергия | Базовый уровень | −65…−75% |
| ТО и расходники | Базовый уровень | −35…−45% |
| Простои на заправку/замену батарей | 6–8 ч/мес | 1–2 ч/мес |
| Инфраструктура | Заправка, вентиляция | Зарядные станции |
Важно учитывать не только CAPEX, но и стоимость владения: у литий-ионных батарей BYD ресурс циклов существенно выше, чем у свинцово-кислотных, а обслуживание сводится к контролю разъёмов и обновлению ПО. При интенсивной работе в две-три смены реальный срок окупаемости чаще всего составляет 1,5–2,5 года.
Семь практических правил выбора
- Считайте не «средний», а пиковый грузопоток — ошибка в 20% по пикам приводит к перегрузке техники.
- Планируйте зарядную инфраструктуру заранее: мощность ввода, расположение портов, длина кабелей.
- Проверяйте температурный режим: для холодных зон нужны соответствующие исполнения и размещение зарядки в тепле.
- Учитывайте ширину проходов и высоту стеллажей — от этого зависит класс техники (ричтрак или противовесный).
- Закладывайте обучение операторов: электрическая машина требует другой манеры работы с гидравликой.
- Выбирайте поставщика с сервисом в регионе и складом запчастей.
- Не экономьте на телематике: она окупается за счёт дисциплины зарядки и контроля загрузки.
Типичные ошибки при внедрении
Первая и самая частая — покупка техники без замера фактических маршрутов. Вторая — расчёт зарядки «по паспорту», без учёта реальных окон простоя. Третья — отказ от обучения: операторы по привычке «дожимают» гидравлику, что повышает износ. Четвёртая — отсутствие резервной точки зарядки: одна станция на парк создаёт очередь в пик. Пятая — выбор батареи без учёта температуры в зоне хранения техники.
Чек-лист подготовки к запуску
- Замеры грузопотока и маршрутов за 2 недели;
- Схема размещения зарядных портов и расчёт мощности;
- Проверка состояния полов и проходов;
- Назначение ответственного за зарядку и ТО;
- Обучение операторов и регламент ежесменного осмотра;
- План поэтапного ввода: пилот на одной машине, затем масштабирование.
Выводы
Кейсы в Витебске показывают: электропогрузчики с литий-ионными батареями BYD дают предсказуемый эффект — снижение затрат на энергию на 65–75%, сокращение простоев, улучшение условий труда и соответствие санитарным требованиям. Наиболее быстрый возврат инвестиций — на объектах с двух- и трёхсменной работой и закрытыми помещениями. Главное условие успеха — предварительный расчёт грузопотока и продуманная зарядная инфраструктура.
Для подбора техники, расчёта окупаемости и проверки совместимости с вашим объектом напишите нам: info@bydfork.com. Мы поможем сравнить конфигурации, подготовить смету и спланировать зарядные станции под конкретный склад в Витебске и по всей Беларуси.


