


Электрофикация складской техники перестала быть экспериментом: в Нижнем Новгороде всё больше производственных и логистических площадок переходят с дизельных и газовых погрузчиков на электропогрузчики с литий-ионными батареями. Ниже — разбор реальных сценариев внедрения, логистических решений и экономики, а также пошаговый план выбора техники для вашего склада.
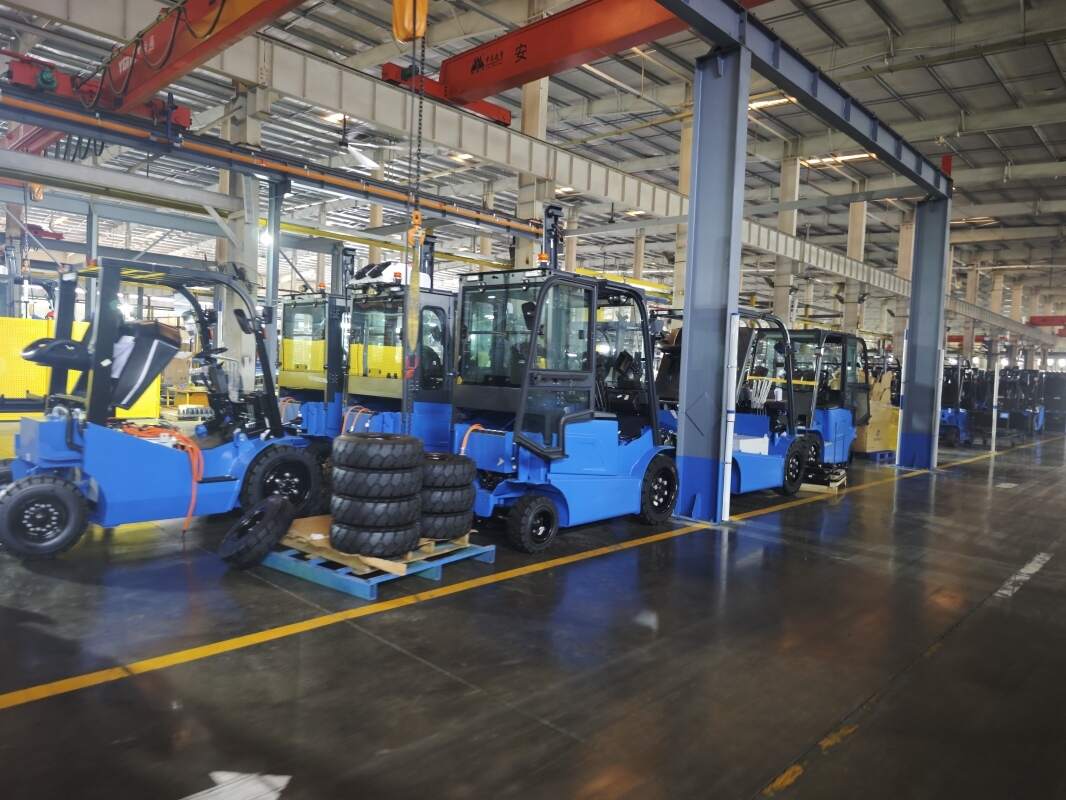
Почему Нижний Новгород стал площадкой для электрологистики
Нижний Новгород — крупный промышленный и распределительный узел с плотной застройкой, высокими требованиями к экологии и дорогим энергоресурсам. Это создаёт естественные предпосылки для перехода на электротягу:
- производственные площадки расположены близко к жилым зонам — выбросы ДВС ограничиваются;
- склады работают в 2–3 смены, поэтому важна возможность подзарядки в короткие окна;
- литий-ионные батареи BYD не требуют отдельной зарядной комнаты с кислотной вентиляцией;
- стоимость электроэнергии и обслуживания электропогрузчика ниже, чем у дизельного аналога.
Ниже приведены четыре типовых кейса, которые показывают, как выстраивается логистика после внедрения.
Кейс №1. Распределительный центр FMCG: переход с дизеля на литий
Исходная ситуация
Распределительный центр федеральной торговой сети площадью 18 000 м² обслуживал 14 дизельных погрузчиков. Техника работала в две смены, часть операций — в закрытых зонах с интенсивным движением персонала. Основные проблемы: выхлоп, шум и высокие затраты на топливо.
Решение
Парк заменили на 12 электропогрузчиков BYD грузоподъёмностью 2,0–2,5 т с литий-железо-фосфатными батареями. Организовали opportunity-зарядку: техника подключается к зарядным станциям в перерывах и во время разгрузки, без полного разряда и замены батарей.
Результат
- расходы на энергоносители снизились примерно на 60%;
- затраты на техобслуживание уменьшились на 30–35% за счёт отсутствия ДВС, масла и фильтров;
- шум и выбросы в закрытых зонах устранены;
- простой на зарядку сократился благодаря зарядке в паузах.
Кейс №2. Металлообрабатывающий завод: тяжёлые условия эксплуатации
Завод в пригороде Нижнего Новгорода использовал 5 погрузчиков на улице и в цехах с металлической стружкой и пылью. Требовались усиленные шины, защита от пыли и работа при отрицательных температурах.
Что сделали
- выбрали BYD грузоподъёмностью 3,5 т с усиленной гидравликой и защитой от пыли;
- установили зарядные станции в отапливаемом блоке рядом с зоной приёмки;
- ввели регламент очистки батарейного отсека и контроля температуры;
- обучили операторов работе с литий-ионной батареей.
Итог: простои из-за заправки и обслуживания ДВС сократились, а интервалы между ТО увеличились. Литиевая батарея стабильно работает на холоде, чего нельзя сказать о свинцово-кислотных аналогах.
Кейс №3. 3PL-оператор: мультитемпературный склад
Логистический оператор обслуживает сухие, охлаждаемые и морозильные зоны. Ранее в морозильной камере (–18 °C) использовались свинцово-кислотные батареи, которые быстро теряли ёмкость. После пилота с 8 единицами техники BYD (ричтраки и подборщики заказов) оператор перевёл холодную зону на литий.
- ёмкость батареи сохраняется при низких температурах;
- не требуется отдельная зарядная комната и замена батарей;
- зарядка планируется в окна низкой нагрузки на склад.
Кейс №4. Производство стройматериалов: две смены без простоев
Предприятие работало с 4 дизельными погрузчиками, которые простаивали на заправке и ТО. После внедрения 4 электропогрузчиков BYD с быстрой зарядкой удалось выровнять загрузку: техника заряжается в обеденный перерыв и между сменами, а не выводится из работы на часы.
Сводная таблица кейсов
| Кейс | Парк техники | Ключевая задача | Результат |
|---|---|---|---|
| РЦ FMCG | 12 электропогрузчиков BYD, 2,0–2,5 т | Снизить выбросы и затраты на топливо | Энергозатраты –60%, ТО –35% |
| Металлообработка | 5 машин, 3,5 т | Работа в пыли и на холоде | Меньше простоев, длиннее интервалы ТО |
| 3PL, холод | 8 единиц | Стабильность батареи при –18 °C | Отказ от замены свинцовых АКБ |
| Стройматериалы | 4 машины | Две смены без остановок | Зарядка в окна низкой нагрузки |
Как выстроена логистика после внедрения: 5 ключевых элементов
1. Зарядная инфраструктура
Зарядные станции размещают в зонах приёмки, отгрузки и на путях возврата техники. Важно заранее рассчитать мощность электросети и количество постов. Для лития BYD подходит opportunity-зарядка: короткие подключения в паузах продлевают ресурс батареи и исключают ночные «замены» АКБ.
2. Маршрутизация и зонирование
На складе выделяют маршруты для погрузчиков, пешеходные дорожки, зоны разворота и ограничения скорости. Это снижает аварийность и износ техники. Наличие телематики позволяет анализировать фактические маршруты и убирать лишние перемещения.
3. Телематика и учёт
Системы мониторинга BYD фиксируют загрузку, уровень заряда, моточасы и ошибки. Диспетчер видит, какая машина простаивает, а какая перегружена. Это помогает планировать смены и зарядку.
4. Обслуживание и запчасти
Электропогрузчик требует меньше ТО, но нуждается в регламентном контроле гидравлики, тормозов и состояния батареи. Оптимально заключить сервисный контракт с поставщиком и держать ходовые запчасти на площадке.
5. Обучение персонала
Операторы должны знать правила зарядки, температурные ограничения и действия при ошибках батареи. Обучение снижает риск неправильной эксплуатации и продлевает срок службы техники.
Экономика внедрения: как считать окупаемость
Сравнивайте совокупную стоимость владения (TCO), а не только цену покупки. Учитывайте топливо или электроэнергию, ТО, батареи, простои и затраты на инфраструктуру.
| Показатель | Дизельный погрузчик | Электро с литием BYD |
|---|---|---|
| Энергоноситель | Дизель, рост цен | Электроэнергия, тарифы |
| ТО | Масло, фильтры, ДВС | Меньше узлов, проще сервис |
| Батарея | — | Литий, зарядка без замены |
| Экология | Выхлоп, шум | Нулевые выбросы |
| Простои | Заправка, ТО | Зарядка в паузах |
На практике окупаемость электропогрузчика при интенсивной работе составляет 1,5–3 года. Для расчёта по вашему парку нужны данные по сменности, грузообороту и тарифам.
Типичные ошибки при внедрении
- покупка техники без аудита маршрутов и грузоподъёмности;
- недостаточная мощность электросети для зарядных станций;
- игнорирование состояния полов и шин;
- отказ от телематики и ручной учёт моточасов;
- выбор свинцово-кислотных батарей там, где нужен литий;
- отсутствие сервисного контракта и запаса запчастей.
Пошаговый план выбора и внедрения
- Шаг 1. Аудит грузопотоков, типов грузов и условий эксплуатации.
- Шаг 2. Расчёт потребного парка и грузоподъёмности.
- Шаг 3. Проверка электросети и планирование зарядных постов.
- Шаг 4. Пилот на 1–2 машинах с замером расхода и простоев.
- Шаг 5. Выбор модели BYD и комплектации под ваши задачи.
- Шаг 6. Обучение операторов и регламенты зарядки.
- Шаг 7. Масштабирование и контроль TCO по телематике.
Итоги
Кейсы в Нижнем Новгороде показывают: электропогрузчики с литиевыми батареями BYD выгодны не только экологически, но и экономически. Ключ к результату — аудит логистики, грамотная зарядная инфраструктура и дисциплина эксплуатации. Начните с пилота, замерьте метрики и масштабируйте решение.
Для подбора техники и расчёта окупаемости под ваш склад напишите нам: info@bydfork.com.


