


Ереван — компактный, но очень плотный город: склады стоят близко к торговым точкам, подъездные пути узкие, а летняя жара доходит до +38…+40 °C. В таких условиях дизельный погрузчик превращается в источник выбросов, шума и постоянных расходов на топливо. За последние годы всё больше армянских дистрибьюторов, ритейлеров и 3PL-операторов переводят обработку грузов на электропогрузчики с литий-ионными батареями. Ниже — типовые кейсы внедрения и методика, из которой складывается рабочая цепочка доставки: от приёмки фуры до передачи паллеты в торговый зал.
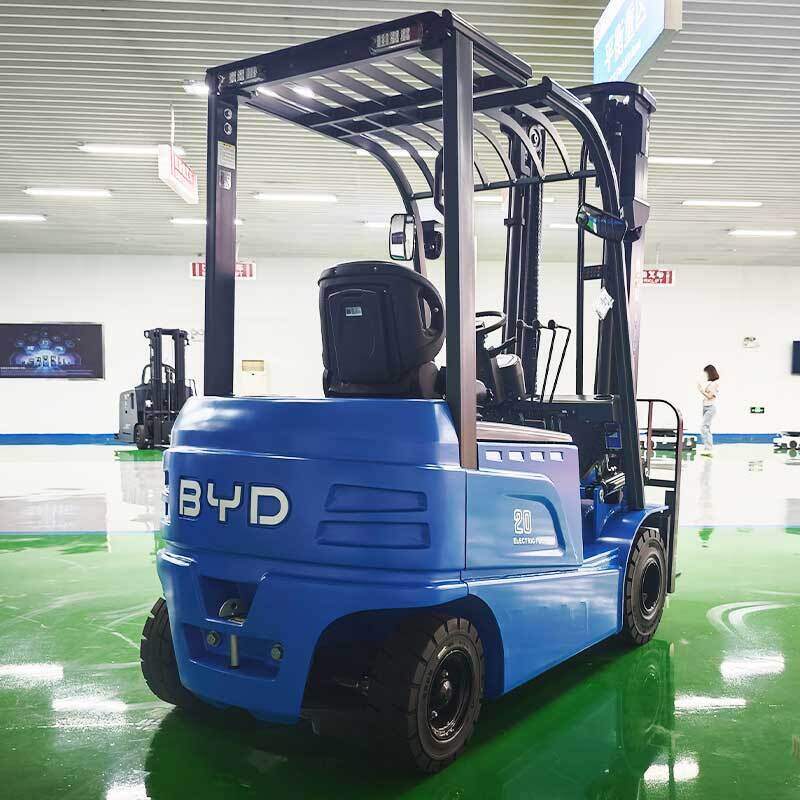
Почему Ереван — особая площадка для электрической техники
Прежде чем разбирать кейсы, зафиксируем пять факторов, которые определяют выбор техники именно в столице Армении.
- Климат. Жаркое сухое лето и пыль требуют усиленного охлаждения тяговой батареи и регулярной очистки корпусов. Литий-ионные батареи с продуманной системой терморегулирования переносят такие условия заметно лучше свинцово-кислотных, которые быстро деградируют при перегреве и глубоком разряде.
- Плотная застройка. Складская земля дорогая, поэтому стеллажи растут вверх, а проходы сужаются. Отсюда спрос на компактные трёхопорные модели с малым радиусом разворота и на технику для узкопроходных стеллажей.
- Закрытые помещения. Значительная часть грузооборота проходит внутри складов и торговых залов, где дизельная техника попросту запрещена по нормам охраны труда и пожарной безопасности.
- Стоимость владения. Дизель и газ требуют закупок, хранения и логистики топлива, а электроэнергия доступна на любой промплощадке и предсказуема по тарифу.
- Сервис. У электропогрузчика меньше расходников: нет масляных и топливных фильтров, реже регламентное ТО, проще диагностика. Для парка из 5–15 машин это ощутимая экономия времени и денег.
Кейс 1. Дистрибьютор продуктов питания: 14 электропогрузчиков и холодная цепь
Исходная ситуация
Оператор поставлял продукты в 320 торговых точек Еревана и области. Склад 6 400 м², три температурные зоны (сухой склад, +2…+6 °C, −18 °C), 18 ворот, 42 машины в сутки на приёмке и отгрузке. Парк состоял из восьми дизельных погрузчиков и четырёх старых электрических со свинцово-кислотными батареями, которые меняли вручную и заряжали по 8–10 часов. Пик отгрузок приходился на 04:00–09:00, и именно в этот момент техника массово вставала на зарядку.
Конфигурация парка
- 10 четырёхопорных электропогрузчиков 2,0–2,5 т для работы на улице и в сухом складе;
- 3 компактных трёхопорных погрузчика 1,5 т для холодных камер с узкими проходами;
- 1 электротележка с платформой для перемещения паллет между зонами.
Все машины укомплектованы литий-ионными батареями, заряжающимися от штатной сети 380 В через зарядные станции мощностью 30–40 кВт. Отдельная зона зарядки оборудована в отапливаемом тамбуре: там батарея не переохлаждается ночью и не перегревается на солнце.
Как выстроили цепочку доставки
Ключевое решение — принцип opportunity charging: погрузчик подключается к станции на каждой паузе 20–40 минут (обед, пересменка, ожидание следующей фуры). Батарея не разряжается ниже 40%, полного цикла заряда «до 100%» не требуется, поэтому одна машина закрывает две смены без замены аккумулятора. Маршрут паллеты выстроен в четыре шага: приёмка у ворот → буферная зона с WMS-адресацией → комплектация заказа по волнам отгрузки → погрузка в машину по порядку разгрузки в точках. Это сократило время сборки одного маршрута и почти убрало «слепые» простои водителей у рампы.
Результат
- Стоимость энергии на час работы снизилась примерно на 60–65% по сравнению с дизелем;
- отпала необходимость в аккумуляторном помещении, кране и бригаде замены батарей;
- время отклика на пиковую отгрузку сократилось с 25 до 12 минут;
- выбросы и шум в холодных камерах больше не ограничивают работу персонала.
Кейс 2. Строительный гипермаркет: разгрузка фур и дворовая логистика
Второй кейс — розничный объект с двумя рамповыми воротами и открытым двором, где раньше работали два дизельных погрузчика на 3,5 т. Основная проблема: разгрузка фур с длинномерным и тяжёлым товаром (поддоны с плиткой, сухие смеси, металлопрокат) шла неравномерно, а дизельная техника мешала покупателям и давала выхлоп прямо у входа в торговый зал.
Решение — два четырёхопорных электропогрузчика 3,0–3,5 т с литиевыми батареями и один ричтрак для высотного хранения на улице и в навесе. Зарядные станции поставили у рампы, чтобы оператор подключал машину на 25 минут между фурами. Дополнительно ввели правило: тяжёлые паллеты разгружаются строго в утреннее окно 07:00–10:00, а после 11:00 ворота работают только на приём мелких партий — это синхронизировало работу погрузчиков с потоком покупателей и разгрузило двор.
Итог: расходы на топливо ушли из сметы объекта, исчезли жалобы на шум и запах, а погрузчики стали использоваться на 15–20% интенсивнее за счёт того, что зарядка занимает часы, а не целую смену.
Кейс 3. 3PL-оператор: мультитемпературный склад и ритмичные отгрузки
Третий кейс — контрактный склад, обслуживающий 40 клиентов с разными требованиями к окнам отгрузки. Здесь электротехника внедрялась не «пакетом», а поэтапно: сначала пилотные три машины, затем расширение до 12 единиц с системой телеметрии.
- Пилотная группа из трёх погрузчиков закреплялась за конкретными воротами и работала под контролем наставника две недели;
- по данным телеметрии (моточасы, число циклов подъёма, остаток заряда) пересчитали нормы выработки и графики смен;
- после подтверждения экономики докупили остальные машины и зарядные станции;
- все батареи — единого типа, что упростило склад запчастей и обучение операторов.
Главный эффект — предсказуемость: диспетчер видит остаток заряда каждой машины онлайн и не ставит в план отгрузку, которую нечем закрыть. Для 3PL, где простой у ворот штрафуется клиентом, это важнее любой экономии на топливе.
Семь шагов организации цепочки доставки
- Шаг 1. Карта потоков. Нарисуйте путь паллеты от ворот до точки выдачи и обратно. Отметьте узкие места: рампу, поворот у стеллажа, лифт, дверь в торговый зал.
- Шаг 2. Замер грузооборота. Считайте не «паллеты в месяц», а пиковые паллеты в час в утреннем окне. Пиковый час и определяет размер парка.
- Шаг 3. Выбор типа техники. Четырёхопорная — для улицы и тяжёлых грузов, трёхопорная — для узких проходов и холодных камер, ричтрак — для высотного хранения.
- Шаг 4. Расчёт по батарее. Определите, сколько часов машина работает между паузами. Если паузы есть каждые 2–3 часа, достаточно литий-ионной батареи без замены.
- Шаг 5. Зарядная инфраструктура. Проверьте ввод мощности, сечение кабеля, вентиляцию и место под станции. Зарядку размещайте там, где оператор бывает естественно, а не там, где «нашлось место».
- Шаг 6. Регламент и обучение. Пропишите правила: подключение на каждой паузе, запрет глубокого разряда, порядок действий при перегреве, ежедневный осмотр.
- Шаг 7. Пилот и масштабирование. Начните с 2–3 машин, зафиксируйте метрики за 3–4 недели и только потом расширяйте парк.
Расчёт потребности в технике: пример
| Операция | Техника | Норма, паллет/час | Нагрузка в пик | Нужно машин |
|---|
Подход простой: делите пиковую нагрузку на реальную производительность одной машины (с учётом манёвров и ожидания) и добавляете 15–20% резерва на ремонт и неравномерность. Ошибка большинства проектов — считать по среднесуточной нагрузке и получить в пик очередь у ворот.
Зарядная инфраструктура и энергетика склада
Литий-ионная батарея не любит две вещи: глубокий разряд и зарядку «в ноль и до упора». Поэтому станции ставят на 30–40 кВт: это позволяет восполнить заряд за паузу и не перегружать ввод. Практические правила для Еревана:
- Три-четыре станции на десять машин — норма, если используется принцип подзарядки на паузах;
- зону зарядки размещают в тени или в помещении: летом корпус на солнце нагревается до 60 °C и заряд идёт с ограничением;
- обязательны автоматы защиты и заземление, а также сухой пол и отсутствие воды рядом со станцией;
- для холодных камер зарядку выносят в тёплую зону — это продлевает ресурс батареи.
Экономика: что показывает TCO
| Статья затрат | Дизель, 2,5 т | Электро, свинцово-кислотный | Электро, Li-ion |
|---|---|---|---|
| Топливо / энергия | Высокие, растут | Низкие | Низкие |
| Обслуживание батареи | Нет | Долив воды, замена раз в 3–4 года | Минимальное |
| Инфраструктура | Хранение топлива | Аккумуляторная, кран, вентиляция | Зарядные станции |
| Простой на зарядку | Нет | 8–10 часов + замена | Паузы 20–40 минут |
| Ресурс | Зависит от ТО | Ограничен циклами | Высокий, стабильная ёмкость |
На горизонте 5 лет комбинация «электропогрузчик + литиевая батарея» обычно даёт экономию 30–45% совокупной стоимости владения по сравнению с дизелем и 15–25% по сравнению со свинцово-кислотным вариантом.
Типичные ошибки при внедрении в Ереване
- Покупка техники без проверки ввода мощности и без проекта зарядной зоны;
- расчёт парка по средним, а не по пиковым нагрузкам;
- экономия на обучении: неправильная эксплуатация батареи съедает всю выгоду;
- отсутствие телеметрии — парк растёт, а управляемость падает;
- закупка разных моделей батарей, что усложняет сервис и склад ЗИП.
Чек-лист запуска
- Карта потоков и замер пиковой нагрузки;
- тип и количество техники под каждую операцию;
- схема зарядных станций и проверка электрики;
- регламент подзарядки и журнал осмотра машин;
- обучение операторов и ответственного за парк;
- метрики пилота: моточасы, циклы, остаток заряда, простои;
- план масштабирования на 6 и 12 месяцев.
Описанные кейсы показывают главное: выигрыш даёт не сама замена дизеля на электрику, а перестройка цепочки доставки под новую технику — с паузами на подзарядку, пиковыми окнами отгрузки и прозрачным учётом. Начните с пилота на двух-трёх машинах, измерьте результат и масштабируйте то, что действительно работает.
Подбор техники, расчёт парка и зарядной инфраструктуры под ваш объект: info@bydfork.com


