


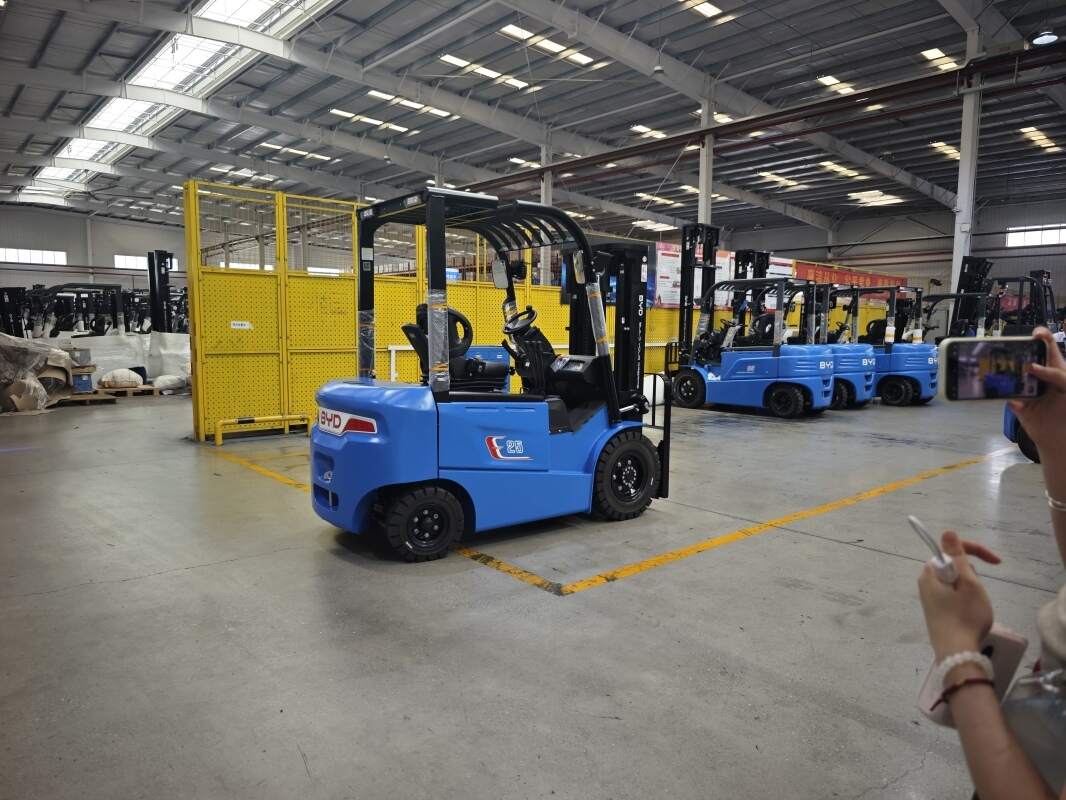
Введение: почему Узбекистан переходит на электропогрузчики
Рынок складской техники Узбекистана меняется быстро: растет внутреннее производство, открываются логистические центры, в городах ужесточаются требования к выбросам и шуму. Предприятия все чаще рассматривают не дизельные и газовые погрузчики, а электропогрузчики на литиевых батареях — прежде всего на литий-железо-фосфатных (LFP) аккумуляторах. Ниже — разбор типовых ситуаций, с которыми сталкиваются склады и заводы при внедрении такой техники: от склада стройматериалов в Ташкенте до холодильника в Самарканде.
Важное уточнение: кейсы обобщены на основе типовых проектов, а цифры приведены как ориентир для предварительных расчетов. Точные показатели зависят от грузопотока, состояния полов, температуры, высоты стеллажей и режима смен.
Пять факторов, которые двигают переход на электротягу
- Экономика энергии. Электроэнергия в пересчете на час работы погрузчика обходится заметно дешевле дизельного топлива, а тарифы прогнозируемы.
- Обслуживание. LFP-батарея не требует долива воды, выравнивающих зарядов и отдельного аккумуляторного помещения; нет замены свинцовых батарей каждые 4–5 лет.
- Экология и работа в помещении. Нулевой выхлоп позволяет работать внутри ангаров, на пищевых и фармацевтических производствах без дополнительной вентиляции.
- Шум. Электропогрузчик тише на 10–15 дБ, что важно для ночных смен и жилой застройки рядом со складом.
- Климатическая устойчивость LFP. Литий-железо-фосфатные ячейки стабильнее свинцово-кислотных при жаре и лучше переносят глубокие разряды при интенсивной эксплуатации.
Кейс 1. Склад стройматериалов в Ташкенте: замена дизельных 3-тонников
Исходная ситуация
Открытая площадка под навесом и ангар 10 000 м², две смены, паллеты с кирпичом, гипсокартоном и сухими смесями. Парк — четыре дизельных погрузчика 3 т, часть работ внутри ангара, где выхлоп приходилось разбавлять вентиляцией. Пыль, неровные полы на улице, расход дизеля около 7–8 л/ч.
Что выбрали
Три электропогрузчика 3,0 т на LFP-батарее с защитой от пыли и влаги, зарядные устройства на 380 В в зоне разгрузки. Ключевое решение — opportunity charging: машины ставятся на зарядку в перерывах и при коротких простоях, поэтому отдельная батарея и ее замена не нужны.
Результат
Выхлоп внутри ангара исчез, затраты на энергию снизились на 55–70% в пересчете на моточас, исчезли простои на заправку и выезды за топливом. Обслуживание сократилось до плановых проверок.
| Показатель | Дизель (было) | Электро (стало) |
| Расход за смену | 56–64 л дизеля | 50–70 кВт·ч |
| Стоимость энергии | база | ниже на 55–70% |
| Выхлоп в помещении | есть | нет |
| Обслуживание батареи | долив, замена через 4–5 лет | плановый контроль, ресурс 3500+ циклов |
Кейс 2. Текстильная фабрика в Фергане: узкие проходы и плотные стеллажи
Проходы 2,7–2,9 м, стеллажи до 6 м, паллеты с пряжей весом 700–900 кг. Дизельная техника не вписывалась в проходы и мешала маневрировать у станков. Решение — трехопорные электропогрузчики 1,5–1,8 т с малым радиусом разворота и литиевой батареей, интегрированной в корпус. Дополнительно настроили ограничение скорости и плавность гидравлики, чтобы не повредить упаковку.
Итог: скорость обработки паллет выросла примерно на 10–15% за счет маневренности, а внутри цеха стало возможно работать без масляного запаха и выхлопа. Важный вывод: для текстиля и легкой промышленности решающим фактором становится не грузоподъемность, а геометрия проходов и точность управления.
Кейс 3. Холодильный склад пищевого производства в Самарканде
Камера −22…−25 °C, паллеты с мясной и молочной продукцией, две смены. Ранее использовались свинцово-кислотные батареи: они теряли 30–40% емкости на холоде, требовали теплого помещения для заряда и замены с выездом из камеры. Это давало простои и риск нарушения температурного режима.
Что сделали: перешли на электропогрузчики 2,0 т с LFP-батареей и пакетом для низких температур, зарядку организовали в отапливаемой зоне у ворот камеры, добавили влагозащиту и обработку поверхностей от конденсата. Операторы проходят короткий инструктаж по перепадам температур: перед выездом в тепло технику выдерживают в буферной зоне, чтобы не было обмерзания контактов.
Результат — стабильная работа полную смену без замены батареи, отсутствие простоев на «отогрев» аккумулятора и предсказуемая температура в камере, так как нет дизель-генераторной подстраховки и лишних открытий ворот.
Кейс 4. Логистический хаб в Ташкентской области: парк из 12 машин
Крупный распределительный центр, три смены, интенсивность 18–20 часов работы в сутки. Задача — отказаться от замены батарей и держать коэффициент использования техники выше 85%. Решение: единый парк электропогрузчиков 1,6–2,5 т на LFP, зарядные посты по периметру зоны комплектации, телематика и распределение задач между машинами с учетом уровня заряда.
Практические уроки: зарядные посты нужно планировать на этапе проектирования стеллажной системы, иначе они оказываются в самых занятых проездах; мощность ввода требуется считать заранее; переходный период стоит начинать с одной линии или участка, а не менять весь парк сразу.
Кейс 5. Металлобаза под Ташкентом: 5 тонн, жара и пыль
Работа на улице при +40…+45 °C летом, металл, поддоны с арматурой, часть операций в цехе металлоконструкций. Выбрали электропогрузчик 5,0 т на LFP с усиленной защитой от пыли. Летом критично контролировать температуру батареи и зарядного устройства: посты разместили под навесом с продувом, в штат ввели утреннюю зарядку до пиковой жары.
Главная выгода — возможность работать внутри цеха без выхлопа и без организации дорогостоящей вентиляции, а также снижение затрат на топливо при интенсивном графике.
Типовые ошибки при внедрении
- Покупка без расчета грузопотока. Считают по количеству паллет, а не по пиковым нагрузкам и времени цикла.
- Экономия на зарядной инфраструктуре. Один зарядный пост на пять машин — гарантированные простои в пик.
- Игнорирование полов и пандусов. Неровности и уклоны ускоряют износ колес и снижают реальную производительность.
- Отсутствие обучения. Литиевая батарея не любит глубоких разрядов и долгого простоя без заряда; это нужно закрепить регламентом.
- Недооценка климата. Для холодильника нужен пакет низких температур, для улицы — защита от пыли и контроль нагрева зарядки.
- Ожидание «нулевого обслуживания». Литий требует меньше ухода, но плановые проверки гидравлики, тормозов и контактов никто не отменял.
Сводная таблица: какая техника под какую ситуацию
| Ситуация | Ключевой фактор | Рекомендуемая техника | Что проверить |
| Стройматериалы, ангар и улица | Пыль, 3 т, две смены | Электро 3,0 т, LFP, влагозащита | Зарядка 380 В, покрытие полов |
| Текстиль, узкие проходы | Маневренность | Трехопорный 1,5–1,8 т | Ширина прохода, радиус разворота |
| Холодильник −25 °C | Емкость на холоде | Электро 2,0 т, низкотемпературный пакет | Теплая зона заряда, конденсат |
| Логистический хаб | Интенсивность 18+ ч | Парк 1,6–2,5 т, opportunity charging | Мощность ввода, телематика |
| Металл, 5 т, жара | Температура и нагрузка | Электро 5,0 т, усиленная защита | Охлаждение постов, график заряда |
Экономика: как считать совокупную стоимость владения
Сравнивать только цену покупки — самая частая ошибка. Считайте TCO за 5 лет по формуле: цена техники + энергия + обслуживание + батареи + простои + обучение. Для интенсивного склада разница в цене между дизелем и литиевым электропогрузчиком окупается за 2–3 года, а при двух-трехсменной работе — быстрее.
| Статья затрат за 5 лет | Дизель 3 т | Электро 3 т на LFP |
| Цена техники | база | выше на 15–30% |
| Энергия и топливо | высокие, зависят от цен на ДТ | ниже на 55–70% |
| Батарея | свинцовая, замена 1–2 раза | LFP, ресурс 3500+ циклов |
| ТО и расходники | масло, фильтры, ДВС | гидравлика, тормоза, колеса |
| Простои | заправка, ремонт ДВС | зарядка в перерывах |
Инфраструктура зарядки: что учесть в Узбекистане
- Заложите трехфазный ввод 380 В и запас мощности на 20–30% относительно текущего парка.
- Размещайте посты вне зоны интенсивных проездов, но не дальше 30–40 секунд подъезда от рабочей зоны.
- Для жаркого климата — навес, продув и контроль температуры зарядного устройства.
- Для холодильных складов — зарядка в теплой зоне и буферная зона для выравнивания температуры техники.
- Предусмотрите пожарную безопасность: датчики, огнетушители, инструктаж персонала.
Чек-лист перед покупкой
- Замерьте проходы, высоту стеллажей, уклоны пандусов и качество полов.
- Соберите статистику по пиковым нагрузкам и времени цикла за месяц.
- Определите температурные зоны: улица, ангар, холодильник.
- Посчитайте TCO на 5 лет, а не только цену машины.
- Проверьте наличие сервиса и запчастей в регионе.
- Проведите тест-драйв на вашем складе с реальными паллетами.
- Заложите обучение операторов и регламент зарядки.
Выводы
Узбекистан — рынок, где электропогрузчики на литиевых батареях уже экономически оправданы в большинстве типовых сценариев: от склада стройматериалов до холодильного терминала. Ключ к успеху — не выбор бренда, а корректный расчет грузопотока, учет климата и продуманная зарядная инфраструктура. Начинайте с пилотного участка, фиксируйте метрики и масштабируйте только те решения, которые подтвердили эффективность на ваших операциях.
Нужна помощь с подбором техники и расчетом TCO под ваш склад? Напишите нам: info@bydfork.com — подготовим конфигурацию электропогрузчика, схему зарядки и предварительный расчет окупаемости.


