


Кемерово — крупный промышленный и логистический узел Кузбасса. Здесь работают пищевые производства, строительные гипермаркеты, машиностроительные заводы и распределительные центры федеральных сетей. Складская техника испытывает повышенные нагрузки: интенсивный трафик, перепады температур, работа в несколько смен. Электропогрузчики с литиевыми батареями BYD всё чаще заменяют дизельную и газовую технику — и не только из-за экологических требований. В статье — практические кейсы внедрения в Кемерове и пошаговая организация цепочки доставки.
Почему электропогрузчики востребованы в Кемерове
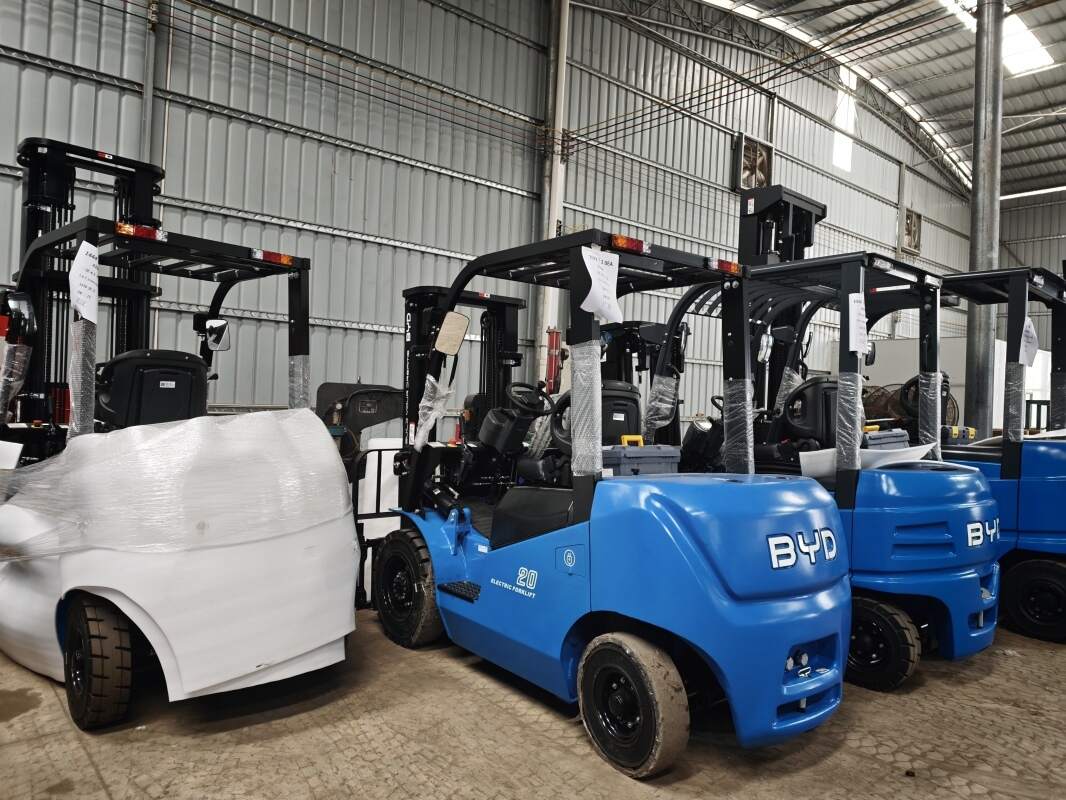
У электропогрузчиков в городской и промышленной логистике Кемерово несколько объективных преимуществ. Во-первых, отсутствие выхлопа позволяет работать внутри помещений без дополнительной вентиляции — критично для пищевых производств и холодильных складов. Во-вторых, литиевые батареи BYD заряжаются за 1–2 часа и допускают подзарядку в перерывах, что сокращает парк техники. В-третьих, стоимость электроэнергии на километр пробега и моточас значительно ниже дизельного топлива.
- Экономика: затраты на энергию ниже на 35–50% по сравнению с дизелем.
- Обслуживание: меньше движущихся частей, нет замены масла и фильтров, ресурс батареи — до 4000 циклов.
- Экология и условия труда: нулевые выбросы, низкий уровень шума, комфорт для операторов.
- Гибкость: возможность быстрой зарядки и работы в холодных помещениях при правильной комплектации.
Кейс 1. Пищевое производство: цепочка «приёмка — склад — цех — отгрузка»
Молочный комбинат в Кемерове с тремя сменами и 12 единицами техники столкнулся с запретом на дизельные погрузчики внутри цеха. Задача — сохранить скорость обработки паллет и не допустить попадания выхлопных газов в продуктовые зоны. Решение: три электропогрузчика грузоподъёмностью 1,5–2 т в трёхопорном исполнении с литиевыми батареями BYD и бортовыми зарядными устройствами.
Цепочка доставки выстроена так: на приёмке техника снимает паллеты с фур, перемещает их в буферную зону, затем в цех и на отгрузку. Благодаря возможности подзарядки в обеденный перерыв и при смене оператора удалось обойтись без замены батарей. Результат: снижение энергозатрат на 42%, отсутствие выхлопов в цехе, сокращение времени простоев на 15%.
Кейс 2. Строительный гипермаркет: кросс-докинг и разгрузка фур
Гипермаркет строительных материалов в Кемерове обрабатывает до 40 фур в сутки. Основная задача — быстрая разгрузка и кросс-докинг паллет с кирпичом, сухими смесями и отделкой. Вес паллет — до 1,2 т, высота стеллажей — 6 м. Внедрены четырёхопорные электропогрузчики 2,5 т с литиевыми батареями 80 В и двойными колёсами для устойчивости на бетонном полу.
Организация цепочки: зона разгрузки — буферная зона — стеллажи и зона самовывоза. Зарядные станции размещены рядом с зоной отгрузки, что позволяет заряжать технику в окна низкой интенсивности. Результат: скорость обработки фур выросла на 20%, расходы на топливо исключены, шум в торговом зале снизился.
Кейс 3. Логистический оператор: холодный склад и батареи BYD
Распределительный центр федеральной сети в Кемерове работает с температурой до −25 °C. Обычные свинцово-кислотные батареи теряют ёмкость на холоде, поэтому оператор выбрал электропогрузчики в холодном исполнении с литиевыми батареями BYD и подогревом. Зарядка организована в тёплом помещении, а на складе техника работает циклами с возвратом в буферную зону.
Цепочка доставки включает приёмку, размещение в холодильных камерах, комплектацию заказов и отгрузку. Важным элементом стало обучение операторов: плавное торможение, контроль заряда, регламент возврата на зарядку. Результат: стабильная работа в три смены, отказ от дизельной техники, сокращение затрат на обслуживание на 30%.
Кейс 4. Машиностроительный завод: тяжёлые условия и круглосуточная работа
Завод металлоконструкций в Кемерове использует электропогрузчик 5 т для перемещения заготовок между цехами и на площадку отгрузки. Условия — пыль, металлическая стружка, перепады температур. Решение: электропогрузчик с защитой от пыли и влаги, литиевой батареей повышенной ёмкости и усиленной вилкой. Зарядная станция установлена в отапливаемом боксе.
Цепочка доставки построена по принципу «цех — буфер — отгрузка» с фиксированными маршрутами и зонами разворота. Внедрение позволило снизить шум и выбросы в цехах, а также уменьшить затраты на топливо. Окупаемость проекта — около 2,5 лет с учётом стоимости зарядной инфраструктуры.
Как организовать цепочку доставки: 7 шагов
- Шаг 1. Аудит грузопотоков. Замерьте количество паллет в час, пиковые нагрузки, вес и габариты грузов.
- Шаг 2. Расчёт высоты и проходов. Определите высоту стеллажей, ширину проходов и тип колёс для вашего покрытия.
- Шаг 3. Выбор типа техники. Трёхопорные — для манёвренности, четырёхопорные — для тяжёлых условий, ричтраки — для узких проходов.
- Шаг 4. Подбор батареи и зарядки. Рассчитайте ёмкость под смену, возможность opportunity charging и расположение зарядных станций.
- Шаг 5. Планирование маршрутов и зон. Разделите потоки, обозначьте буферные зоны и места разворота.
- Шаг 6. Обучение и сервис. Обучите операторов и закрепите регламент ТО с сервисным партнёром.
- Шаг 7. Пилот и масштабирование. Запустите 1–2 машины, замерьте KPI, затем расширяйте парк.
Сравнительная таблица: какой погрузчик под задачу
| Задача | Тип техники | Батарея | Особенности |
|---|---|---|---|
| Разгрузка фур, кросс-докинг | Четырёхопорный 2–3 т | Li-ion 80 В | Быстрая зарядка, устойчивость |
| Пищевое производство | Трёхопорный 1,5–2 т | Li-ion | Гигиеничное исполнение, без выхлопа |
| Холодный склад −25 °C | Спец. холодное исполнение | Li-ion с подогревом | Зарядка в тёплой зоне |
| Тяжёлые условия, улица/цех | Вилочный 3–5 т | Li-ion повышенной ёмкости | Защита от пыли и влаги |
| Узкие проходы, высотные стеллажи | Ричтрак | Li-ion | Высокая скорость комплектации |
Экономика внедрения: цифры и сроки окупаемости
В кемеровских кейсах срок окупаемости электропогрузчиков с батареями BYD составил от 2 до 3 лет. Основные статьи экономии — топливо, обслуживание и простои. Ниже — ориентировочное сравнение для техники 2,5 т при двухсменной работе.
| Показатель | Дизельный погрузчик | Электропогрузчик BYD |
|---|---|---|
| Затраты на энергию/топливо в год | Высокие | Ниже на 35–50% |
| ТО и расходники | Масло, фильтры, ремонт ДВС | Минимальный набор |
| Ресурс батареи | — | До 4000 циклов |
| Простой на зарядку | Заправка и ТО | 1–2 часа, возможна подзарядка в перерывах |
Типичные ошибки при внедрении
- Покупка без аудита грузопотоков. Техника не справляется с пиками или простаивает.
- Экономия на зарядной инфраструктуре. Недостаток станций приводит к очередям и простоям.
- Игнорирование холодных зон. Обычные батареи теряют ёмкость при отрицательных температурах.
- Отсутствие сервисного контракта. Ремонт затягивается, техника выходит из строя.
- Неправильный расчёт ёмкости батареи. Приводит к разрядке в середине смены.
- Отсутствие обучения операторов. Снижает ресурс техники и безопасность.
Чек-лист выбора электропогрузчика для цепочки доставки
- Замерен пиковый грузопоток и вес паллет.
- Определена высота подъёма и ширина проходов.
- Выбран тип: трёхопорный, четырёхопорный или ричтрак.
- Рассчитана ёмкость литиевой батареи и сценарий зарядки.
- Спланированы зоны зарядки и маршруты движения.
- Проверены условия эксплуатации: температура, пыль, влажность.
- Заключён договор на сервис и обучение персонала.
Контакты
По вопросам подбора электропогрузчиков и литиевых батарей BYD для вашей цепочки доставки пишите: info@bydfork.com.


