


Пищевое производство — одна из самых требовательных отраслей к внутризаводской логистике. Здесь одновременно действуют санитарные регламенты HACCP и ISO 22000, жёсткие требования к чистоте воздуха и поверхностей, перепады температур от +40 °C в цехе до −30 °C в морозильных камерах, повышенная влажность и регулярная мойка оборудования. Электропогрузчики BYD с литий-железо-фосфатными батареями закрывают эти задачи лучше дизельной и свинцово-кислотной техники: у них нет выхлопа, нет кислоты и газовыделения при заряде, а аккумулятор заряжается в перерывах без замены. Ниже — практический план выбора техники под конкретные зоны пищевого предприятия.
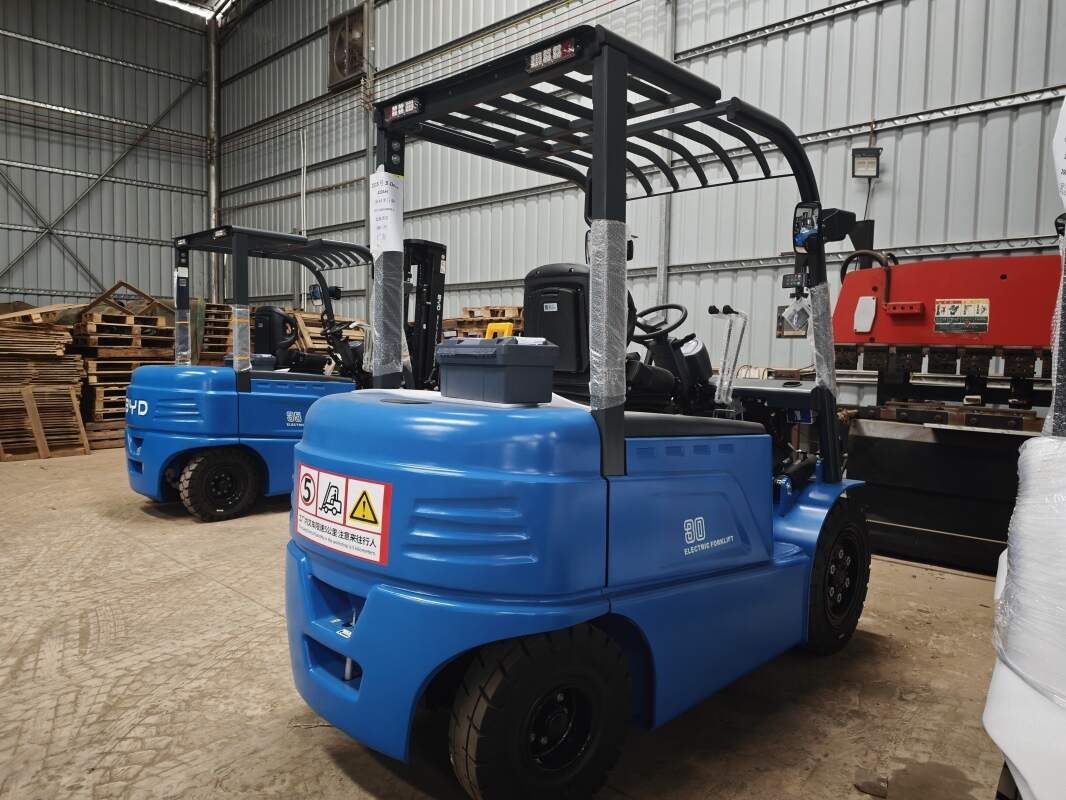
Почему пищевые предприятия выбирают электропогрузчики BYD
Классический дизельный или газовый погрузчик в цехе — это выхлопные газы, сажа и риск оседания продуктов сгорания на открытых продуктах. Свинцово-кислотный электропогрузчик лучше, но требует отдельного зарядного помещения с принудительной вентиляцией, потому что при заряде выделяется водород, а электролит — агрессивная кислота. BYD использует батареи LiFePO4 (литий-железо-фосфат), которые:
- не выделяют газов при работе и заряде;
- не содержат кислоты и тяжёлых металлов, не требуют помещения для зарядки с вентиляцией;
- допускают opportunity charging — подзарядку в паузах, без замены батареи и без «эффекта памяти»;
- работают при температурах от −30 °C до +55 °C (зависит от исполнения);
- имеют ресурс циклов в 3–5 раз выше свинцово-кислотных аналогов.
Для пищевого производства это означает: техника может заезжать непосредственно в цех, не нарушая санитарный режим, а инфраструктура зарядки упрощается и удешевляется.
Ключевые требования пищевых производств к складской технике
Гигиена и соответствие HACCP
Техника должна легко очищаться, не иметь полостей, где скапливаются остатки продукта и микроорганизмы, не выделять в воздух масла и газы. Все поверхности, контактирующие с окружением цеха, должны выдерживать обработку моющими и дезинфицирующими растворами.
Материалы и защита от влаги
Оптимальный уровень защиты электрокомпонентов — IP54 и выше, для зон мойки — специальное исполнение с усиленной герметизацией, коррозионностойким покрытием рамы, влагостойкими разъёмами и защитой педалей и рычагов. Нержавеющие элементы, оцинкованные вилы и закрытые отсеки батареи продлевают срок службы в условиях влажности 80–95 %.
Условия эксплуатации
- температурные зоны: сухие склады, холодильники 0…+5 °C, морозильные камеры до −30 °C;
- тип полов: бетон, эпоксидное покрытие, наливные полы с уклоном;
- ширина проходов и высота стеллажей;
- интенсивность: количество циклов в смену, число смен;
- наличие зон с повышенной влажностью, мойкой и обработкой паром.
Линейка техники BYD для пищевых предприятий
| Тип техники | Модели | Грузоподъёмность | Типичная зона применения |
|---|---|---|---|
| Вилочные электропогрузчики | ECB16, ECB18, ECB20, ECB25, ECB35 | 1,6–3,5 т | Склад сырья, отгрузка готовой продукции, паллеты с ингредиентами |
| Ричтраки | RTR16, RTR20 | 1,6–2,0 т | Высотные стеллажи в холодных складах |
| Штабелёры | EPS14, EPS15 | 1,4–1,5 т | Узкие проходы, линии упаковки |
| Подборщики заказов | Серия OP | до 1,0 т | Комплектация заказов, работа с мелкими партиями |
| Тягачи | Серия Q | буксировка до 6 т | Перемещение тележек между цехами |
Вилочные погрузчики
Универсальное решение для большинства операций: разгрузка фур, подача сырья в цех, перемещение паллет на складе готовой продукции. Доступны исполнения с закрытой кабиной, с защитой от влаги и с усиленной герметизацией для холодных зон.
Штабелёры и подборщики заказов
Для узких проходов и комплектации небольших партий — манёвренные машины с литиевой батареей, которые можно подзаряжать прямо на месте работы.
Ричтраки и тягачи
Ричтраки незаменимы на холодных складах с высотным хранением, где важна компактность и устойчивость при подъёме на 8–12 м. Тягачи используются для перевозки тележек между производственными участками.
Литиевая батарея BYD: шесть практических преимуществ
- Без замены батареи. Нет операции снятия и установки 800-килограммового аккумулятора, нет риска травм и простоев.
- Заряд в паузах. Подключение к зарядному устройству на 15–30 минут во время обеденного перерыва восполняет заряд без вывода машины из эксплуатации.
- Нет отдельного зарядного помещения. Зарядка возможна в любом месте, где есть розетка нужной мощности.
- Стабильная мощность до конца смены. Напряжение не падает по мере разряда, как у свинцово-кислотных батарей.
- Нет обслуживания электролита. Не нужно доливать воду, измерять плотность, нейтрализовать кислоту.
- Холодостойкость. Специальные исполнения сохраняют работоспособность в морозильных камерах.
План выбора: шесть шагов
Шаг 1. Аудит задач и маршрутов
Составьте карту перемещений: от приёмки сырья до отгрузки готовой продукции. Для каждого участка зафиксируйте тип груза, вес паллеты, высоту подъёма, ширину прохода и покрытие пола. Это база для подбора модели.
Шаг 2. Расчёт грузоподъёмности
Берите не средний, а максимальный вес груза, добавьте запас 15–20 % и учтите смещение центра тяжести (например, при работе с бочками или негабаритом). Помните: с навесным оборудованием (захваты, кантователи) номинальная грузоподъёмность снижается.
Шаг 3. Высота подъёма и тип мачты
Для стеллажей выше 6 м нужен ричтрак или погрузчик с трёхсекционной мачтой. Проверьте остаточную грузоподъёмность на максимальной высоте — она всегда ниже номинальной.
Шаг 4. Условия среды
Определите, будет ли машина работать в холодильнике, морозильнике, зоне мойки. Для холодных зон заказывайте исполнение с подогревом батареи и специальными смазками, для влажных — с защитой IP54/IP65 и коррозионностойким покрытием.
Шаг 5. Интенсивность и стратегия зарядки
Одна смена — достаточно стандартной батареи и зарядки в конце смены. Две-три смены — выбирайте увеличенную ёмкость и opportunity charging. Рассчитайте количество машин так, чтобы пиковые нагрузки не создавали очередь.
Шаг 6. Безопасность и эргономика
Обязательны: система стабилизации при подъёме, ограничение скорости, звуковые и световые сигналы, синий лазерный проектор для предупреждения пешеходов, эргономичное сиденье и удобные органы управления для длинных смен.
Особенности для холодильных и морозильных камер
В зонах с температурой ниже нуля конденсат на электрике и загустевание смазки — главные риски. Решения для холодных зон предусматривают: подогрев аккумуляторного отсека, влагостойкую изоляцию, специальные низкотемпературные масла и гидравлические жидкости, а также усиленную защиту от обледенения педалей и рычагов. Рекомендуется использовать машины, закреплённые за холодной зоной, и не вывозить их в тёплый цех без необходимости.
Экономика владения: почему литий выгоднее
| Параметр | Дизель/газ | Свинцово-кислотный | BYD LiFePO4 |
|---|---|---|---|
| Выхлоп и газовыделение | Есть | Водород при заряде | Нет |
| Отдельное зарядное помещение | Не требуется | Обязательно | Не требуется |
| Замена батареи | — | Каждые 4–5 лет | Не требуется в течение срока службы |
| Потери на обслуживание | Высокие | Средние | Минимальные |
| КПД зарядки | — | ~70–75 % | ~95 % |
Совокупная стоимость владения (TCO) электропогрузчика BYD обычно на 25–40 % ниже, чем у дизельного аналога с учётом топлива, обслуживания и простоев, а по сравнению со свинцово-кислотным — за счёт отказа от замены батарей и зарядной инфраструктуры.
Внедрение и сервис
После выбора модели важно спланировать обучение операторов, регламент подзарядки (кто и когда подключает машину), график ежесменного осмотра и контракт на сервисное обслуживание. Для пищевых предприятий рекомендуем включать в контракт регулярную проверку герметичности электроотсеков и состояния покрытий.
Типичные ошибки при выборе
- выбор по номинальной грузоподъёмности без учёта высоты подъёма;
- игнорирование температурного режима и влажности;
- покупка одной машины «на все зоны» вместо двух специализированных;
- отсутствие расчёта пиковых нагрузок и числа смен;
- экономия на системах безопасности для зон с движением пешеходов.
Чек-лист перед заказом
- Определены все зоны работы и их условия;
- Рассчитан максимальный вес груза с запасом;
- Известна максимальная высота подъёма и тип стеллажей;
- Выбран уровень защиты IP и исполнение для холода/мойки;
- Спланирована стратегия зарядки (конец смены / opportunity);
- Учтены требования HACCP и санитарных служб;
- Подобран пакет навесного оборудования и систем безопасности;
- Согласован сервисный контракт и обучение операторов.
Правильно подобранный электропогрузчик BYD для пищевого производства — это не только соответствие санитарным нормам, но и предсказуемая экономика: меньше простоев, ниже расходы на энергию и обслуживание, выше безопасность персонала. Для консультации по подбору модели под ваши задачи напишите нам: info@bydfork.com.


